Po co w ogóle przecinarka do metalu, skoro jest „kątówka”?
Różne realia pracy: od garażu po budowę
Szlifierka kątowa jest jak scyzoryk – ma ją prawie każdy i da się nią zrobić „wszystko po trochu”. Do pojedynczego przecięcia profilu, odcięcia śruby czy szybkiej poprawki sprawdza się świetnie. Problem zaczyna się tam, gdzie wchodzą w grę dziesiątki identycznych cięć, większe przekroje, praca w zamkniętym pomieszczeniu albo wymaganie, żeby wszystko było naprawdę równo.
Mały warsztat ślusarski, ekipa montująca balustrady czy bramy, a nawet domowy majster, który właśnie stawia wiatę lub ogrodzenie – wszędzie tam nagle okazuje się, że trzymanie „kątówki” w rękach przez godzinę, pilnowanie kąta i wymiaru co do milimetra po prostu zaczyna męczyć. Ręka drgnie, profil skręci się w imadle, cięcie ucieka. Przy pięciu cięciach to jeszcze da się przeżyć. Przy pięćdziesięciu – ma się dość.
Do tego dochodzi kwestia otoczenia. Jeśli cięcie odbywa się w piwnicy, małym garażu obok auta, czy w mieszkaniu na remontowanej klatce schodowej, chmura iskier ze szlifierki kątowej przestaje być małą niedogodnością. Nadpalona tapeta, przetopione izolacje przewodów, ślady na szybach, dym i gorąco – to realne skutki, które widuje się częściej niż by się chciało.
Najczęstsze bolączki pracy szlifierką kątową
Osoba, która przesiada się z „kątówki” na przecinarkę, zwykle ma już za sobą cały pakiet frustracji:
Krzywe cięcia – nawet przy dużej wprawie prowadzenie szlifierki „z ręki” po linii bywa loterią. Profil potrafi się przesunąć, tarcza minimalnie skręca, szczególnie gdy jest już zużyta.
Gruby grad i nadtopienia – tarcza ścierna zostawia często poszarpaną krawędź. Potem trzeba poświęcić dodatkowy czas na szlifowanie i gratowanie, a cienkie ścianki potrafią się pofalować.
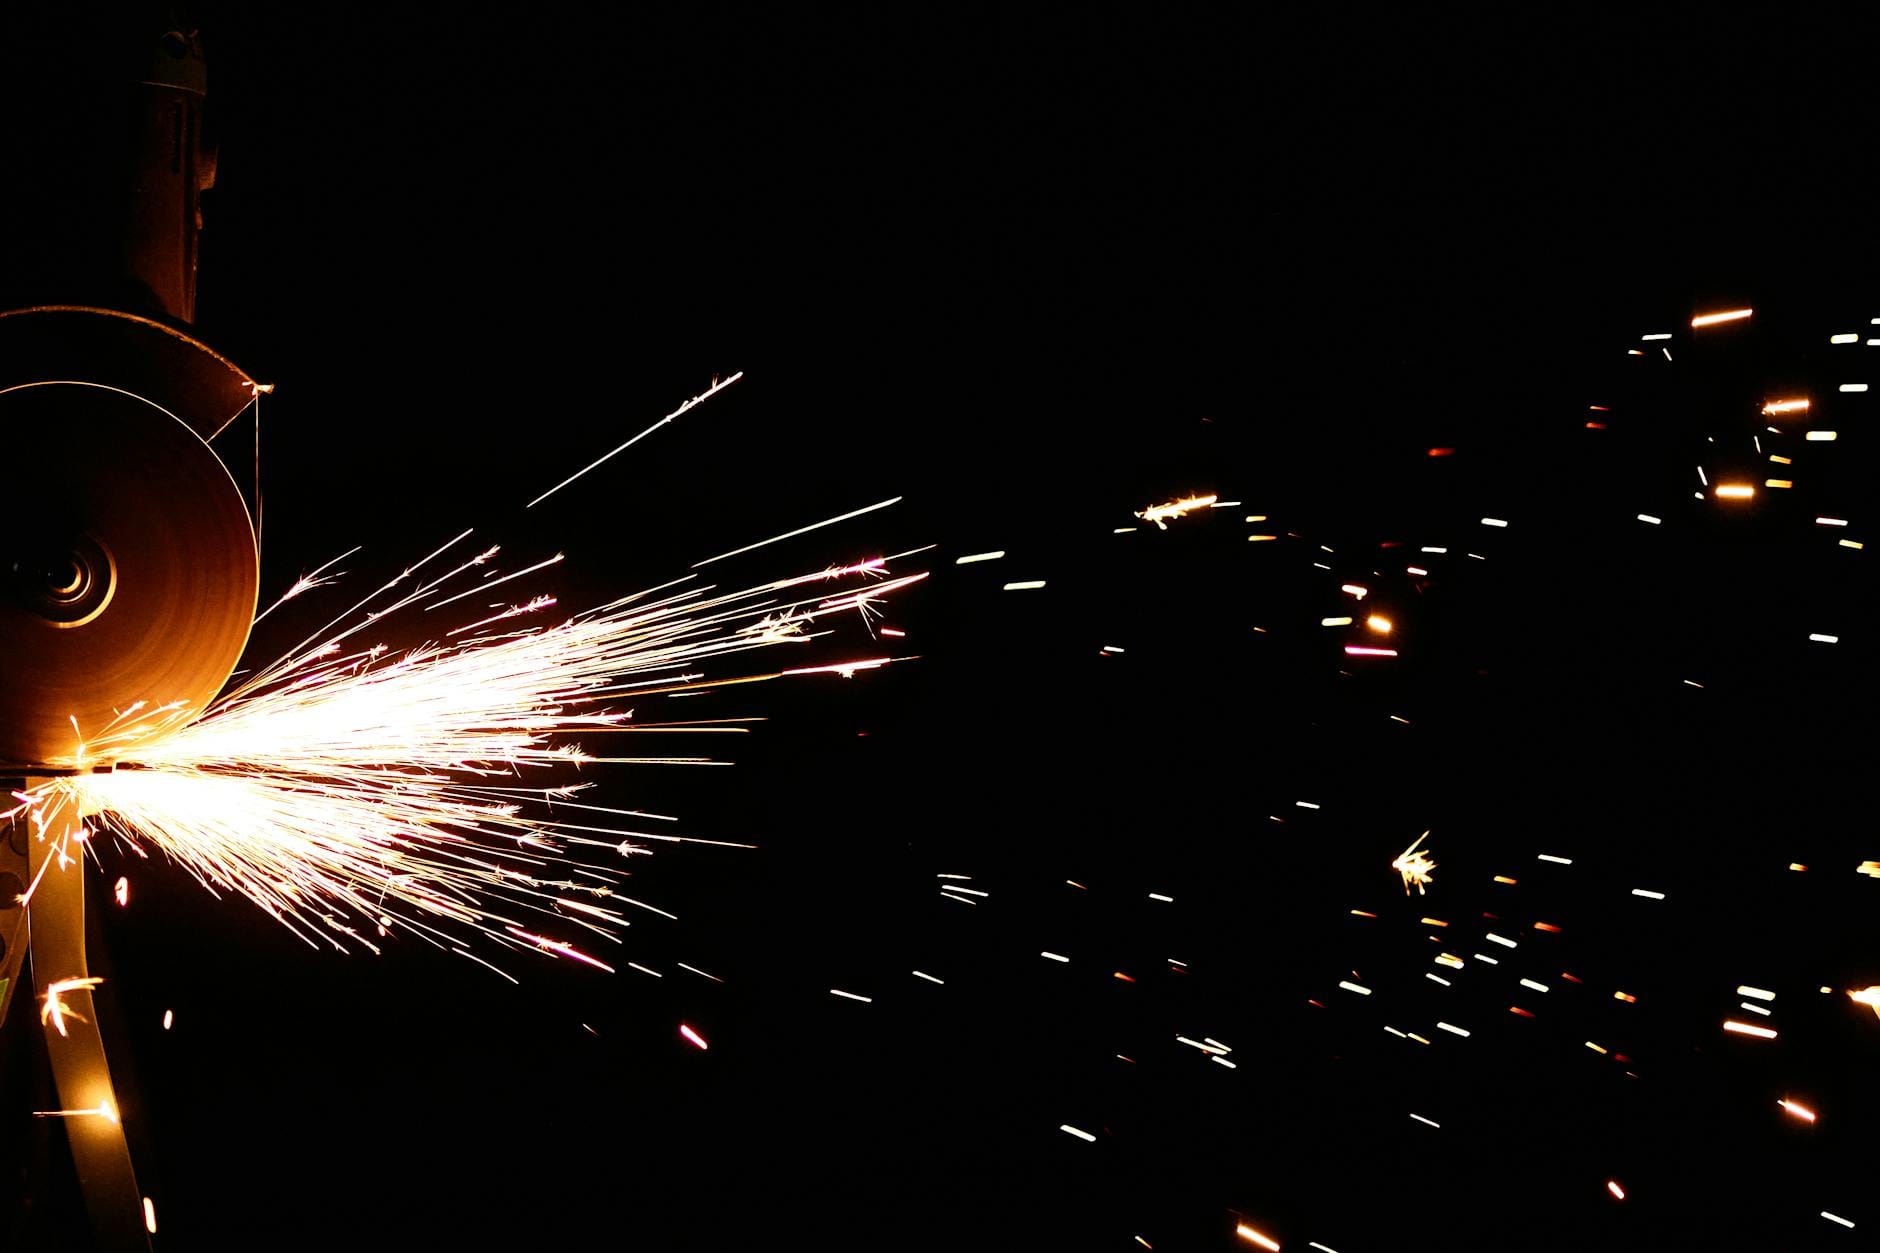
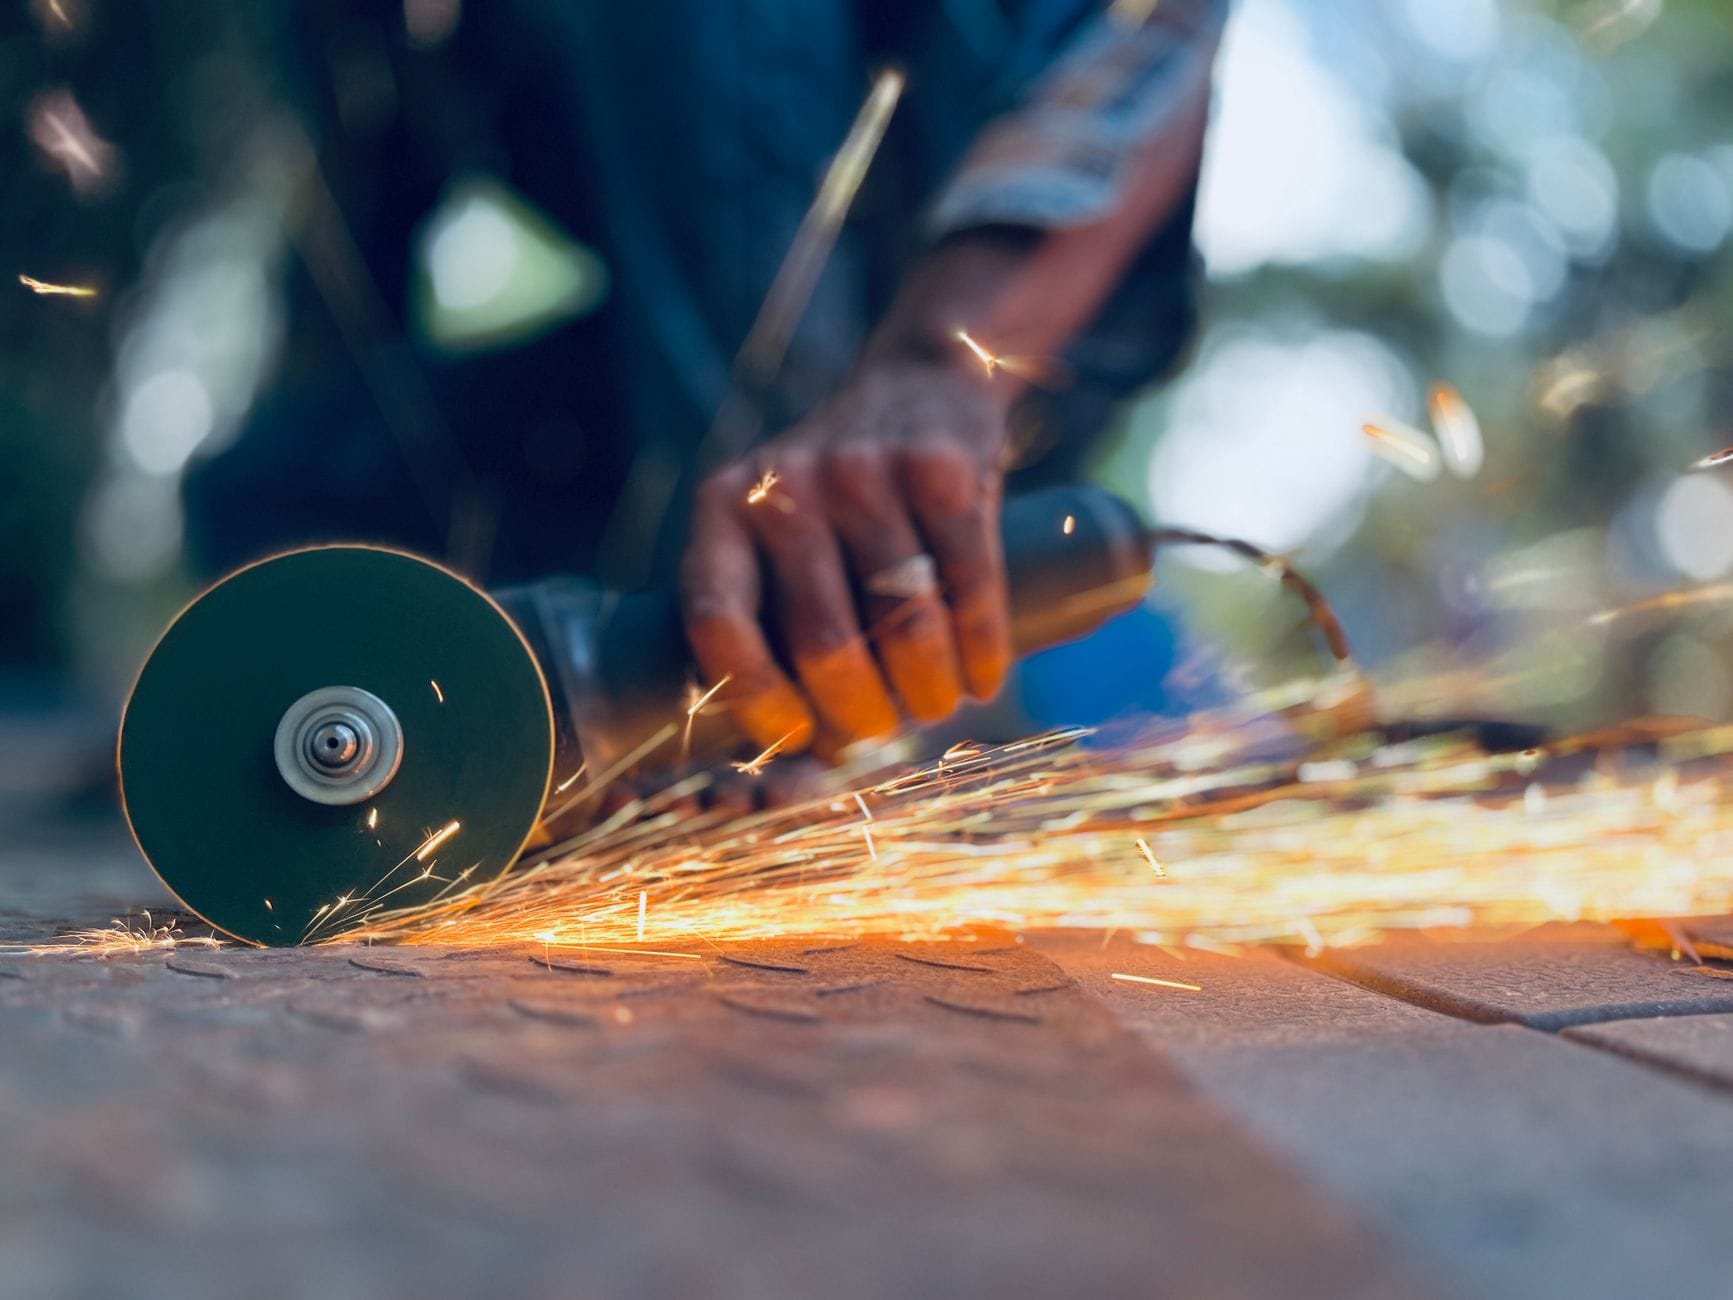
Chmura iskier i pyłu – iskry lecą na kilka metrów, odbijają się od ścian i wszystkiego dookoła. Do tego dochodzi pył z tarczy ściernej i drobne cząstki metalu zawieszone w powietrzu.
Zmęczenie rąk – trzymanie 2–3 kg „kątówki” z wyciągniętymi rękami, przy mocniejszym materiale, przez dłuższy czas męczy barki i nadgarstki. Ręka opada, precyzja spada.
Nieprzypadkowo wiele osób po pierwszym większym zleceniu z udziałem kątowników i profili stalowych zaczyna szukać czegoś stabilniejszego. Stąd zainteresowanie przecinarkami do metalu, które mają rozwiązać problemy tam, gdzie „kątówka” zaczyna być narzędziem za mało cywilizowanym.
Co obiecują producenci przecinarek i czego realnie szuka użytkownik
Reklamy przecinarek do metalu dość zgodnie powtarzają te same hasła: mniej iskier, szybsze cięcie, większa precyzja i powtarzalność. Do tego dochodzą hasła o czystości krawędzi, mniejszym nagrzewaniu materiału i komforcie pracy. W teorii brzmi to jak bajka: wkładasz profil, dociskasz imadło, opuszczasz ramię i masz idealnie proste cięcie bez chmury iskier.
Użytkownik ma jednak zwykle bardziej przyziemne oczekiwania. Chce:
czystego cięcia na wymiar – żeby nie poprawiać tarczą lamelkową każdej sztuki, tylko od razu spawać lub skręcać,
spokojnej pracy w zamkniętych pomieszczeniach – bez strachu o auto stojące obok, kable, stare meble czy świeżo pomalowane ściany,
lepszego bezpieczeństwa – mniej iskier, stabilnie zamocowany materiał i narzędzie pracujące w jednym, przewidywalnym torze.
W tle pojawia się jeszcze jedna rzecz: powtarzalność. Jeśli trzeba dociąć 20 sztuk profilu 40×40 mm na barierkę balkonową, każda różnica 1–2 mm w długości zaczyna boleć przy montażu. Przy cięciu „z ręki” taka dokładność to sztuka, przy porządnej przecinarce – po prostu codzienność.
Źródło: Pexels | Autor: cottonbro studio
Rodzaje przecinarek do metalu – nie każda tnie tak samo
Przecinarki stołowe z tarczą ścierną – klasyczna „kosiarka do profili”
Najbardziej rozpowszechniony typ przecinarki do metalu to model stołowy z tarczą ścierną. Z zewnątrz przypomina dużą ukośnicę: podstawa z imadłem, odchylne ramię z silnikiem i osłoną tarczy, dźwignia do opuszczania. Taka przecinarka ma zwykle tarcze o średnicy 355 mm, zasilanie 230 V lub 400 V i obroty na poziomie kilku tysięcy na minutę.
Zalety tych maszyn są oczywiste:
niewygórowana cena w porównaniu z przecinarkami „na zimno”,
możliwość szybkiego cięcia różnych przekrojów: profili zamkniętych, ceowników, prętów, płaskowników,
Jednocześnie kultura pracy takich przecinarek niewiele różni się od dużej szlifierki kątowej. Tarcza ściera metal, generując mnóstwo iskier, dużo ciepła i pyłu. Hałas jest wysoki, a krawędź cięcia wymaga często dodatkowej obróbki. W zamian otrzymuje się jednak stabilne prowadzenie tarczy w jednym torze i wygodne, powtarzalne ustawienie długości cięcia.
Przecinarki do metalu z tarczą widiową „na zimno” (cold cut)
Drugi, coraz popularniejszy typ to przecinarki „na zimno”, często nazywane „cold cut”. Zamiast tarczy ściernej stosują tarcze zębate z węglikiem spiekanym (widią), podobne konstrukcyjnie do tych do drewna, ale o zupełnie innym uzębieniu i geometrii przystosowanej do metalu. Pracują na niższych obrotach, a zamiast ścierać – skrawają materiał.
Skutek?
zdecydowanie mniej iskier – pojawiają się sporadyczne, krótkie rozbłyski, a głównym „produktem ubocznym” są wióry, które spadają w jednym kierunku,
mniejsze nagrzewanie strefy cięcia – materiał po odcięciu można często złapać gołą ręką przy krawędzi,
czystsza krawędź – bez typowego „piórka” z przetopionego metalu, zwykle bez konieczności agresywnego gratowania.
Minusem jest wysoka cena tarcz oraz większa wrażliwość na błędy: nieodpowiedni materiał, zbyt mocny docisk czy bicie tarczy mogą szybko ją zniszczyć. Za to pod względem ilości iskier i komfortu cięcia przecinarki cold cut są klasą samą dla siebie.
Ręczne pilarki tarczowe do metalu z prowadnicą
W warsztacie mobilnym lub przy pracy na konstrukcjach stalowych w terenie pojawiają się też ręczne pilarki tarczowe do metalu. Wyglądają z grubsza jak piły do drewna, ale mają inne obroty, inne tarcze i często bardziej rozbudowaną osłonę, zbierającą wióry.
Zaletą takiego rozwiązania jest wysoka mobilność. Można podejść do belki HEB leżącej na rusztowaniu, przeciąć profil zamocowany już w konstrukcji czy dociąć blachę dachową na dachu, korzystając z prowadnicy. W zestawie bywają szyny prowadzące, które pozwalają uzyskać proste cięcie na długości blachy czy płyty.
Minusem jest mniejsza powtarzalność długości i kąta niż w przecinarce stołowej z imadłem. Trzeba pilnować przyłożenia stopy pilarki do materiału lub prowadnicy. Dla wielu ekip montażowych to jednak złoty środek pomiędzy „kątówką” a ciężką maszyną warsztatową.
Przecinarki taśmowe – wzorzec kultury pracy
Na drugim końcu skali stoją przecinarki taśmowe. Tną metal przy pomocy wolno poruszającej się piły taśmowej, zębami skrawając materiał. Iskier praktycznie nie ma, hałas jest znacznie niższy niż w przypadku tarcz ściernych, a krawędź cięcia jest czysta i równa.
Taśmówki są idealne do niewielkich serii i grubszych przekrojów, ale:
są zwykle droższe od prostych przecinarek tarczowych,
tną wolniej niż przecinarki „na zimno” z tarczą widiową,
zajmują więcej miejsca w warsztacie.
Dla wielu użytkowników są punktem odniesienia, jeśli chodzi o brak iskier i kulturę pracy, dlatego warto mieć je w tyle głowy przy ocenie przecinarek tarczowych.
Jakie przecinarki są w centrum uwagi, gdy mowa o iskrach i prostym cięciu
W kontekście pytania „czy iskry lecą mniej i czy cięcie jest proste?” główne porównanie dotyczy:
klasycznych przecinarek stołowych z tarczą ścierną,
przecinarek do metalu „na zimno” z tarczą widiową,
ręcznych pilarek do metalu na tarczę zębatą w roli mobilnego uzupełnienia,
oraz dla kontrastu – szlifierek kątowych.
Przecinarki taśmowe służą tu bardziej jako punkt odniesienia: pokazują, jak może wyglądać praca niemal bez iskier i z bardzo dobrą prostoliniowością, ale nie są bezpośrednim konkurentem dla kogoś, kto szuka stosunkowo taniego i w miarę kompaktowego sprzętu do warsztatu czy na budowę.
Skąd się biorą iskry i dlaczego jedne maszyny „sypią” mniej?
Co fizycznie widzisz jako iskry przy cięciu metalu
Iskry to nie magia i nie „ognik z prądu”, tylko rozgrzane do wysokiej temperatury cząstki metalu i tarczy, które odlatują z miejsca cięcia. Gdy tarcza ścierna szlifuje stal z prędkością kilkudziesięciu metrów na sekundę, część materiału zostaje oderwana w postaci drobnych ziarenek. Tarcie zamienia energię mechaniczną w ciepło, które podnosi temperaturę tych cząstek tak bardzo, że zaczynają żarzyć się i świecić.
To, jak dużo iskier widzisz, zależy od kilku czynników:
twardości i składu metalu,
rodzaju tarczy i jej zużycia,
prędkości obrotowej oraz siły docisku,
geometrii osłon kierujących strumień iskier.
Stal węglowa „sypie” iskrami intensywnie, stal nierdzewna – nieco inaczej, aluminium czy miedź już znacznie mniej. To dlatego czasem użytkownicy są rozczarowani: kupując przecinarkę do metalu, spodziewają się ciszy i braku rozbłysków, a przy cięciu stali konstrukcyjnej i tak widzą świetlisty strumień z boku maszyny.
Ścieranie kontra skrawanie – tarcza ścierna a tarcza zębata
Kluczowa różnica między klasyczną przecinarką z tarczą ścierną a przecinarką „na zimno” leży w sposobie usuwania materiału.
Tarcza ścierna działa jak bardzo agresywny papier ścierny kręcący się z ogromną prędkością. Ziarenka ścierne w tarczy „skubią” metal, ścierając go. Cały proces wiąże się z dużą ilością tarcia i ciepła, więc iskier jest dużo, a strefa przy cięciu mocno się nagrzewa.
Tarcza zębata do cięcia „na zimno” pracuje jak mała frezarka. Każdy ząb wchodzi w materiał z określoną posuwką, odcina wiór, po czym wychodzi. Ciepło w znacznej części wychodzi razem z wiórem, a nie zostaje w materiale. W efekcie:
wióry są chłodniejsze niż iskry i nie świecą tak intensywnie,
mniej nagrzewa się krawędź cięcia,
iskry pojawiają się tylko w momentach przeciążenia lub przy nietypowych materiałach.
To właśnie przejście od ścierania do skrawania sprawia, że przecinarki cold cut oferują cięcie metalu z wyraźnie mniejszą ilością iskier. O „cięciu bez iskier” można mówić raczej w uproszczonym sloganie niż w sensie absolutnym.
Znaczenie prędkości obrotowej i prędkości liniowej tarczy
Przy tarczach ściernych i zębatych ważny jest nie tylko rozmiar, ale też prędkość liniowa krawędzi tarczy. To ona decyduje o intensywności tarcia (dla ściernych) i sposobie odrywania wióra (dla zębatych).
Jak osłony i kierunek wyrzutu wpływają na „ilość” iskier
Na pierwszy rzut oka liczy się tylko to, ile iskier powstaje. W praktyce równie ważne jest, gdzie one lecą. Dwie maszyny generujące zbliżoną ilość iskier mogą zupełnie inaczej wyglądać w pracy, jeśli jedna ma przemyślane osłony i rynienki na wióry, a druga – gołą tarczę i symboliczny kawałek blachy nad nią.
W przyzwoitej przecinarce tarczowej osłona jest tak zaprojektowana, aby:
kierować iskry i wióry w jednym, przewidywalnym kierunku,
osłonić operatora od bezpośredniego strumienia,
ograniczyć rozsypywanie się pyłu po całym pomieszczeniu.
Dlatego często pojawia się wrażenie, że „ta przecinarka mniej sypie”, chociaż fizycznie ilość odrywanego materiału jest podobna. Różnica polega na tym, że iskry lecą zwartym strumieniem w dół, za osłonę lub do specjalnej kuwety, a nie rozpryskują się wachlarzem na trzy metry w bok, jak bywa przy kątówce bez dodatkowej osłony.
W przypadku przecinarek cold cut z kolei producenci często dodają kieszenie na wióry albo specjalnie ukształtowane gardziele, które łapią większość opiłków. W warsztacie widać to najlepiej po dniu pracy: przy kątówce wióry są wszędzie, przy sensownej przecinarce – głównie w jednym miejscu, pod stołem maszyny.
Jak technika pracy potrafi „rozkręcić” lub uspokoić fajerwerki
Maszyna maszyną, ale ogromne znaczenie ma ręka operatora. Nawet najlepszą tarczę ścierną można zamienić w efektowny ognisty prysznic, jeśli cięcie wymusza się na siłę. Z kolei spokojne prowadzenie, bez „dopychania na chama”, często redukuje ilość iskier zauważalnie.
Przy tarczach ściernych kluczowe jest kilka nawyków:
nie dociskać z maksymalną siłą – tarcza powinna pracować swoją prędkością, a nie siłą mięśni,
nie „huśtać” tarczą na boki – każde boczne obciążenie zwiększa tarcie, iskrzenie i ryzyko uszkodzenia,
pozwolić tarczy wejść w materiał i utrzymywać równy, umiarkowany docisk.
Przy tarczach zębatych dochodzi jeszcze kwestia prawidłowej prędkości posuwu. Jeśli cięcie idzie zbyt lekko, ząb „szoruje” po materiale, zamiast go skrawać. Jeżeli zbyt agresywnie – tarcza zaczyna wibrować, pojawiają się pojedyncze wybuchowe iskry i ryzyko wykruszania węglików. Dlatego dobry operator szybko „czuje” maszynę i potrafi znaleźć ten punkt, w którym nie ma dymu, iskrzenie jest minimalne, a wióry mają równą formę.
Wpływ materiału i jego przygotowania
Nie każdy profil stalowy zachowuje się pod tarczą tak samo. Inaczej tnie się świeży, czysty profil z magazynu, a inaczej – kątownik pokryty wieloletnią rdzą, starą farbą i zgrubieniami po spawach.
Przy materiałach mocno skorodowanych lub malowanych można spodziewać się:
większej ilości pyłu i dymu z warstwy zewnętrznej,
nieregularnego iskrzenia – szczególnie na starych spoinach i grudkach rdzy,
gorszej żywotności tarczy, niezależnie od typu.
Dlatego przy poważniejszej serii cięć bywa sensowne zdjąć grubą rdzę z miejsca cięcia (choćby szybko kątówką z tarczą listkową) albo przynajmniej usunąć zgorzelinę w strefie, w którą ma wejść ząb tarczy widiowej. Maszyna mniej „szarpie”, nie dusi się, a efektywnie zużywa tylko tyle energii, ile potrzeba na sam metal konstrukcyjny.
Źródło: Pexels | Autor: cottonbro studio
Test praktyczny: przecinarka vs szlifierka kątowa – jak to wygląda w realu
Wyobraź sobie prostą sytuację: trzeba przyciąć kilka odcinków profilu zamkniętego 40×40 mm pod lekką konstrukcję. Sprzęt do wyboru: zwykła kątówka 125/230 mm i przecinarka stołowa – najpierw z tarczą ścierną, potem „na zimno”.
Szlifierka kątowa: szybkie przygotowanie, jedna przedłużka i można ciąć. Pierwsze cięcie – chmura iskier, wachlarz rozbłysków na pół garażu, zapach przypalonego metalu. Cięcie idzie dość szybko, ale trzeba pilnować linii markera, ręka lekko drży, tarcza ma tendencję do „uciekania” po przekątnej profilu. Dwie-trzy sztuki jeszcze jakoś wyglądają, przy dziesiątej różnice długości zaczynają być zauważalne.
Przecinarka stołowa z tarczą ścierną: po ustawieniu długości i dociśnięciu w imadle każdy kolejny element wpada pod tarczę w praktycznie ten sam sposób. Ilość iskier wciąż jest duża, hałas podobny do kątówki, ale iskry lecą głównie w dół i za maszynę. Kąt cięcia znacznie stabilniejszy, ręka nie musi prowadzić linii – tylko opuszczać ramię. Przy dziesiątym profilu długość i kąt są niemal identyczne, a tempo pracy rośnie, bo nie ma już odmierzania „na oko“.
Przecinarka „na zimno”: po zmianie tarczy i dostosowaniu obrotów obraz jest inny. Iskier pojedyncze, raczej w formie małych rozbłysków, za to pojawia się charakterystyczny „śrut” z wiórów. Hałas ma inny charakter – bardziej „piłowy”, mniej „świszczący”. Krawędź cięcia praktycznie gotowa, bez przypalenia, z minimalną liczbą zadziorów. Czas pojedynczego cięcia bywa nawet krótszy niż przy tarczy ściernej, szczególnie przy cienkościennych profilach.
Powtarzalność i tempo przy większej serii
Przy jednym, dwóch cięciach różnica może nie być spektakularna. Gdy jednak w grę wchodzi kilkadziesiąt sztuk, narasta efekt zmęczenia i kumuluje się każdy drobny błąd długości czy kąta.
Przy szlifierce kątowej dochodzi:
zmęczenie dłoni i przedramienia (szczególnie przy dużych tarczach 230 mm),
skłonność do „odjeżdżania” z linii cięcia pod koniec ruchu,
gorsza powtarzalność kąta, gdy cięcie odbywa się „z ręki” bez prowadnicy.
W przecinarce stołowej zamiast walczyć z utrzymaniem linii, operator skupia się na logistyce podawania materiału. To zupełnie inny rodzaj zmęczenia – organizacyjne, a nie fizyczne. Dlatego w małym warsztacie już przy kilku dziesiątkach powtarzalnych elementów wychodzi, że „mięśnie” lepiej zainwestować w ustawienie ogranicznika długości niż w trzymanie kątówki w powietrzu.
Różnice w dokładności cięcia na przykładach
Jeśli przestawi się to na liczby (choćby orientacyjne), doświadczony spawacz często czuje różnicę tak:
kątówka „z ręki” – potrafi zejść poniżej 1–2 mm od zadanej długości, ale wymaga skupienia,
kątówka z prostą prowadnicą – już pewniej, lecz nadal zależne od ułożenia ręki i pozycji ciała,
przecinarka z ogranicznikiem – brak kłopotu z długością, większość rozrzutu wynika z luzów imadła czy samej taśmy miary.
Przy jednorazowej konstrukcji ogrodzenia w ogródku różnice milimetrowe da się łatwo „zgubić” na szczelinie spoiny. Przy seryjnym wykonywaniu ram, krat czy stojaków dokładniejsze, powtarzalne cięcie zaczyna być jednak bezcennym „uspokajaczem” montażu.
Źródło: Pexels | Autor: cottonbro studio
Czy cięcie jest naprawdę proste? Dokładność, kąt i powtarzalność
Dlaczego sama przecinarka nie gwarantuje idealnego kąta
Nawet najlepsza maszyna nie zastąpi rozsądnego ustawienia i kontroli. Wiele osób zakłada, że skoro na skali przy przecinarce widnieje „90°”, to każdy odcięty profil będzie idealnie prostopadły. Tymczasem:
skale kątowe potrafią mieć luzy i niedokładności,
imadło może być minimalnie przekoszone względem tarczy,
sam materiał bywa krzywy – profil potrafi mieć lekkie wygięcie lub zwichrowanie.
Dlatego pierwsze, co robi rozsądny użytkownik nowej przecinarki, to sprawdzenie kąta próbą: odcięcie dwóch kawałków i złożenie ich do siebie „na lustro”. Jeśli pojawia się szczelina na jednym końcu – wiadomo, że coś trzeba skorygować. To szybki test, który mówi więcej niż najpiękniejsza naklejka na skali.
Imadło, ograniczniki i prowadnice – małe detale, duży efekt
Kto pracował kiedyś na taniej przecinarce z lichym imadłem, ten wie, jak bardzo stabilność mocowania wpływa na jakość cięcia. Materiał, który podczas pracy ma choć minimalną swobodę, potrafi „uciec” z toru tarczy, a wtedy ani kąt, ani powierzchnia styku nie będą idealne.
Dobrze zaprojektowane imadło powinno:
pewnie chwytać różne przekroje – od płaskowników po rury,
mieć sensowny zakres regulacji kąta z wyraźnymi punktami odniesienia,
pozwalać dociągnąć śrubę bez kombinowania z kluczami, najlepiej dużą rączką.
Drugim filarem powtarzalności są ograniczniki długości. Prosty kawałek kątownika przykręcony do stołu przecinarki nierzadko robi większą różnicę w jakości pracy niż drogie akcesorium z katalogu. Ustawiasz raz wymiar, podajesz kolejne odcinki „do oporu” i cała seria wychodzi niemal jak z liniału.
Cięcie pod kątem – gdzie kończy się szybki kompromis
Cięcie pod 45° czy innym kątem wygląda w folderze producenta pięknie. W praktyce pojawiają się dwa ograniczenia:
geometria imadła – czy faktycznie pozwala obrócić materiał w pełnym zakresie,
sztywność ramienia i tarczy – im większa średnica i im cieńsza tarcza, tym łatwiej o ugięcie pod obciążeniem.
Przy tarczach ściernych prostopadłość cięcia w przekroju potrafi się pogorszyć, gdy szuka się „łatwego życia” i dociska materiał mocniej. Tarcza, zamiast przecinać profil równomiernie, lekko go „rozsuwa”, zostawiając końcówkę z delikatnym skosem. Dlatego czasem lepiej poświęcić kilka sekund więcej i ciąć spokojniej, niż potem spędzić pięć minut przy szlifierce poprawiającej styk.
Przy tarczach widiowych sytuacja jest nieco lepsza – sztywniejszy dysk, precyzyjne uzębienie i mniejsze nagrzewanie pomagają utrzymać czysty kąt, ale tu z kolei pojawia się większa wrażliwość na luz w imadle. Minimalne poruszenie profilu w czasie zejścia tarczy oznacza różnicę w kącie na gotowej ramie.
Powtarzalność w pracy jednostkowej vs serii
Przy pojedynczych detalach często wystarczy prosty „patent”: zmierzyć, narysować linię, ustawić profil pod tarczą na oko do rysy, dociąć, ewentualnie lekko poprawić. To sposób jak najbardziej działający, zwłaszcza w pracach remontowych czy hobbystycznych.
Przy większej ilości elementów powstaje jednak sens budowania stałych odniesień: stopni, listw, ograniczników. Po kilku projektach okazuje się, że przecinarka przestaje być „drogą piłą do okazjonalnego cięcia”, a staje się swoistą małą linią produkcyjną – niekoniecznie z CNC, ale z przyzwoitą, powtarzalną geometrią.
Kultura pracy: hałas, drgania, dym, sprzątanie po robocie
Hałas: co różni przecinarkę od „kątówki na pełnym gwizdku”
Hałas zawsze będzie towarzyszył cięciu metalu. Różnica polega na jego charakterze i natężeniu. Szlifierka kątowa, szczególnie duża, generuje wysoki, męczący pisk zmieszany ze świstem powietrza i „strzelaniem” iskier. Po godzinie takiej pracy w zamkniętym garażu człowiek marzy o ciszy.
Przecinarka z tarczą ścierną brzmi podobnie, ale jej zaletą jest stabilny punkt pracy. Maszyna stoi, silnik osadzony jest sztywniej, tarcza nie „lata” w powietrzu razem z ręką. Dźwięk zdaje się bardziej zorganizowany, choć poziom decybeli nadal jest wysoki i ochronniki słuchu pozostają obowiązkowe.
Przecinarki „na zimno” i taśmowe zmieniają trochę krajobraz dźwiękowy. Zamiast piszczenia pojawia się bardziej miękki odgłos skrawania: seria krótkich „kliknięć” zębów w materiale lub niski pomruk przesuwającej się taśmy. Mniej męczy to głowę, łatwiej rozmawiać w pobliżu, choć przy pracy zawodowej ochrona słuchu i tak jest rozsądna.
Drgania i zmęczenie operatora
Szlifierka kątowa to w gruncie rzeczy niewielkie, ale bardzo szybkie koło zamachowe trzymane w dłoniach. Cała ta energia, wibracje i szarpnięcia przy zakleszczeniu tarczy przechodzą prosto w nadgarstki i barki. Po kilku godzinach cięcia ręce potrafią „brzęczeć”, a precyzja dramatycznie spada.
Przecinarka stołowa odciąża ciało inaczej. Większość masy spoczywa na stole i ramieniu, a rola operatora sprowadza się do:
ustawienia materiału w imadle,
opuszczenia ramienia z wyczuciem,
kontrolowania docisku, a nie trzymania całej maszyny w powietrzu.
Drgania oczywiście są – szczególnie przy tarczach ściernych i słabszych stołach. Jednak zamiast „wchodzić” w dłonie, rozkładają się na konstrukcję. Ramię pełni rolę masywnego tłumika, a użytkownik trzyma jedynie za uchwyt, nie walcząc o utrzymanie maszyny w osi.
Przy przecinarkach „na zimno” różnica jest jeszcze bardziej odczuwalna. Uderzenia zębów o materiał są krótkie, ale regularne, a prędkość obwodowa tarczy niższa niż przy ścierniwie. Efekt? Mniej męczące mikrowstrząsy i większa kontrola nad postępem cięcia. Pojawia się raczej wrażenie pracy piłą tarczową do drewna niż koncertu kątówki na betonie.
Dym, zapach i drobny pył – co naprawdę ląduje w płucach
Przy cięciu metalu zawsze coś wisi w powietrzu. Pytanie tylko: co i w jakiej ilości. Szlifierka kątowa z tarczą ścierną generuje mieszaninę drobnego pyłu z żywicy, wiórków metalowych i tlenków powstałych w wyniku wysokiej temperatury. Ten „dymek” z metalicznym zapachem osiada wszędzie – na półkach, samochodzie w garażu, a po kilku godzinach także w nosie i gardle.
Przecinarka z tarczą ścierną tworzy bardzo podobny „klimat”, tyle że łatwiej go skanalizować. Iskry lecą zwykle w jednym kierunku, pył ma przewidywalniejszy tor. Wystarczy prosta osłona, kawałek blachy lub nawet stary kawał kurtki roboczej zawieszony jako fartuch, żeby większość brudu lądowała w jednym rejonie, a nie w całym pomieszczeniu.
Przy cięciu „na zimno” obraz zmienia się jeszcze mocniej. Pojawiają się stałe, stosunkowo ciężkie wióry, które szybko opadają na podłogę lub do podstawionego pojemnika. Dymu praktycznie brak, zapach metaliczny, ale znacznie słabszy. Oczy i płuca mają lżej, za to trzeba pogodzić się z drobnymi wiórkami w podeszwach butów i w zakamarkach stołu.
Przecinarki taśmowe są pod tym względem niemal wzorowe: skrawanie jest chłodne, dym minimalny, a wióry zbierają się w jednym miejscu, skąd łatwo je wybrać szczotką lub odkurzaczem. W małym, słabo wentylowanym garażu różnica między kątówką a taśmówką bywa odczuwalna już po kilkunastu minutach roboty.
Sprzątanie po robocie – iskry kontra wióry
Po cięciu szlifierką kątową podłoga przypomina często poligon doświadczalny: tysiące drobnych drobinek, przepalone iskry wtopione w farbę, gdzieniegdzie delikatnie nadpalone ślady na gumowym kablu czy ubraniu. Zmiotka i szufelka dają radę, ale pył wnika w szczeliny, a po deszczu na zewnątrz pojawiają się rdzawe plamy.
Przecinarka porządkuje ten chaos w jednym miejscu. Strumień iskier i resztek skupia się przy tylnej części stołu oraz pod tarczą. W praktyce oznacza to, że:
łatwiej podstawić blachę, wiadro lub tackę na odpady,
sprzątanie sprowadza się głównie do jednej strefy, a nie całej linii cięcia,
mniej zaskoczeń w stylu „dlaczego mam wtopione ziarenka w szybie auta pięć metrów dalej?”.
Przy tarczach widiowych głównym odpadem są wióry – krótkie, ostre, ale ciężkie. Nie odlatują daleko, zamiast tego lądują wokół stołu. Tutaj znakomicie działa prosty magnes na kiju albo magnes włożony w foliowy worek: zbierasz metalowe drobiny, a potem jednym ruchem ściągasz worek i wyrzucasz zawartość.
W taśmówkach dodatkowym sprzymierzeńcem jest grawitacja. Wióry naturalnie opadają w dolne rejony maszyny, często do specjalnej wanienki lub po prostu na podłogę pod przekładnią. Jedno zamiatanie lub przejazd odkurzaczem przemysłowym i po sprawie.
Bezpieczeństwo iskier a otoczenie warsztatu
Drobny detal, który wychodzi dopiero po pierwszym „przypale”: kierunek i zasięg iskier w połączeniu z tym, co stoi w pobliżu. Szlifierka kątowa potrafi posłać gorące ziarna na kilka metrów, pod każdy możliwy kątem. Stare kartony, trociny, kawałki szmat – wszystko to staje się potencjalnym knotem.
Przecinarka, nawet gdy tnie tarczą ścierną, zwykle „pluje” w dość wąskim kącie za maszynę. Nie znaczy to, że można ją postawić pod regałem z chemią warsztatową, ale łatwiej wyznaczyć strefę bezpieczną. W praktyce sprowadza się to często do:
odsunięcia łatwopalnych rzeczy o te kilkadziesiąt centymetrów dalej,
postawienia blachy lub cegieł za maszyną jako ekranu,
nieukładania kartonów i szmatek w linii iskier „bo tylko na chwilę”.
Przecinarki na zimno i taśmowe są pod tym kątem wręcz zbawienne. Iskier brak lub pojawiają się sporadycznie, zwykle przy przełamywaniu się wióra. Warsztat z dużą ilością drewna, farb czy tapicerki odetchnie z ulgą, bo ryzyko „cichego tlenia się” pod stołem spada zauważalnie.
Ergonomia stanowiska – gdzie stawiasz przecinarkę, tam będziesz pracował
Szlifierkę kątową bierzesz pod pachę, wychodzisz przed garaż, jedziesz do klienta – pełna mobilność. Przecinarka, choć są małe modele przenośne, zwykle staje się elementem stałego stanowiska. Dobrze ustawione miejsce pod nią to połowa kultury pracy.
W praktyce wygodne stanowisko przecinarki oznacza:
stół lub podest na takiej wysokości, by nie garbić się przy imadle,
trochę wolnego miejsca z boku na „przelot” dłuższych profili,
strefę odkładczą na odcięte elementy, żeby nie piętrzyły się przy samej maszynie.
Kto raz ustawi przecinarkę w rogu, gdzie przy każdym dłuższym profilu musi kombinować z otwartymi drzwiami garażu, ten szybko nabiera szacunku do planowania przestrzeni. Czasem lepiej zabrać 50 cm z blatu roboczego i zyskać swobodę manewrowania długimi odcinkami, niż potem każdą rurę dociąć „na raty” z powodu braku miejsca.
Do ergonomii dochodzi jeszcze elektryka: osobne gniazdo, najlepiej z dedykowanym zabezpieczeniem, przewód tak poprowadzony, by nie leżał w linii iskier ani pod butami. Szlifierkę podłączysz gdziekolwiek, przecinarka lubi mieć swoje stałe „gniazdo domowe”.
Organizacja pracy przy większych projektach
Różnica między cięciem „od przypadku do przypadku” a przygotowaniem większej partii elementów wychodzi boleśnie, gdy nagle trzeba dociąć kilkadziesiąt takich samych profili. Z kątówką zwykle kończy się to improwizacją: linijka, marker, szybkie cięcie przy piwnicznym świetle. Przy przecinarce aż się prosi, by zbudować mały system.
Najprostszy scenariusz wygląda tak: z jednej strony stołu przecinarki ustawiasz stojak lub rolkę podtrzymującą dłuższe pręty, z drugiej – ogranicznik długości (choćby z deski i ściski stolarskie). Przed cięciem serii mierzysz, ustawiasz ogranicznik, robisz dwa-trzy próbne strzały i sprawdzasz miarką. Gdy wszystko się zgadza, dalej idziesz już „na produkcję”.
W efekcie operator ma mniej chaosu w głowie: zamiast za każdym razem weryfikować długość, skupia się na płynności podawania materiału. To bardzo przypomina rytm pracy przy pile do drewna – po chwili wchodzi w nawyk, a ruchy stają się automatyczne. Męczy się głowa od liczenia, nie ręce od utrzymywania kątówki nad ziemią.
Warunki domowe kontra warsztat zawodowy
W przydomowym garażu każdy dodatkowy decybel i każdy gram pyłu szybko daje o sobie znać. Kątówka odpalona wieczorem potrafi skutecznie zepsuć humor sąsiadom, a chmura iskier w kierunku samochodu żony bywa początkiem barwnej dyskusji rodzinnej.
W takich realiach przecinarka „na zimno” lub mała taśmówka stają się sprzymierzeńcem spokoju domowego. Hałas niższy i łagodniejszy, brak fontann iskier lecących na wszystkie strony, mniej dymu – można spokojniej ciąć, gdy w sąsiednim pokoju ktoś śpi, a samochód stoi dwa metry dalej. Oczywiście to nadal nie jest praca „biblioteczna”, ale poziom uciążliwości mocno spada.
W warsztacie zawodowym priorytety trochę się przesuwają. Liczy się tempo i powtarzalność, ale także zmęczenie załogi po ośmiu godzinach. Przecinarka z sensownym odciągiem wiórów i ekranem iskier, wsparta taśmówką do dokładniejszych cięć, buduje zupełnie inne środowisko pracy niż trzy kątówki na raz tnące profile na podłodze.
Różnicę widać też po porządku. Tam, gdzie króluje tylko kątówka, typowy jest „dywan” z pyłu i okruchów stali, który roznosi się po całym zakładzie. Dodanie przecinarki jako głównego „konia roboczego” powoduje, że brud skupia się przy jednym stanowisku, a reszta hali oddycha czyściej – i ludzie również.
Najczęściej zadawane pytania (FAQ)
Czym przecinarka do metalu różni się od szlifierki kątowej przy cięciu profili?
Szlifierka kątowa tnie „z ręki” – trzymasz ją cały czas, pilnujesz linii, kąta i docisku. Profil łatwiej się przesuwa, a ręka po kilkunastu cięciach zwyczajnie słabnie. Przecinarka stoi stabilnie na podstawie, materiał jest zaciśnięty w imadle, a tarcza chodzi w jednym torze. Dzięki temu długość i kąt cięcia są dużo bardziej powtarzalne.
Do pojedynczych ucięć „kątówka” jest szybsza w wyjęciu z walizki. Jeśli jednak trzeba dociąć całą serię profili pod barierkę czy wiatę, przecinarka daje spokój w głowie: ustawiasz ogranicznik długości i jedziesz sztuka po sztuce.
Czy przecinarka do metalu robi mniej iskier niż szlifierka kątowa?
To zależy od typu przecinarki. Model z tarczą ścierną robi prawie tyle samo iskier, co duża „kątówka” – różnica jest głównie taka, że iskry lecą w bardziej przewidywalnym kierunku. Masz więc łatwiej osłonić ścianę, auto czy kable.
Wyraźna różnica pojawia się przy przecinarkach „na zimno” (cold cut) z tarczą widiową i przy przecinarkach taśmowych. Tam iskier jest niewiele albo praktycznie wcale. Zamiast tego pojawiają się wióry, które spadają w jednym miejscu i łatwo je zgarnąć.
Która przecinarka do metalu tnie „najczyściej” i najprościej utrzymać prosty kąt?
Największą powtarzalność kąta dają przecinarki stołowe z porządnym imadłem i sztywnym ramieniem – zarówno te z tarczą ścierną, jak i „na zimno”. Ustawiasz kąt, dociśniesz profil i każda kolejna sztuka wychodzi praktycznie tak samo. Ręczne pilarki tarczowe z prowadnicą też potrafią ciąć prosto, ale dużo zależy od tego, jak przyłożysz stopę do materiału.
Jeśli chodzi o czystość krawędzi, na prowadzeniu są przecinarki cold cut i taśmowe. Cięcie jest równe, bez dużego gradu i nadtopień, często nadaje się od razu do spawania. Typowe przecinarki z tarczą ścierną zostawiają więcej poszarpanej krawędzi, więc trzeba doliczyć chwilę na szybkie przeszlifowanie.
Czy przecinarka do metalu nadaje się do pracy w garażu lub piwnicy obok auta?
Do ciasnych, zabudowanych miejsc najbardziej „cywilizowane” są przecinarki cold cut i taśmowe – iskier jest mało albo wcale, materiał się mocno nie nagrzewa, a brud ogranicza się głównie do wiórów. To spora różnica, gdy tniesz 2 metry od samochodu czy od szafy z gratami.
Przecinarka z tarczą ścierną nadal robi sporą chmurę iskier i pyłu, choć łatwiej ją okiełznać niż „kątówkę”, bo wszystko leci z jednej strony maszyny. Jeśli garaż jest mały i stoją w nim rzeczy, których nie chcesz przepalić, lepiej celować w cięcie „na zimno” albo dobrze osłonić otoczenie blachą czy mokrym kocem.
Czy przecinarka do metalu naprawdę przyspiesza pracę przy większej serii cięć?
Przy pojedynczych sztukach różnica nie jest spektakularna. Ale gdy trzeba dociąć dwadzieścia czy pięćdziesiąt identycznych kawałków, przecinarka zaczyna wygrywać bez dyskusji. Raz ustawiasz wymiar na ograniczniku, a potem tylko podkładasz kolejne profile i opuszczasz ramię.
Dochodzi też mniej poprawek. Zamiast każdą sztukę „podszlifować”, zwykle wystarczy szybkie przejechanie krawędzi z jednej strony, a czasem nawet to jest zbędne – zwłaszcza przy cold cutach i taśmówkach. W praktyce oznacza to mniej chodzenia do imadła i krótszy czas od mierzenia do montażu.
Czy przecinarka z tarczą widiową „na zimno” jest bezpieczniejsza od zwykłej z tarczą ścierną?
Pod względem iskier i nagrzewania materiału – tak, jest zdecydowanie spokojniej. Tarcza nie ściera, tylko skrawa, więc nie ma takiej chmury rozgrzanego pyłu, a odciętą krawędź często da się złapać ręką bez ryzyka poparzenia. To duży plus przy pracy wśród kabli, tapet czy świeżej farby.
Trzeba jednak pilnować innej rzeczy: tarcze widiowe są bardziej wrażliwe na złe użycie. Zbyt mocny docisk, nieodpowiedni materiał czy luzy w mocowaniu potrafią je szybko zabić. Maszyna sama w sobie jest przewidywalna, ale wymaga od użytkownika odrobiny dyscypliny – wtedy odwdzięcza się kulturą pracy i jakością cięcia.
Do jakich zastosowań lepiej wybrać przecinarkę taśmową zamiast tarczowej?
Przecinarka taśmowa sprawdza się świetnie tam, gdzie liczy się kultura pracy i grubszy przekrój materiału: warsztaty ślusarskie, małe zakłady, produkcja krótkich serii elementów. Gdy ktoś tnie regularnie profile grubościenne, pełne pręty czy większe ceowniki, taśmówka daje bardzo spokojne, równomierne cięcie bez fajerwerków dookoła.
Trzeba natomiast brać pod uwagę miejsce i budżet – taśmówki zazwyczaj są droższe i większe niż proste przecinarki tarczowe. W zamian dostajesz wzór jeśli chodzi o brak iskier, hałas i prostą, czystą krawędź.
Najważniejsze wnioski
Szlifierka kątowa sprawdza się przy pojedynczych, prostych zadaniach, ale przy dziesiątkach powtarzalnych cięć szybko ujawnia swoje wady: zmęczenie, krzywe cięcia i spadek precyzji.
Praca „kątówką” w garażu, piwnicy czy przy zaparkowanym aucie niesie spore ryzyko zniszczeń – iskry, pył i wysoka temperatura potrafią uszkodzić ściany, przewody, tapety czy szyby.
Najczęstsze problemy przy cięciu z ręki to krzywe krawędzie, gruby grad i nadtopienia, chmura iskier oraz silne obciążenie rąk, co przy większych zleceniach staje się mocno uciążliwe.
Przecinarka do metalu rozwiązuje kluczowy kłopot: zapewnia stabilne prowadzenie tarczy w jednym torze i wygodne ustawianie długości, dzięki czemu powtarzalność wymiarów (różnice rzędu 1–2 mm) przestaje być loterią.
Użytkownik szuka przede wszystkim czystego, „gotowego do spawania” cięcia, spokojniejszej pracy w zamkniętych pomieszczeniach oraz większego bezpieczeństwa dzięki unieruchomionemu materiałowi i przewidywalnemu ruchowi narzędzia.
Przecinarki z tarczą ścierną są stosunkowo tanie i uniwersalne, ale kultura pracy przypomina dużą szlifierkę kątową: dużo iskier, ciepła, hałasu i konieczność dodatkowej obróbki krawędzi.
Przecinarki „na zimno” z tarczą widiową dają znacznie mniej iskier, chłodniejsze i dużo czystsze cięcie (często bez agresywnego gratowania), jednak wymagają droższych tarcz i bardziej świadomej obsługi.
Czytając artykuł o przecinarce do metalu, cieszy mnie szczegółowe omówienie różnych aspektów jej działania. Autor rzetelnie opisał, jakie są możliwości urządzenia i jakie korzyści płyną z jego użytkowania. Bardzo przydatne są również wskazówki dotyczące bezpiecznego użytkowania oraz konserwacji przecinarki.
Jednakże brakuje mi bardziej dogłębnej analizy różnych modeli przecinarek dostępnych na rynku oraz porównania ich zalet i wad. Mogłoby to pomóc potencjalnym użytkownikom w dokonaniu najlepszego wyboru w zależności od ich potrzeb i oczekiwań. Warto byłoby też odniesienie się do ewentualnych nowych technologii czy innowacji związanych z tym urządzeniem.
Mimo tego, artykuł był interesujący i wartościowy. Mam nadzieję, że w przyszłości autor podejmie się bardziej zaawansowanych analiz, które jeszcze bardziej poszerzą wiedzę czytelników na temat przecinarek do metalu.





Czytając artykuł o przecinarce do metalu, cieszy mnie szczegółowe omówienie różnych aspektów jej działania. Autor rzetelnie opisał, jakie są możliwości urządzenia i jakie korzyści płyną z jego użytkowania. Bardzo przydatne są również wskazówki dotyczące bezpiecznego użytkowania oraz konserwacji przecinarki.
Jednakże brakuje mi bardziej dogłębnej analizy różnych modeli przecinarek dostępnych na rynku oraz porównania ich zalet i wad. Mogłoby to pomóc potencjalnym użytkownikom w dokonaniu najlepszego wyboru w zależności od ich potrzeb i oczekiwań. Warto byłoby też odniesienie się do ewentualnych nowych technologii czy innowacji związanych z tym urządzeniem.
Mimo tego, artykuł był interesujący i wartościowy. Mam nadzieję, że w przyszłości autor podejmie się bardziej zaawansowanych analiz, które jeszcze bardziej poszerzą wiedzę czytelników na temat przecinarek do metalu.
Możliwość dodawania komentarzy nie jest dostępna.