Krótka scena z warsztatu: gdy tarcza kosztuje więcej niż trzeba
Stoisz przy regale w markecie budowlanym. W ręku szlifierka kątowa, przed tobą rząd tarcz: najtańsze za kilka złotych, „standard” z ładną etykietą i „premium pro ultra” w błyszczącym opakowaniu. Sprzedawca z uśmiechem puka palcem w najdroższą, dorzucając kilka technicznych haseł, których nikt nie tłumaczy.
Wracasz na budowę, odpalasz szlifierkę i po kilku cięciach tania tarcza pali się i strzępi, a ta „najlepsza” okazała się kompletnie przesadzona do cięcia dwóch profili. Inny scenariusz – ktoś zakłada niewłaściwą tarczę do szlifierki, ignoruje oznaczenia prędkości i tarcza pęka przy rozruchu. To nie są rzadkie historie, tylko efekt kupowania „na oko”.
Bez czytania oznaczeń na tarczach do szlifierki kątowej wszystko sprowadza się do zgadywanki: albo przepłacasz za parametry, których nie wykorzystasz, albo kupujesz zbyt słabe, niebezpieczne lub po prostu niedopasowane tarcze, które szybko lądują w koszu.
Z czego składa się tarcza do szlifierki kątowej – anatomia i podstawy
Budowa typowej tarczy do cięcia i szlifowania
Na pierwszy rzut oka tarcza do szlifierki kątowej wydaje się tylko „krążkiem z dziurą”. W praktyce to przemyślana konstrukcja, która musi wytrzymać ogromne obroty i siły odśrodkowe. Klasyczna tarcza ścierna do cięcia metalu składa się z kilku warstw:
- Ziarno ścierne – faktycznie „tnie” lub szlifuje materiał. Najczęściej elektrokorund (oznaczenie A) do stali albo węglik krzemu (C) do kamienia i betonu.
- Spoiwo – najczęściej żywica syntetyczna, która trzyma ziarno w całość. To od niej zależy twardość tarczy i sposób, w jaki odsłania się nowe ziarno w trakcie pracy.
- Wzmocnienie (zbrojenie) – siatka z włókna szklanego, czasem kilka warstw, która zabezpiecza tarczę przed rozerwaniem przy dużych obrotach.
- Warstwy okładzinowe – zabezpieczają tarczę, stabilizują kształt, wpływają na zużycie.
- Etykieta i nadruki – z pozoru tylko grafika, w praktyce nośnik wszystkich kluczowych oznaczeń: materiał, prędkość, wymiary, typ ziarna, twardość, normy bezpieczeństwa.
W tarczach do szlifowania (np. płaskich czy miskowych) pojawiają się dodatkowe elementy: grubszy korpus, inne ułożenie zbrojenia, czasem metalowy talerz nośny. To wszystko wpływa na dopuszczalne obciążenia, kąt pracy i kulturę szlifowania.
Różnice konstrukcyjne między głównymi typami tarcz
Nawet jeśli dwie tarcze mają tę samą średnicę, mogą być zbudowane zupełnie inaczej. Kilka podstawowych przykładów:
- Tarcza do cięcia (ścierna) – cienka (1,0–3,0 mm), płaska, zaprojektowana, by wchodzić w materiał wąskim rzazem. Służy do cięcia profili, rur, prętów.
- Tarcza do szlifowania (ścierna) – zdecydowanie grubsza (6–8 mm i więcej), często z wytłoczką lub w formie „miski”. Stosowana do zbierania materiału, wyrównywania spoin, fazowania.
- Tarcza listkowa – to talerz (z włókna szklanego, tworzywa lub metalu), na którym wachlarzowo rozmieszczone są paski płótna ściernego. Idealna do jednoczesnego zbierania i wygładzania.
- Tarcza diamentowa – stalowy dysk, na którego krawędzi osadzone są segmenty z ziarnem diamentowym (segmentowe, turbo, ciągłe). Przeznaczone do betonu, ceramiki, kamienia.
Różny typ konstrukcji oznacza inne zachowanie podczas pracy: tarcza do cięcia „nie lubi” bocznych obciążeń i pracy pod dużym kątem, tarcza szlifierska dobrze znosi dociśnięcie i boczne siły, a tarcza listkowa jest swego rodzaju kompromisem między agresywnym zbieraniem, a gładkim wykończeniem.
Co widać „gołym okiem”, a co jest ukryte
Przy półce sklepowe oko wychwyci przede wszystkim grubość tarczy, rodzaj krawędzi i rodzaj nasypu. Da się odróżnić tarczę diamentową segmentową od ciągłej, cienką tarczę do cięcia od grubej do szlifowania. Można też dostrzec, czy listki w tarczy listkowej są równe, gęste, czy „łysieją” już w opakowaniu.
Najważniejsze elementy odpowiedzialne za bezpieczeństwo i trwałość pozostają jednak niewidoczne:
- jakość i ilość zbrojenia z włókna szklanego,
- rodzaj i czystość ziarna (np. zanieczyszczenia żelazem przy pracy na nierdzewce),
- rodzaj spoiwa i dodatków (np. substancje chłodzące, odporność na przegrzewanie),
- równe rozłożenie ziarna i jego kontrola jakości.
Dwie tarcze o identycznych wymiarach mogą więc w praktyce pracować zupełnie inaczej: jedna będzie ciąć szybko i równo przez długi czas, druga zwolni po pierwszych kilku cięciach i zacznie się „mazać” po materiale.
Jak budowa wpływa na cenę i trwałość
Cena tarczy do szlifierki kątowej wynika przede wszystkim z jakości surowców i poziomu kontroli produkcji. Droższa tarcza to zazwyczaj:
- lepsze, bardziej jednolite ziarno ścierne,
- mocniejsze i gęstsze zbrojenie,
- spoiwo odporne na temperaturę i przeciążenia,
- większa powtarzalność parametrów między egzemplarzami.
Jednocześnie nie ma sensu kupować przemysłowej tarczy do cięcia stali nierdzewnej do jednorazowego przecięcia cienkiej rurki ocynkowanej. Nadmierna „jakość” też jest kosztem, jeśli nigdy nie wykorzystasz pełnego potencjału tarczy i wyrzucisz ją połowicznie zużytą przy kolejnym remoncie. Klucz leży w dopasowaniu budowy tarczy do intensywności pracy i rodzaju materiału, a nie w automatycznym sięganiu po najwyższą cenę.
Podstawowe typy tarcz do szlifierki kątowej i ich zastosowania
Tarcze do cięcia metalu, stali nierdzewnej i aluminium
Najczęściej wybierane tarcze do szlifierki kątowej to tarcze do cięcia metalu. Różnią się nie tylko napisem na etykiecie, ale też faktycznym przeznaczeniem:
- Tarcze do stali konstrukcyjnej – klasyczne oznaczenia z literą A i brakiem dopisku INOX. Dobrze radzą sobie z profilami, prętami, blachą czarną. Do codziennych prac warsztatowych i na budowie.
- Tarcze do stali nierdzewnej (INOX) – pozbawione żelaza, siarki i chloru. Nie zanieczyszczają nierdzewki, nie powodują miejscowej korozji. Trochę droższe, ale konieczne przy balustradach, instalacjach spożywczych, sanitarnych.
- Tarcze do aluminium i metali nieżelaznych – z inną mieszanką ziarna i dodatków, aby zminimalizować „zapychanie się” podczas cięcia miękkiego metalu. Często dodatkowe oznaczenia lub osobne linie produktowe.
Do prostych prac domowych wystarczy dobra tarcza „do stali”, ale przy częstym cięciu nierdzewki lub aluminium opłaca się sięgnąć po wyspecjalizowany typ. Cięcie nierdzewki zwykłą tarczą szybko ją zużyje i może spowodować korozję w miejscu cięcia – oszczędność pozorna.
Tarcze do betonu, cegły i kamienia – segmentowe, turbo, ciągłe
Przy betonach, płytkach i kamieniu królują tarcze diamentowe. Ich rodzaj mocno wpływa na komfort i efekty pracy:
- Segmentowe – z wyraźnie odciętymi segmentami tnącymi. Dobre do „brudnego” betonu, kostki brukowej, cegły. Znacząco lepiej odprowadzają ciepło i pył, ale dają bardziej poszarpane krawędzie.
- Turbo – segmenty połączone na kształt „fali” lub z drobnymi nacięciami. Łączą szybkość cięcia z lepszą krawędzią niż segmentowe. Uniwersalne przy pracach ogólnobudowlanych.
- Ciągłe – jednolity, ciągły pierścień diamentowy. Zapewniają najgładsze cięcie, wymagane przy płytkach ceramicznych i glazurze. Często przeznaczone do pracy z chłodzeniem wodnym, ale są też wersje „na sucho”.
Do przycinania płytek w łazience niepotrzebna jest ciężka, agresywna tarcza do betonu zbrojonego. Odwrotna sytuacja – próba cięcia krawężnika delikatną tarczą ciągłą do ceramiki – skończy się jej szybkim przegrzaniem i zniszczeniem. Dobór typu segmentu do materiału to pierwszy filtr przeciw przepłacaniu i przedwczesnemu zużyciu.
Tarcze do szlifowania, listkowe i do usuwania powłok
Do zbierania materiału i obróbki powierzchni szlifierka kątowa korzysta z innych tarcz niż do cięcia:
- Grube tarcze szlifierskie – „talerze” o dużej grubości, często z podcięciem (tzw. tarcze do szlifowania z wytłoczką). Służą do agresywnego zbierania spoin, fazowania krawędzi, wyrównywania betonowych powierzchni.
- Tarcze listkowe – świetne do jednoczesnego zdzierania i wyrównywania. Sprawdzają się przy przygotowaniu stali do malowania, wygładzaniu spawów, obróbce drewna (odpowiednia gradacja).
- Tarcze do usuwania farb i rdzy – wykonane z włókien, nylonu z nasypem ściernym lub z „gąbczastych” struktur. Delikatniejsze dla podłoża niż klasyczne ściernice, ale bardzo skuteczne w czyszczeniu.
Wybór między klasyczną tarczą szlifierską a listkową to przede wszystkim decyzja o charakterze pracy: brutalne zbieranie materiału kontra kontrolowane wygładzanie. Do przygotowania krótkiego spawu pod malowanie listkowa będzie szybsza i ładniejsza w efekcie, a klasyczna szlifierska sprawdzi się przy mocnym fazowaniu grubych krawędzi.
Specjalistyczne tarcze: drewno, tworzywa, wielomateriałowe
Na rynku widać coraz więcej tarcz „do wszystkiego”: drewna, plastiku, metalu, a nawet wielomateriałowych, które rzekomo przecinają wszystko jednym ruchem. Tu pojawia się pole do marketingowych nadużyć i zbędnych wydatków.
- Tarcze do drewna – często mają uzębienie podobne do pił tarczowych. Przy szlifierce kątowej stanowią poważne ryzyko odbicia i zakleszczenia. Do drewna zdecydowanie bezpieczniejsze są pilarki lub multinarzędzia z odpowiednimi brzeszczotami.
- Tarcze do tworzyw sztucznych – czasem przydatne, gdy pracujesz dużo z PVC, tworzywami technicznymi. W amatorskim zastosowaniu zwykle wystarczy dobra tarcza do metalu i opanowanie techniki, aby nie przegrzać krawędzi.
- Tarcze wielomateriałowe – dobre jakościowo potrafią być rozwiązaniem na montażach i przy pracach serwisowych, gdzie liczysz się z wagą i czasem wymian. W warsztacie, gdzie masz dostęp do wielu typów tarcz, zwykle wychodzą drożej i pracują wolniej niż dedykowane.
Jeśli większość zadań w twoim warsztacie to cięcie stali, a sporadycznie pojawi się kawałek plastiku, kupowanie drogiej tarczy wielomateriałowej nie ma ekonomicznego sensu. Specjalistyczne rozwiązania opłacają się dopiero przy naprawdę mieszanej, powtarzalnej pracy.
Mini-wniosek: materiał i rodzaj pracy przed ceną
Punkt wyjścia jest zawsze ten sam: co będziesz ciął lub szlifował i w jaki sposób. Najpierw wybierz materiał (stal czarna, nierdzewna, aluminium, beton, kamień, ceramika), potem typ operacji (cięcie, szlifowanie, czyszczenie, precyzyjne wykańczanie). Dopiero na końcu spójrz na półkę cenową. Odwrócenie kolejności – najpierw cena, potem reszta – niemal gwarantuje albo przepłacenie, albo frustrację przy pracy.
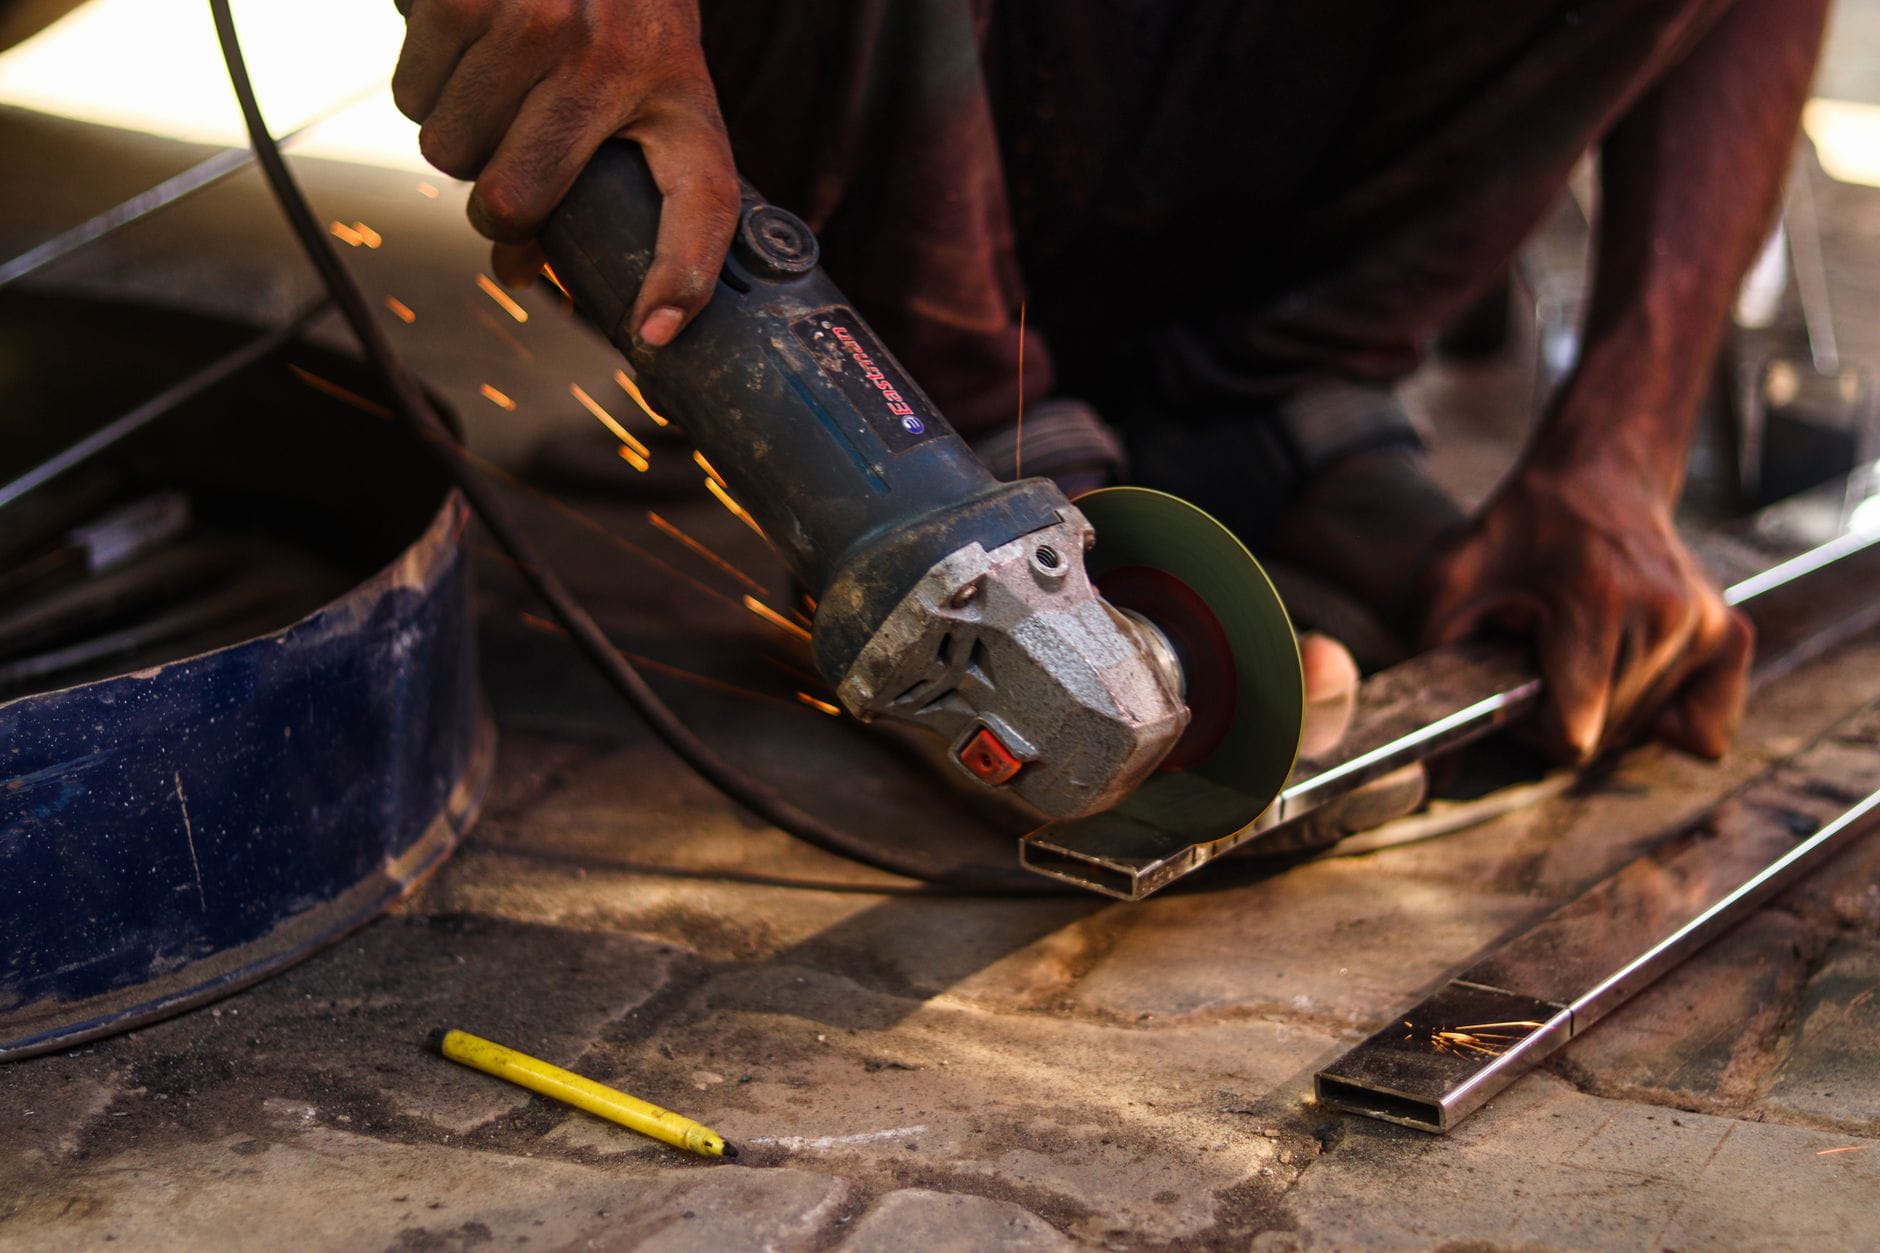
Jak czytać główne oznaczenia na tarczy – średnica, otwór, grubość, obroty
Średnica tarczy – 115, 125, 180, 230 mm
Na każdej tarczy znajdziesz średnicę zewnętrzną zapisaną w milimetrach (czasem dodatkowo w calach). Najczęściej spotykane rozmiary do szlifierek kątowych to:
- 115 mm – małe, lekkie szlifierki, precyzyjne prace, ciasne miejsca,
- 125 mm – najpopularniejszy rozmiar do prac warsztatowych i budowlanych,
- 180 mm – rzadziej stosowane, raczej w cięższych pracach,
Średnica a głębokość cięcia i ekonomia pracy
Kto raz próbował przeciąć gruby profil 100×100 tarczą 115 mm, ten wie, jak smakuje irytacja. Cięcie z dwóch stron, kombinowanie z ustawieniem szlifierki, tarcza grzeje się i zużywa szybciej, niż rośnie postęp pracy.
Średnica tarczy to nie tylko „czy pasuje do szlifierki”, ale też głębokość cięcia i tempo zużycia. W uproszczeniu:
- mała tarcza (115 mm) – płytsze cięcie, mniejszy obwód, szybciej się „kończy”, ale jest tańsza i bardziej poręczna,
- średnia (125 mm) – kompromis między poręcznością a głębokością, dlatego tak często wybierana,
- duża (180–230 mm) – głębokie cięcia, cięższa maszyna, większy koszt tarczy, ale mniejsza liczba cięć i wymian przy grubym materiale.
Jeśli regularnie tniesz płaskownik 4–6 mm czy cienkościenne profile, szlifierka 125 mm i tarcze w tym rozmiarze będą optymalne ekonomicznie. Przy częstym docinaniu grubych belek, kształtowników czy rur kanalizacyjnych duża średnica pozwala zaoszczędzić czas, nerwy i… liczbę zużytych krążków.
Średnica otworu mocującego – 22,23 mm i inne wyjątki
Na etykiecie obok średnicy zewnętrznej widnieje druga liczba – zwykle 22,23 mm. To otwór tarczy, dopasowany do kołnierza szlifierki.
Standard dla szlifierek kątowych w Europie to właśnie 22,23 mm i praktycznie wszystkie tarcze do zastosowań amatorskich/profesjonalnych ten wymiar zachowują. Różnice pojawiają się dopiero przy:
- specjalistycznych tarczach do maszyn stołowych (np. otwór 20, 25,4 mm),
- nietypowych systemach mocowania (tarcze szybkomocujące, gwintowane talerze diamentowe).
Jeżeli trzymasz się klasycznych „kątówek”, szukanie tańszej tarczy z innym otworem nie ma sensu – po prostu jej nie założysz. Kombinacje z tulejkami redukcyjnymi na przenośnych szlifierkach kończą się źle: bicie, wibracje i ryzyko rozerwania tarczy.
Grubość tarczy – gdzie kończy się oszczędność, a zaczyna męka
W markecie leżą obok siebie tarcze 1, 1,6, 2,5 i 3 mm. Ktoś patrzy tylko na cenę za sztukę, ktoś inny bierze „bo cienkie lepiej tną”, a trzeci wybiera najgrubsze „żeby starczyły na dłużej”. Tymczasem grubość to jedno z kluczowych oznaczeń, jeśli chodzi o realne koszty cięcia.
Najbardziej typowe zakresy dla tarcz do metalu to:
- 1,0–1,2 mm – bardzo szybkie, „lekkie” cięcie, minimalna szczelina, świetne do cienkich blach, profili, rur. Delikatniejsze, mniej odporne na boczne obciążenia i wyginanie.
- 1,6–2,0 mm – uniwersalny kompromis. Wystarczająco szybkie, a jednocześnie trzymają kształt przy dłuższych cięciach i mniej „parzą” się od przypadkowego skręcenia w linii cięcia.
- 2,5–3,0 mm i więcej – bardziej odporne, sprawdzają się przy grubszych profilach, tam gdzie cięcie jest mniej precyzyjne, a większe obciążenie boczne nie do uniknięcia.
Cieńsza tarcza zużywa mniej materiału (węższa szczelina), więc mniej męczy maszynę i szybciej „przechodzi” przez materiał. Z drugiej strony łatwiej ją uszkodzić przy skręconym lub przyblokowanym cięciu. Dla domowego warsztatu i lekkich profili stalowych 1,6–1,9 mm często okazuje się złotym środkiem – bez przepłacania za supercienkie „żyletki” i bez marnowania prądu na grube „klocki”.
Prędkość obrotowa – oznaczenia RPM i m/s
Na tarczy znajdziesz dwa ważne parametry związane z obrotami:
- maksymalną prędkość obrotową w RPM (np. 12 200 min⁻¹),
- maksymalną prędkość obwodową w m/s (np. 80 m/s).
Te liczby mówią wprost: powyżej tych wartości tarcza nie jest już projektowana do bezpiecznej pracy. Szlifierka ma na tabliczce znamionowej swoje obroty – zazwyczaj:
- 115/125 mm – ok. 10 000–12 000 obr./min,
- 180/230 mm – ok. 6 000–8 500 obr./min.
Kluczowa zasada brzmi prosto: obroty szlifierki nie mogą przekraczać maksymalnych obrotów tarczy. Zakładanie małej tarczy 115 mm na dużą szlifierkę 230 mm „żeby szybciej szło” to przepis na rozerwanie ściernicy. Odwrotna sytuacja – tarcza ma dopuszczalne 12 200 obr./min, a szlifierka 11 000 obr./min – jest bezpieczna.
Prędkość obwodowa w m/s to parametr bardziej „fabriczny”, jednak przydaje się przy porównywaniu jakości: tarcze z tym samym 80 m/s mogą mieć różne maksymalne obroty w zależności od średnicy i konstrukcji. Jeśli widzisz egzemplarz z nietypowo niską wartością RPM, to sygnał, że jest bardziej delikatny – oszczędność na materiałach ma tu swój limit.
Dopasowanie podstawowych parametrów do realnej pracy
W warsztacie montażowym spotkasz zwykle jeden rozmiar szlifierki – 125 mm – i jedną „bazową” grubość tarczy w okolicy 1,6 mm. To nie przypadek, tylko efekt wielu lat sprawdzania, co faktycznie działa przy mieszanej pracy.
Prosty schemat wyboru, który ogranicza przepłacanie i frustrację:
- szlifierka 115 mm – do lekkich prac, cienkie tarcze 1–1,6 mm, blacha, małe profile, precyzyjne cięcia,
- szlifierka 125 mm – tarcze 1,6–2,0 mm, zakres od blach po typowe profile konstrukcyjne,
- szlifierka 230 mm – tarcze 2,5–3 mm, przecinanie grubych elementów stalowych, rur, betonu, tam gdzie liczy się głębokość, a nie filigranowa krawędź.
Zbyt cienka tarcza na ciężkiej 230-ce szybciej się zużyje i będzie podatna na uszkodzenia. Zbyt gruba na małej 115-ce sprawi, że cięcie będzie wolne, a silnik będzie miał dość po paru minutach pracy.
Oznaczenia materiału obrabianego i jakości – litery, kolory, piktogramy
Litery A, C, WA, Z – co oznaczają i kiedy mają znaczenie dla portfela
Na etykiecie tarczy ściernej znajdziesz zwykle kombinację liter i cyfr. Pierwsza litera wskazuje rodzaj ziarna ściernego. To nie kosmetyka – zły dobór potrafi skrócić życie tarczy o połowę.
Najczęściej spotykane oznaczenia:
- A – elektrokorund zwykły (tlenek glinu), podstawowe ziarno do stali konstrukcyjnej i żeliwa.
- WA – elektrokorund szlachetny, o wyższej czystości. Dobrze sprawdza się przy twardszych stalach, nierdzewce, tam gdzie wymagana jest czystsza praca.
- C – węglik krzemu, przeznaczony do betonu, kamienia, żeliwa, czasem do aluminium (zależnie od konstrukcji tarczy).
- ZA / Z – ziarno z cyrkonu (cyrkonowy tlenek glinu), bardzo wydajne przy agresywnym szlifowaniu stali i spoin.
Jeśli tniesz okazjonalnie kątownik pod półkę w garażu, nie potrzebujesz drogich mieszanek. Klasyczna tarcza z oznaczeniem A do stali zrobi robotę. Przy zawodowym szlifowaniu spoin nierdzewnych inwestycja w WA czy mieszanki z cyrkonem daje realny zysk: mniej zużytych tarcz, szybszy postęp, mniejsze ryzyko przebarwień.
Kolorowe paski i tło etykiety – szybka podpowiedź zastosowania
Większość renomowanych producentów stosuje ujednoliconą kolorystykę zgodną z normami, żeby łatwiej odróżnić przeznaczenie tarczy na pierwszy rzut oka. Typowe kody kolorów to:
- niebieski – stal, stal konstrukcyjna, stal węglowa,
- zielony – kamień, beton, materiały mineralne,
- czerwony – stal nierdzewna (INOX),
- żółty – aluminium i metale nieżelazne.
Nie każdy producent trzyma się jednego schematu w 100%, ale przy znanych markach kolor tarczy często wystarczy, żeby nie pomylić ściernicy do kamienia z tą do stali. Oszczędza to nie tylko czas – użycie tańszej tarczy „od wszystkiego” na nierdzewce może oznaczać koszty poprawek i wymiany skorodowanych elementów.
Piktogramy bezpieczeństwa i zastosowania – nie tylko formalność
Na etykiecie znajdziesz też rząd małych ikonek. W hałasie warsztatu łatwo je zignorować, ale część z nich ma bezpośredni wpływ na to, czy tarcza pożyje dłużej niż jedno popołudnie.
Najważniejsze piktogramy to m.in.:
- symbole okularów, rękawic, ochrony słuchu – przypomnienie o BHP, ale też sygnał, że tarcza spełnia normy bezpieczeństwa,
- piktogram szlifierki kątowej lub innego typu maszyny – wskazuje przeznaczoną maszynę (kątówka, przecinarka stołowa, maszyna stacjonarna),
- oznaczenia rodzaju pracy – cięcie / szlifowanie, czasem w formie ikony tarczy tnącej lub szlifierskiej,
- symbol przekreślonej bocznej powierzchni – informacja, że tarcza nie może pracować „bokiem” (zakaz szlifowania krawędzią tarczy tnącej).
Krótka pauza przed założeniem nowej tarczy i rzut oka na ikonki pozwala uniknąć typowej pomyłki: szlifowania tarczą tnącą. Koszt zniszczonej ściernicy to jedno, ale gdy dołoży się uszkodzony element, przegrzany materiał i przerwa w pracy, „oszczędność” przestaje się spinać.
Oznaczenia jakości i norm – EN, OSA, linie „profi” i „economy”
Obok parametrów technicznych pojawiają się czasem symbole norm i stowarzyszeń: EN 12413, EN 13236, EN 13743 (dla różnych typów ściernic) czy znak OSA (Organization for the Safety of Abrasives). To informacja, że produkt został przebadany pod kątem bezpieczeństwa i jakości.
Różne linie produktowe u tego samego producenta – „basic”, „standard”, „profi”, „industry” – sygnalizują nie tylko marketingowy segment, ale zazwyczaj realne różnice w:
- trwałości (ile cięć „na jednym krążku”),
- szybkości pracy (jak agresywnie tarcza „wchodzi” w materiał),
- komforcie (wibracje, skłonność do przegrzewania, „mazania się”).
Przy pojedynczych, domowych zadaniach ekonomiczna linia często wystarczy. Przy pracy zawodowej „tańsza” tarcza może okazać się droższa w przeliczeniu na metr cięcia – jeśli zrobisz na niej trzy razy mniej cięć niż na tarczy z wyższej półki, to nawet niższa cena za sztukę nie uratuje budżetu.
Oznaczenia materiału obrabianego – skróty i dopiski
Poza literami ziarna producenci stosują skróty opisujące przeznaczenie materiałowe. Spotkasz m.in.:
- STEEL / METAL – stal ogólnego przeznaczenia, profile, pręty, blachy,
- INOX / STAINLESS – stale nierdzewne, kwasoodporne, bez zanieczyszczeń mogących wywołać korozję,
- ALU – aluminium i metale nieżelazne,
- STONE / MASONRY – kamień, beton, cegła,
- TILES / CERAMIC – płytki, ceramika, gres.
Osobne linie dla INOX czy ALU często kosztują więcej, ale różnica nie bierze się z powietrza. Tarcza do aluminium ma inne dodatki, żeby ograniczyć zapychanie, a ściernica do nierdzewki – podwyższoną czystość i odporność cieplną. Kiedy takie specjalistyczne oznaczenia są zbędnym luksusem? Gdy pracujesz incydentalnie na „zwykłej” stali, bez wymagań co do wyglądu i odporności krawędzi.
Tajemnicze cyfry i litery na tarczy ściernej – ziarno, twardość, struktura
Rozszyfrowanie oznaczenia typu A 46 S BF
Co kryje się za kodem A 46 S BF – krok po kroku
Na stole leżą dwie tarcze, obie „do stali”, jedna tańsza o połowę. Na opakowaniu różnica: A 30 R BF kontra A 46 S BF. Kto nie zna kodu, bierze tańszą. Kto go rozumie, często z góry wie, na której zrobi dwa razy więcej roboty.
Typowe oznaczenie ściernicy, np. A 46 S BF, można rozbić na kilka elementów:
- A – rodzaj ziarna (omówiony wcześniej elektrokorund),
- 46 – numer ziarna, czyli jego wielkość,
- S – twardość spoiwa,
- BF – rodzaj spoiwa i konstrukcji (żywica syntetyczna + wzmocnienie włóknem szklanym).
Na podobnej zasadzie zadziała C 24 R BF (węglik krzemu, grubsze ziarno, średnia twardość, żywica zbrojona) czy WA 60 K V (elektrokorund szlachetny, drobne ziarno, miękka twardość, spoiwo ceramiczne).
Numer ziarna – dlaczego 24, 30, 46, 60 robią taką różnicę
W warsztacie „ziarno” kojarzy się głównie z papierem ściernym: 40 do zdzierania, 120 do wygładzania. Przy tarczach zasada jest identyczna, choć oznaczenia wyglądają nieco inaczej. Mniejsza liczba – ziarno grubsze i bardziej agresywne, większa liczba – ziarno drobniejsze i spokojniejsze w pracy.
Najczęściej spotykane granulacje w tarczach do kątówek to m.in.:
- 24 – bardzo agresywne zdzieranie, grube spoiny, duże nadlewy,
- 30–36 – szybkie szlifowanie, obróbka krawędzi, przygotowanie do dalszej obróbki,
- 40–46 – kompromis między szybkością szlifowania a jakością powierzchni,
- 60 i wyżej – delikatniejsze szlifowanie, wyrównywanie przed malowaniem, praca na cienkich elementach.
W praktyce wygląda to tak: jeśli trzeba „spuścić” 5 mm z krzywego spawu na grubym profilu, ziarno 24–30 oszczędzi czas i nerwy. Gdy dopieszczasz krawędź blachy 2 mm przed malowaniem, zbyt grube ziarno tylko porobi fale i przypalenia – lepiej sięgnąć po 46–60.
Granulacja wpływa też na ekonomię. Grube ziarno szybciej „gryzie”, ale zostawia bardziej poszarpaną powierzchnię, którą czasem trzeba dodatkowo poprawiać. Z kolei zbyt drobne ziarno niby pracuje „ładniej”, lecz wymaga dłuższego kontaktu z materiałem, co zużywa tarczę i prąd. Dobór ziarna do zadania często skraca cały proces o jedną operację.
Twardość tarczy – litery od H do Z i co z nich wynika
Przegrzana tarcza, która „ślizga się” po spawie zamiast go zbierać, to zwykle nie pech, tylko zbyt twarda ściernica na konkretny materiał. Litera między numerem ziarna a oznaczeniem spoiwa, np. S w A 46 S BF, opisuje właśnie twardość.
Skala bywa różnie rozbite literami, ale ogólny kierunek jest wspólny:
- H–K – tarcze miękkie,
- L–P – średnio miękkie,
- Q–S – średnio twarde,
- T–Z – twarde i bardzo twarde.
Im tarcza „miększa”, tym szybciej ziarna się wykruszają i odsłaniają świeże, ostre. To dobre przy twardych materiałach i ciągłym docisku, bo ściernica się nie „zapycha”. Z kolei twardsza tarcza (wyższa litera) dłużej trzyma ziarno – zużywa się wolniej, ale wymaga odpowiedniego docisku i nadaje się głównie do miększych materiałów.
Uproszczony schemat z punktu widzenia portfela:
- do twardych stali, nierdzewki, hartowanych elementów – raczej twardszy materiał, ale często miększa tarcza (np. K–N), która samoistnie się ostrzy,
- do zwykłej stali konstrukcyjnej – środek skali, litery ok. P–S,
- do aluminium, miękkich stopów – specjalne mieszanki, z twardością dobraną przez producenta; uniwersalna „twarda do wszystkiego” zwykle się zapcha.
Jeśli ściernica bardzo szybko znika, mimo że nie ciśniesz jej ponad miarę, możliwe, że jest za miękka do danego zastosowania. Jeśli odwrotnie – po chwili zaczyna zostawiać ślady tarcia i mocno grzać materiał – prawdopodobnie jest za twarda. Zmiana jednej litery w oznaczeniu często rozwiązuje problem bez zmiany marki.
Spoiwo i wzmocnienie – BF, B, V i reszta skrótów
Mechanik przyzwyczajony do klasycznych tarcz z oznaczeniem BF bywa zaskoczony, gdy dostaje ściernicę typu WA 60 K V i pyta: „gdzie jest to BF?”. Różnica tkwi w rodzaju spoiwa i konstrukcji. Ostatnie litery kodu mówią, z czego „sklejone” są ziarna i czy tarcza jest wzmocniona.
Najpopularniejsze oznaczenia:
- B – spoiwo z żywicy syntetycznej (bonded with resin),
- BF – żywica syntetyczna + wzmocnienie włóknem szklanym (fibre reinforced) – typowe dla tarcz do kątówek,
- V – spoiwo ceramiczne (vitreous), częstsze w ściernicach do szlifierek stacjonarnych, nie do wszystkich kątówek.
Dla użytkownika kątówki w praktyce liczą się głównie tarcze BF – tylko one są przystosowane do obrotów rzędu 80 m/s i obciążeń bocznych. Spotykane tarcze bez oznaczenia „F” (brak wzmocnienia) przeznaczone są zwykle do niższych obrotów, maszyn stacjonarnych lub innego typu pracy.
Ekonomicznie wygląda to tak: tania tarcza bez właściwego wzmocnienia może na etykiecie kusić ceną, ale gdy pęknie przy zbyt dużym docisku, kosztuje znacznie więcej niż „droższy BF” – i nie chodzi tu tylko o pieniądze za ściernicę.
Struktura ściernicy – rzadsza czy gęstsza, chociaż nie zawsze podana
Na niektórych tarczach – częściej do szlifowania niż cięcia – pojawia się dodatkowa liczba opisująca tzw. strukturę. Określa ona, jak gęsto upakowane są ziarna w masie tarczy. Niższa liczba to struktura zbita, wyższa – bardziej porowata.
W takim zapisie jak np. A 24 P 5 BF cyfra „5” może właśnie oznaczać strukturę. Bywa pomijana na prostszych produktach, ale przy bardziej zaawansowanych ściernicach ma znaczenie:
- struktura zbita – więcej ziarna, szybsze skrawanie, ale gorsze chłodzenie, ryzyko przegrzewania,
- struktura otwarta – więcej przestrzeni między ziarnami, lepsze odprowadzanie ciepła i wiórów, spokojniejsza praca.
W realnych zadaniach oznacza to tyle: przy długim szlifowaniu nierdzewki lub cienkiej blachy, bardziej otwarta struktura zmniejsza liczbę przypaleń i odbarwień. Przy zdzieraniu grubych spoin na masywnych profilach bardziej zbita struktura szybciej „przerabia” materiał.
Jak łączyć ziarno, twardość i strukturę, żeby nie przepłacać
Na pierwszy rzut oka różnice między tarczą A 24 P BF a A 24 S BF wydają się kosmetyczne. W praktyce jeden krążek poleci w drobny mak po kilku agresywnych cięciach, a drugi wytrzyma cały dzień. Klucz tkwi właśnie w połączeniu granulacji, twardości i struktury.
Prosty sposób patrzenia na temat z punktu widzenia kosztów:
- do intensywnego cięcia i szlifowania stali konstrukcyjnej – ziarno 24–36, twardość środek skali (P–S), struktura raczej zbita; mniej wymian tarczy, przyzwoita szybkość,
- do nierdzewki i stali trudno skrawalnych – ziarno 36–46, twardość po miększej stronie (K–N), często bardziej otwarta struktura; nie pracujesz „na siłę”, tarcza się samoostrzy i nie przepala materiału,
- do prac wykończeniowych – ziarno 46–60, twardość średnia lub nieco twardsza, żeby tarcza nie znikała w oczach; liczy się kontrola, a nie brutalne tempo.
W codziennej praktyce dobrze jest mieć na regale maksymalnie dwa–trzy „profilowe” typy tarcz zamiast dziesięciu przypadkowych. Jeden uniwersalny zestaw do stali (np. A 30–40 P–S BF), osobny do nierdzewki i ewentualnie specjalistyczny do kamienia/betonu. Taki podział zwykle kosztuje mniej niż ciągłe sięganie po jedną „uniwersalną” tarczę, która do każdego zadania pasuje trochę na siłę.
Najczęstsze pułapki w interpretacji oznaczeń i jak ich uniknąć
Monter w pośpiechu łapie „coś do stali”, bo na etykiecie stoi METAL. Po kilku cięciach tarcza się wlecze, iskrzy byle jak, a szef kręci nosem, że „kiedyś to jedna tarcza starczała na pół dnia”. Często winny nie jest producent, tylko błędny odczyt oznaczeń.
Najbardziej typowe wpadki:
- Mylenie ziarna z twardością – „24 to twarda tarcza” – nie, 24 to grube ziarno, a o twardości decyduje litera, np. P czy S.
- Ignorowanie litery ziarna – używanie tarczy z węglikiem krzemu (C) do stali, bo „przecież tnie” – owszem, ale wolniej, z gorszą trwałością i większym nagrzewaniem.
- Kupowanie najtwardszej możliwej tarczy „żeby starczyła na dłużej” – w efekcie ściernica tylko poleruje spaw i pali materiał, zamiast go zbierać; operator kompensuje dociskiem, co kończy się pęknięciami.
- Brak rozróżnienia BF i innych rodzajów spoiwa – stosowanie tarcz bez wzmocnienia na kątówce, bo „też mają 125 mm” – ryzyko uszkodzenia tarczy przy bocznym obciążeniu jest wtedy realne.
Dobrym nawykiem jest porównanie dwóch–trzech ulubionych tarcz różnych marek właśnie przez pryzmat kodu. Gdy okaże się, że najlepiej „wchodzi” np. A 30 R BF, łatwiej znaleźć tańszy zamiennik o niemal identycznych parametrach, zamiast brać w ciemno to, co akurat jest w promocji.
Prosty „szyfr” na etykiecie – jak go wykorzystać przy zakupach
Przed półką w markecie budowlanym albo przy zamówieniu internetowym nie ma czasu na studiowanie katalogu producenta. Wystarczą trzy krótkie kroki, żeby nie przepłacić i jednocześnie nie kupić bubla.
Praktyczny schemat działania:
- sprawdź średnicę / otwór / grubość i RPM – musi pasować do twojej szlifierki, to filtr obowiązkowy,
- odeczytaj literę ziarna + opis materiału (A / C / WA / ZA + STEEL / INOX / STONE); wyrzuć z koszyka te, które nie pasują do dominującej pracy,
- porównaj numer ziarna i twardość (np. 24 R vs 36 S) między dwiema–trzema markami, wybierając kombinację sprawdzoną w twojej pracy.
Po kilku takich „sesjach zakupowych” kody typu A 24 R BF czy WA 46 N BF INOX przestają być zbiorem losowych znaków. Zamiast wybierać na ślepo, faktycznie dobierasz narzędzie do zadania – i to zwykle kończy się mniejszym zużyciem tarcz, lepszym tempem pracy i mniejszą liczbą nerwów przy kątówce.
Najczęściej zadawane pytania (FAQ)
Jak czytać oznaczenia na tarczy do szlifierki kątowej (A, C, INOX, liczby)?
Scenka z marketu: obracasz tarczę w rękach, widzisz ciąg literek i cyfr, a sprzedawca mówi tylko „to jest dobra, proszę brać”. Tymczasem z tych kilku symboli da się wyczytać, do czego tarcza jest i czy nie przepłacasz za parametry, których nie wykorzystasz.
Najważniejsze oznaczenia to:
- Rodzaj ziarna: A – elektrokorund (stal, metal), C – węglik krzemu (kamień, beton, żeliwo).
- Twardość i struktura: litery i cyfry typu 24/30/40, F, G, itp. – im niższa liczba, tym „grubsza” i agresywniejsza tarcza.
- Materiał: dopiski typu STEEL, INOX, ALU, STONE mówią, do czego tarcza jest zoptymalizowana.
- Wymiary: np. 125 × 1,0 × 22,23 – średnica zewnętrzna, grubość, średnica otworu.
- Prędkość: max obr./min i m/s – muszą być równe lub wyższe niż parametry Twojej szlifierki.
Jeśli wiesz, że tniesz zwykłą stal profilową, szukasz oznaczenia A, bez INOX i bez egzotycznych dopisków – płacisz za to, czego realnie użyjesz.
Jak dobrać tarczę do szlifierki kątowej do konkretnego materiału?
Najczęstszy błąd: „wezmę jedną dobrą i będzie do wszystkiego”. Skończy się albo dymiącą krawędzią na płytce, albo tarczą, która maże się po aluminium zamiast ciąć.
Podstawowy podział jest prosty:
- Stal konstrukcyjna – tarcze ścierne z oznaczeniem A, bez INOX. Do profili, prętów, blach.
- Stal nierdzewna – A + dopisek INOX, ewentualnie „stainless”. Bez zanieczyszczeń żelazem, siarką i chlorem.
- Aluminium i metale nieżelazne – specjalne tarcze z dopiskami ALU, NON-FERRO, z dodatkami ograniczającymi zapychanie.
- Beton, cegła, kamień – tarcze diamentowe: segmentowe lub turbo do „brudnego” betonu, ciągłe do ceramiki i płytek.
Jeśli robisz remont łazienki i czasem przetniesz profil stalowy, a czasem płytkę, nie kupuj jednej „magicznej” tarczy – weź dwie tańsze, ale dedykowane. Praca będzie szybsza, a łączny koszt często niższy niż jednej „uniwersalnej premium”.
Czym różni się tarcza do cięcia od tarczy do szlifowania i czy można ich używać zamiennie?
W warsztacie często widać ten sam błąd: ktoś próbuje „przy okazji” zeszlifować spaw cienką tarczą do cięcia. Iskry lecą szeroko, tarcza się wygina, a operator stoi o krok od kłopotów.
Tarcza do cięcia jest cienka (zwykle 1,0–3,0 mm), płaska i zaprojektowana do pracy krawędzią, bez bocznych obciążeń. Tarcza do szlifowania jest dużo grubsza (6–8 mm i więcej), ma inną konstrukcję zbrojenia i pracuje głównie bokiem, znosząc docisk i boczne siły. Używanie tarczy tnącej do szlifowania to prosty sposób na jej przegrzanie, pęknięcie i utratę gwarancji bezpieczeństwa. Do cięcia używaj cienkiej tarczy, do zbierania materiału – dedykowanej szlifierskiej lub listkowej.
Co oznacza prędkość obrotowa na tarczy i co jeśli moja szlifierka ma wyższe obroty?
Ktoś montuje tarczę, wciska spust, szlifierka wchodzi na obroty, a w głowie myśl: „chyba to wytrzyma”. To „chyba” kończy się czasem fragmentami tarczy w ścianie i wizyta na SOR-ze.
Na każdej tarczy znajdziesz dwie liczby: maksymalną prędkość obrotową (obr./min) oraz prędkość liniową (m/s). Twoja szlifierka przy danej średnicy tarczy nie może przekraczać tych wartości. Jeśli szlifierka ma np. 11 000 obr./min, a tarcza dopuszcza maksymalnie 8 500 obr./min dla danej średnicy, nie wolno jej używać – ryzykujesz rozerwaniem dysku. Zasada jest prosta: tarcza może mieć wyższą dopuszczalną prędkość niż szlifierka, ale nigdy niższą.
Kiedy opłaca się kupić droższą tarczę „premium”, a kiedy to przerost formy nad treścią?
Na budowie często widać dwa skrajne podejścia: jedni biorą najtańsze tarcze „bo i tak się zużyją”, inni zawsze najdroższe „bo muszą być najlepsze”. Prawda zwykle leży pośrodku.
Droższa tarcza ma zwykle:
- lepszej jakości, jednorodne ziarno – cięcie jest szybsze i powtarzalne,
- mocniejsze, gęstsze zbrojenie – wyższy poziom bezpieczeństwa i mniejsza podatność na uszkodzenia,
- spoiwo odporne na temperaturę – tarcza nie „maże się” po kilku cięciach.
Tarcza „premium” ma sens przy intensywnej, codziennej pracy lub przy wymagających materiałach (nierdzewka, twardy beton, kamień naturalny). Jeśli masz do przecięcia kilka profili w garażu raz na rok, lepszym wyborem będzie solidna tarcza ze „środka stawki”, zamiast najdroższej linii przemysłowej.
Czy można ciąć beton lub płytki zwykłą tarczą do metalu?
Ktoś na szybko próbuje naciąć kawałek betonu tarczą do stali, bo „akurat jest założona”. Z zewnątrz wygląda, że coś tam tnie, ale tarcza iskrzy dziwnie, śmierdzi i znika w oczach.
Typowa tarcza do metalu (ścierna, z ziarnem A) nie jest przeznaczona do betonu, cegły ani płytek. Beton i ceramika „zjadają” ją błyskawicznie, tarcza się przegrzewa, kruszy i potrafi pęknąć. Do mineralnych materiałów stosuje się tarcze diamentowe:
- segmentowe/turbo – do betonu, kostki, cegły,
- ciągłe – do płytek ceramicznych, gresu, kamienia, gdy liczy się czysta krawędź.
Najważniejsze wnioski
- Wybieranie tarczy „na oko” kończy się albo przepłacaniem za wersje premium do jednorazowych zadań, albo kupowaniem zbyt słabych i niebezpiecznych tarcz, które szybko się spalają lub mogą pęknąć przy rozruchu.
- Tarcza do szlifierki to nie „krążek z dziurą”, lecz wielowarstwowa konstrukcja (ziarno ścierne, spoiwo, zbrojenie, okładziny), która musi wytrzymać ogromne obroty – od jakości tych elementów zależą bezpieczeństwo, szybkość cięcia i trwałość.
- Rodzaj ziarna ściernego ma kluczowe znaczenie: elektrokorund (A) jest przeznaczony głównie do stali, a węglik krzemu (C) do kamienia i betonu, więc dobór „byle jakiej” tarczy pod każdy materiał kończy się wolną pracą i nadmiernym zużyciem.
- Różne typy tarcz o tej samej średnicy zachowują się zupełnie inaczej: cienkie tarcze do cięcia nie znoszą bocznych obciążeń, grube tarcze szlifierskie są przewidziane do mocnego docisku, a tarcze listkowe łączą agresywne zbieranie z przyzwoitym wykończeniem.
- Najważniejsze parametry, które decydują o bezpieczeństwie i ekonomii pracy (jakość zbrojenia, rodzaj spoiwa, czystość i równomierne rozłożenie ziarna) są niewidoczne gołym okiem, dlatego same oględziny w sklepie nie wystarczą.