Dlaczego aluminium „zajeżdża” tarcze szybciej niż stal
Krótka scenka z warsztatu – tarcza w dwie minuty do kosza
Cięcie kilku stalowych profili poszło gładko, tarcza na szlifierce tylko lekko przykurzona. Wymiana materiału na aluminiowy kątownik – ten sam sprzęt, ta sama tarcza, te same ruchy. Po dwóch minutach cięcia: zęby lub krawędź robocza oklejone jasnym metalem, iskrzenie prawie zerowe, narzędzie zaczyna „pływać” w cięciu, a zapach przegrzanego spoiwa unosi się w powietrzu. Z pozoru wszystko robione „tak samo”, a efekt kompletnie inny.
Źródło problemu tkwi w samym materiale. Aluminium zachowuje się pod tarczą zupełnie inaczej niż stal i to wymusza inne tarcze oraz inne parametry pracy. Uniwersalne podejście kończy się błyskawicznie zajechaną tarczą, poszarpaną krawędzią i frustracją.
Miękkość i lepkość aluminium – recepta na zapychanie tarczy
Aluminium jest znacznie bardziej miękkie i „lepkie” niż stal konstrukcyjna. Podczas cięcia ziarna ścierne lub zęby tarczy nie odrywają od niego klasycznych, twardych wiórów, tylko raczej „gniecą” i sklejają w postaci plastycznej masy. Jeśli tarcza nie jest do tego przystosowana, wióry:
wciskają się między ziarna ścierne lub w przestrzenie między zębami,
tworzą narost na krawędziach tnących,
blokują agresywne działanie tarczy.
Na zwykłej tarczy do stali tworzy się gładka, błyszcząca skorupa aluminium, która przestaje ciąć, a zaczyna szorować po materiale i grzać wszystko dookoła. Masz poczucie, że tarcza „ślizga się” po profilu, zamiast go przecinać.
Niska temperatura topnienia i szybkie „klejenie się” wiórów
Aluminium ma dużo niższą temperaturę topnienia niż stal. Nie trzeba ekstremalnego przegrzania – wystarczy nieco za duże obroty, zbyt duży docisk lub źle dobrana geometria zęba. Wióry stają się półpłynne, kleją się do wszystkiego, co napotkają:
do ziaren ściernych w tarczy do szlifierki,
do płytek węglikowych na tarczy do piły,
do ścianek ciętego profilu, pogarszając jakość krawędzi.
Przy złej tarczy temperatura szybko rośnie, wióry zaczynają topić się i „lutować” do ostrza. Stąd tak częste sytuacje, w których tarcza do stali po kilku krótkich cięciach aluminium jest prawie bezużyteczna, chociaż wizualnie wygląda na „mało zużytą”.
Przewodność cieplna aluminium i przegrzewanie tarczy
Aluminium świetnie przewodzi ciepło, ale tylko wtedy, gdy wióry mają szansę się oderwać i zabrać je ze sobą. Przy dobrej geometrii zęba lub właściwym ziarnie ściernym ciepło rozkłada się między element a wióry, a tarcza pracuje na względnie stabilnej temperaturze.
Gdy tarcza się zapycha, ziarno lub ząb de facto nie tną, tylko tarcie odbywa się pomiędzy zapieczonym narostem aluminium a ciętym materiałem. Wtedy:
ciepło kumuluje się w samej tarczy,
krążek zaczyna się odkształcać i falować,
rosną opory, maszyna się męczy, a cięcie „ucieka” z linii.
Przy piłach tarczowych dochodzi jeszcze zjawisko rozszerzalności cieplnej – rozgrzane ciało tarczy zmienia średnicę i kształt, szyna cięcia staje się mniej stabilna, a w skrajnym przypadku tarcza może zacząć bić tak mocno, że grozi to poważnym wypadkiem.
Źle dobrana tarcza do cięcia aluminium i złe parametry pracy kończą się zwykle podobnym pakietem problemów:
falowanie tarczy – szczególnie w cienkich tarczach ściernych i dużych piłach o słabej jakości,
przypalenia i przebarwienia na krawędziach cięcia, mimo że aluminium „z definicji” się nie pali tak jak drewno,
zakleszczanie tarczy w cięciu, gdy nagrzany materiał zaciska się na rzazie, a zapchana tarcza nie ma już czym „otworzyć” linii cięcia,
uszkodzone krawędzie elementów – poszarpane, z wałkami zaciągniętego metalu, które trzeba długo dopracowywać pilnikiem lub frezem.
Do tego dochodzi ryzyko rozpadnięcia się tarczy ściernej przy przegrzaniu i nierównomiernym obciążeniu – odpryski z prędkością obwodową to coś, czego lepiej nie testować na własnym ciele.
Aluminium wymaga dedykowanej tarczy i podejścia
Wniosek z praktyki jest prosty: tarcza „do metalu” nie oznacza tarczy do aluminium. Materiał, który mięknie, klei się do narzędzia i łatwo się nagrzewa, wymusza inne spoiwo, inne ziarno, inną geometrię zęba oraz często inne parametry obrotów. Zamiast szukać „uniwersalnej” tarczy, lepiej od razu kupić tarczę oznaczoną jako przeznaczoną do aluminium lub metali nieżelaznych i dopasować do niej sposób cięcia.
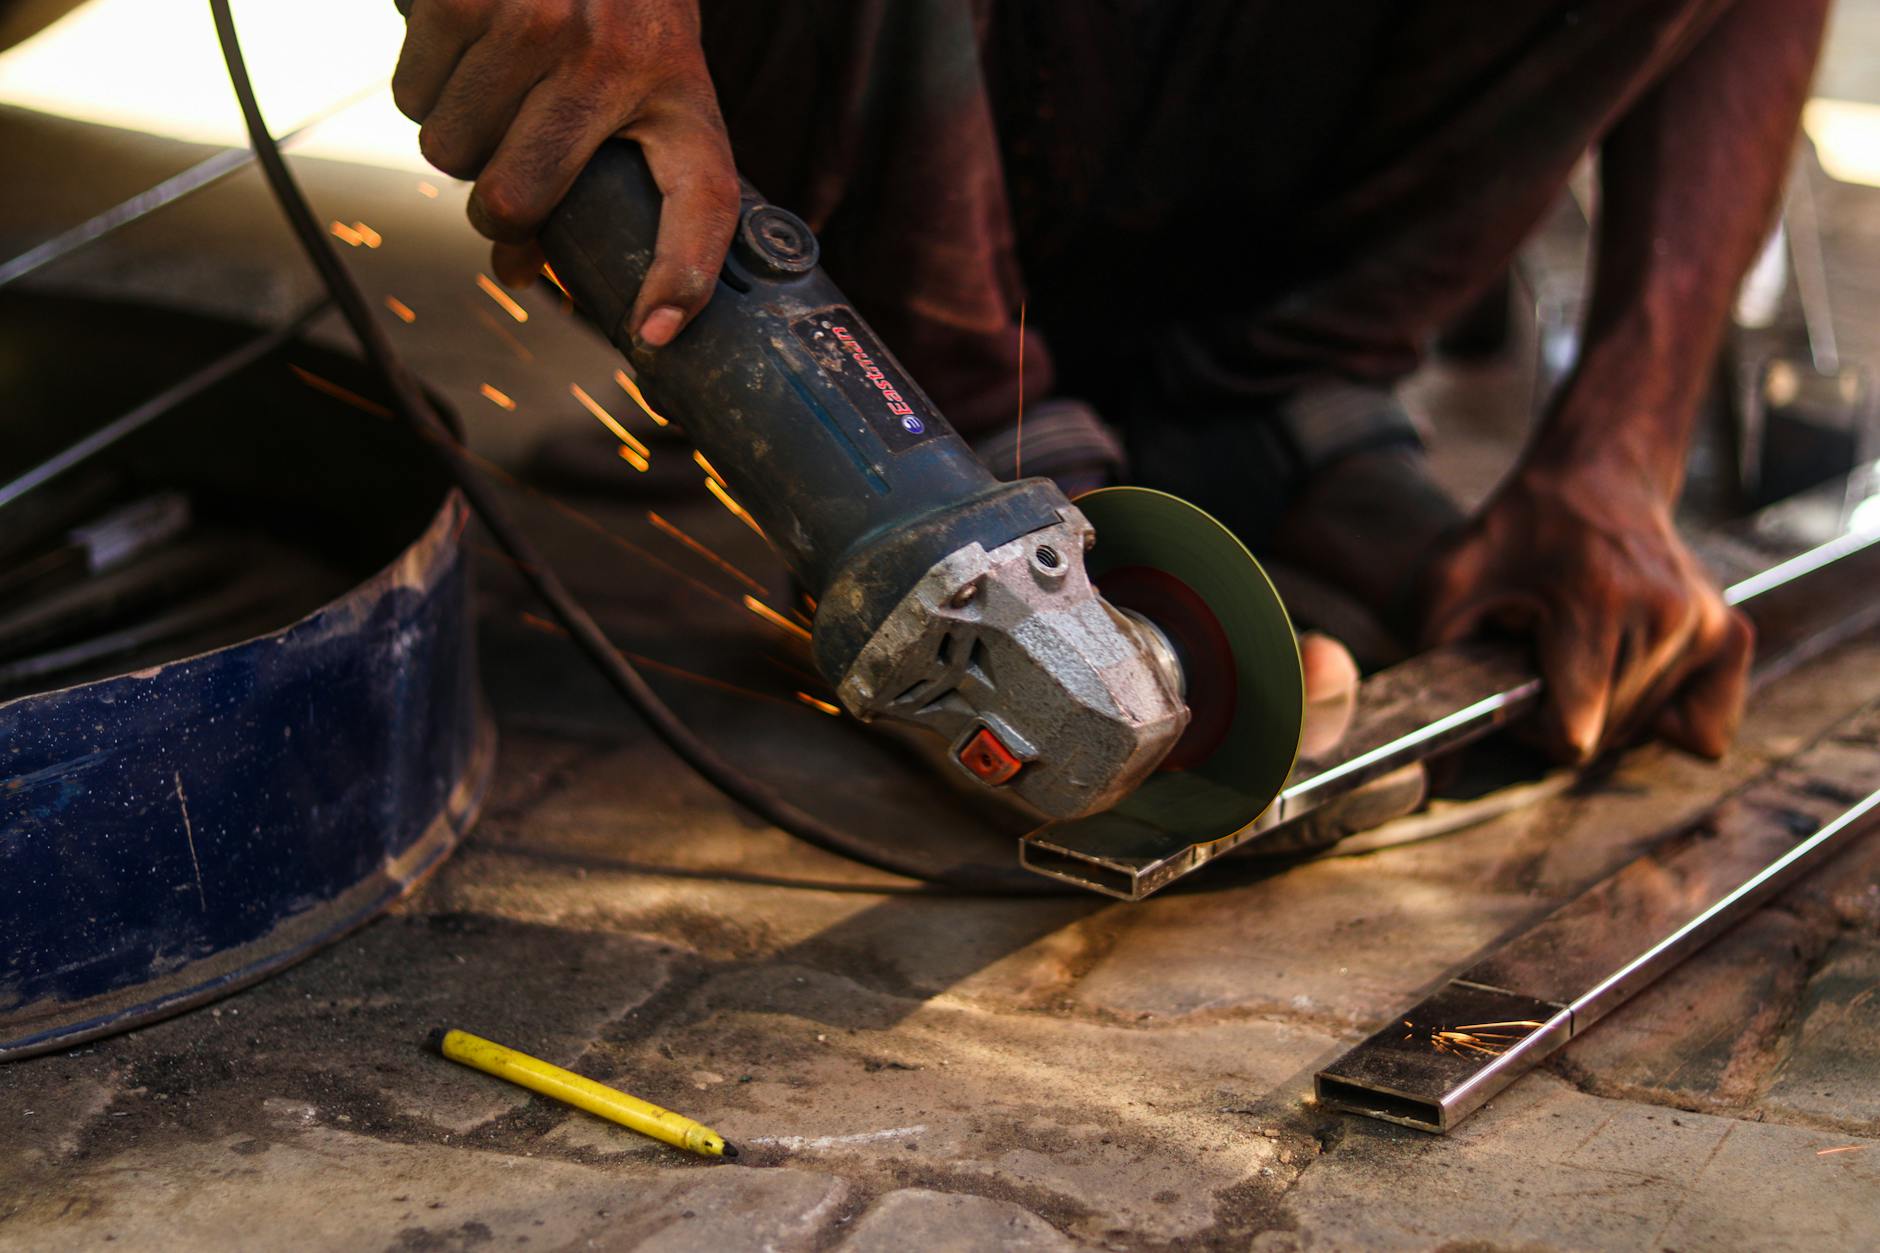
Źródło: Pexels | Autor: Swastik Arora
Jakie typy tarcz do aluminium w ogóle wchodzą w grę
Tarcze do szlifierek, pił kątowych i pił stołowych
Do cięcia aluminium używa się kilku głównych rodzin tarcz, zależnie od narzędzia i rodzaju pracy:
tarcze ścierne do szlifierek kątowych i przecinarek,
tarcze zębowe (z węglikami spiekanymi – tzw. widia) do pił stołowych, ukośnic, pilarek ręcznych,
specjalne tarcze diamentowe do metali nieżelaznych, stosowane głównie w przemyśle lub specyficznych zastosowaniach.
Dobór rozpoczyna się od prostego pytania: czym planujesz ciąć – kątówką, ukośnicą, piłą stołową, ręczną pilarką, a może przecinarką chłodzoną? Dopiero potem dobiera się konkretny typ tarczy do aluminium, średnicę i geometrię.
Tarcze ścierne do aluminium – różnice względem tarcz do stali
Klasyczna „tarcza do metalu” z marketu zrobiona jest zwykle z elektrokorundu i twardego spoiwa żywicznego. Taki krążek dobrze tnie twarde stale, ale do aluminium jest za twardy i podatny na zapychanie. Tarcze ścierne do aluminium:
mają miększe spoiwo, które szybciej się wykrusza, odsłaniając nowe, ostre ziarna,
często zawierają specjalne dodatki zmniejszające przyczepność aluminium do ziarna,
bywają oznaczane osobno jako „Alu”, „Non-ferrous”, „do metali nieżelaznych”.
Miękka tarcza ścierna zachowuje się jak „samooczyszczająca”: zamiast dać się zapchać, oddaje część swojego materiału, razem z przyklejonymi wiórami, przez co krawędź pozostaje ostrzejsza. Oczywiście coś za coś – taka tarcza zużywa się szybciej, ale nie dusi się w trakcie cięcia.
Tarcze zębate z węglikami do cięcia aluminium
Przy cięciu aluminium piłą stołową, ukośnicą czy ręczną pilarką standardem są tarcze zębowe z płytkami węglikowymi (widia). Różnią się one znacząco od tarcz do drewna:
mają inną geometrię zęba – zwykle dodatni lub zerowy kąt natarcia, ale mniejszy niż w tarczach do drewna,
płytki węglikowe są grubsze i trwalsze, często o specjalnej mieszance przystosowanej do metali nieżelaznych,
częściej występują rowki kompensacyjne i otwory chłodzące, bo ciepło przy aluminium rośnie szybko.
Kluczowa jest informacja na opakowaniu. Tarczom do drewna lub płyt trzeba mówić zdecydowane „nie” przy aluminium, chyba że producent wyraźnie dopuszcza takie zastosowanie. Bez tego kąt natarcia zęba i szerokość rzazu będą powodować zaciąganie, wyrwania i błyskawiczne przegrzanie.
Specjalne tarcze diamentowe do metali nieżelaznych
Na rynku pojawiają się również tarcze diamentowe przeznaczone do aluminium i miedzi. To nie są klasyczne diamentówki do betonu – ich segment diamentowy ma inną strukturę i spoiwo pozwalające na cięcie metali miękkich. Mają sens, gdy:
cięcia są bardzo intensywne i częste, np. w produkcji seryjnej,
tniemy grube przekroje profili, belki, płyty,
wymagana jest duża żywotność i powtarzalność narzędzia.
Dla typowego warsztatu stolarskiego, ślusarskiego czy przydomowego garażu to często przerost formy nad treścią. Dobra tarcza widia do aluminium spełni swoje zadanie, będzie tańsza i łatwiej dostępna. Diament pojawia się tam, gdzie każda sekunda i każdy milimetr zużycia mają znaczenie ekonomiczne.
Różne prace – różne narzędzia, ta sama zasada
Inaczej tnie się cienkościenny profil okienny, a inaczej masywny płaskownik 20×80 mm. W pierwszym przypadku najczęściej sprawdzi się ukośnica z dobrą tarczą zębatą do aluminium, w drugim – przecinarka taśmowa lub piła tarczowa o małych obrotach, również z dedykowaną tarczą widia albo taśmą do metali nieżelaznych.
Niezależnie jednak od konfiguracji, zasada jest jedna: tarcza musi być dedykowana do aluminium lub metali nieżelaznych. Każdy kompromis w stronę „uniwersalności” kończy się szybszym zapychaniem, większym grzaniem i krótszym życiem narzędzia.
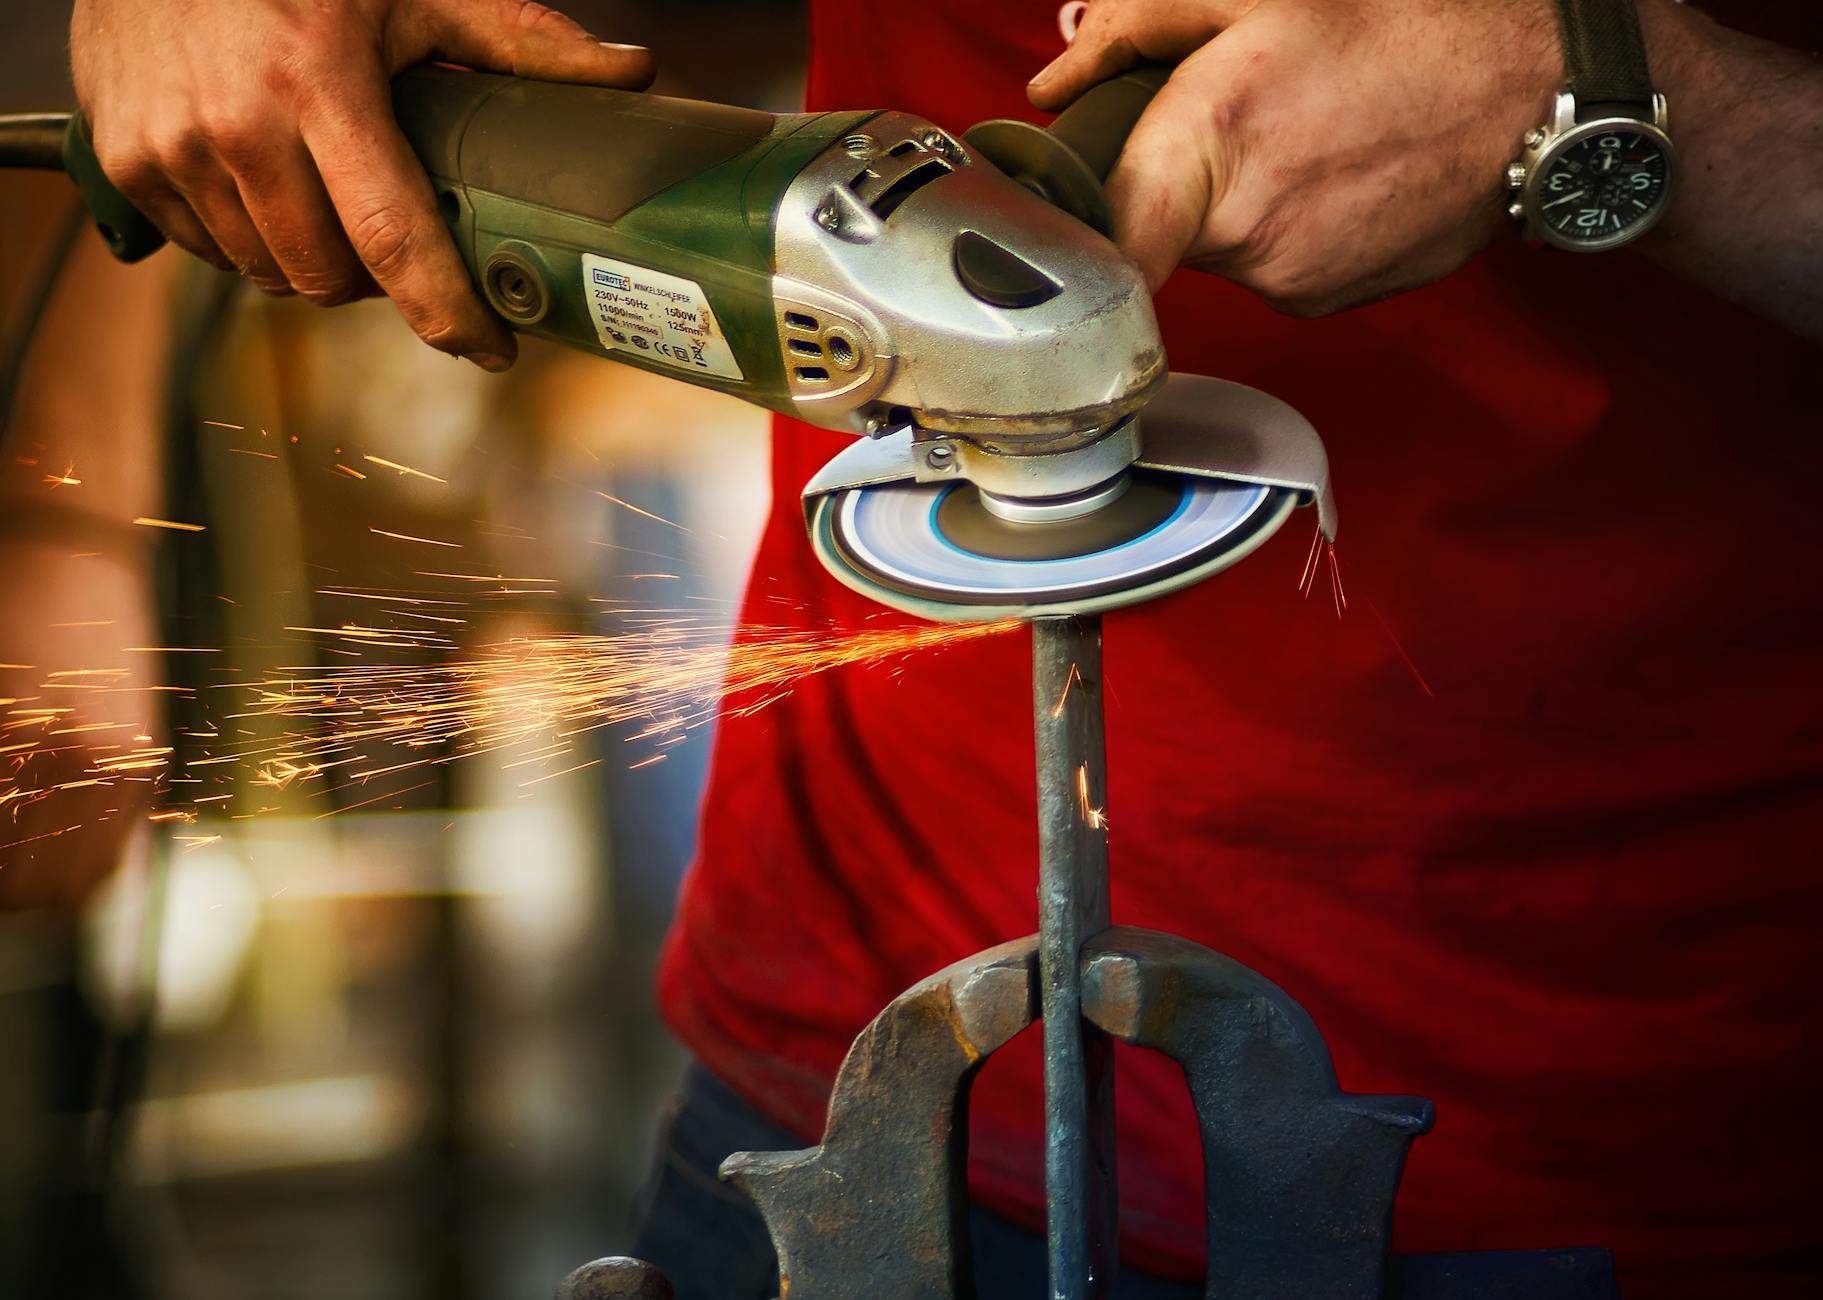
Źródło: Pexels | Autor: igovar igovar
Kluczowe parametry tarczy, które decydują o zapychaniu i grzaniu
Na co patrzeć na opakowaniu – szybka orientacja
Przy wyborze tarczy do cięcia aluminium łatwo zgubić się w oznaczeniach. Najczęściej producent podaje kilka podstawowych parametrów, które realnie wpływają na zapychanie i nagrzewanie:
średnica tarczy,
grubość (szerokość rzazu),
liczbę zębów (dla tarcz zębatych),
geometrię zęba (kąt natarcia, typ zęba),
rodzaj materiału (oznaczenia Alu, NF, Non-ferrous),
maksymalne obroty.
Ignorowanie tych informacji kończy się zwykle dokładnie tym, czego chcesz uniknąć: zapchaną tarczą, przegrzaniem i niekontrolowanym cięciem.
Średnica i grubość tarczy – wpływ na temperaturę i stabilność
Średnica tarczy decyduje o prędkości liniowej (obwodowej) przy określonych obrotach. Im większa średnica, tym większa prędkość końcówki zęba przy tych samych rpm. To ma kilka konsekwencji:
duża tarcza przy wysokich obrotach generuje dużo ciepła na zębie,
niewielki błąd w doborze obrotów szybko zamienia się w przegrzanie aluminium i narosty,
większa średnica ułatwia jednak cięcie grubych przekrojów.
Grubość tarczy decyduje o szerokości rzazu i sztywności dysku. Cieńsza tarcza:
tępo mówiąc, „wycina mniej materiału”, więc mniej się grzeje,
jest jednak bardziej podatna na wyginanie i falowanie przy docisku,
wymaga precyzyjniejszego prowadzenia i mniejszych sił.
Przy tarczach ściernych do szlifierki dobrym kompromisem dla profili aluminiowych jest grubość w okolicach 1,6–2,0 mm. Przy tarczach zębatych do pił stołowych i ukośnic typowe wartości szerokości rzazu wahają się od około 2,2 do 3,0 mm, w zależności od średnicy tarczy i zastosowania.
Kształt i kąt natarcia zęba – jak ząb wgryza się w aluminium
Dla tarcz widia do aluminium bardzo ważna jest geometria zęba. Kilka kluczowych pojęć:
kąt natarcia (ang. hook angle) – dodatni, zerowy lub ujemny,
Rozmieszczenie i liczba zębów – między szybkością a gładkością
Typowy scenariusz: ktoś kupuje tarczę „do aluminium” z maksymalną liczbą zębów, bo „im więcej, tym lepiej”, a potem dziwi się, że piła się męczy, materiał się grzeje i wiór bardziej przypomina pył niż chips. Sama informacja o liczbie zębów niewiele daje, jeśli nie zestawi się jej ze średnicą tarczy, grubością materiału i prędkością posuwu.
Im więcej zębów, tym:
cięcie jest czystsze, z mniejszą ilością zadziorów,
każdy ząb zbiera mniej materiału na jedno przejście (mniejszy wiór),
ciepło rozkłada się na więcej krawędzi skrawających, więc w teorii ząb mniej się nagrzewa,
ale rośnie opór cięcia – piła słabsza lub bez sztywnego prowadzenia zaczyna „stękać”.
Przy mniejszej liczbie zębów sytuacja jest odwrotna:
wiór jest grubszy, więc łatwiej wypycha go z rowka,
ryzyko zapchania pomiędzy zębami spada,
powierzchnia cięcia staje się nieco bardziej chropowata, zwłaszcza na cienkich profilach,
ale sama tarcza ma lżej i mniejsze tendencje do grzania przy tym samym posuwie.
Dla tarcz do ukośnic i pilarek ręcznych do profili aluminiowych dobrym punktem odniesienia są:
średnica 160–190 mm – zwykle 40–60 zębów,
średnica 210–250 mm – najczęściej 60–80 zębów,
średnica 300–350 mm – zakres 84–108 zębów, w zależności od typu materiału (profil, płyta, lite kształtowniki).
Jeśli głównie tnie się cienkościenne profile, listwy, łaty alu, można iść w stronę większej liczby zębów, ale pod warunkiem, że piła ma odpowiednią moc i sztywność. Przy pełnych przekrojach, grubych płaskownikach czy kątownikach lepiej poradzi sobie tarcza o nieco mniejszej liczbie zębów – wiór będzie miał gdzie się zmieścić, a nerwy operatora pozostaną całe.
Prosty test z warsztatu: jeśli przy normalnym, spokojnym posuwie piła zaczyna zwalniać, a po 2–3 cięciach czuć wyraźne ciepło na elemencie i delikatne przywieranie wiórów do zębów, to sygnał, że albo zębów jest za dużo do danej pracy, albo posuw jest zbyt mały (ząb skrobie zamiast ciąć).
Szerokość rzazu i kształt przestrzeni międzyzębowej
O szerokości rzazu mówi się zwykle w kontekście „oszczędności materiału”, a przy aluminium ważniejszy jest inny aspekt: jak dużo miejsca mają wióry. Przy bardzo wąskiej szerokości cięcia przestrzeń międzyzębowa także się zmniejsza, co może być pułapką przy grubszych przekrojach.
W tarczach do aluminium stosuje się często głębsze, bardziej „otwarte” przestrzenie międzyzębowe. Dzięki temu:
wióry są kierowane na zewnątrz, a nie ubijane przed zębem,
aluminium ma mniej okazji, by się „zaklinować” i zgrzać w rowku,
sama tarcza dłużej pozostaje chłodna, bo wiór skutecznie odbiera ciepło.
Jeśli w trakcie pracy widać, że wiór zamienia się w drobny pył, który osiada na powierzchni materiału jak mąka, to znak, że ząb nie robi pełnego, wyraźnego wióra. Najczęściej winny jest za mały posuw lub nieodpowiednia geometria. Pył łatwo przylepia się do rozgrzanego boku tarczy i dalej przyspiesza jej grzanie.
Materiał i twardość spoiwa w tarczach ściernych
Przy tarczach ściernych najczęściej omawia się rodzaj ziarna (elektrokorund, cyrkon, ceramika), ale przy aluminium kluczowe jest, jak to ziarno utrzymuje spoiwo. Zbyt twarde – trzyma ziarno za długo, zbyt miękkie – tarcza „topnieje” w oczach.
Do cięcia aluminium używa się zwykle:
miększych klas twardości (często oznaczonych literami bliżej początku alfabetu),
spoiw żywicznych z dodatkami wosku, siarki, grafitu – ograniczają one przywieranie alu,
czasem mieszanek ziarna, gdzie klasyczny elektrokorund jest łączony z innym typem ścierniwa dla lepszego łamania wióra.
W praktyce widać to tak: tarcza „do aluminium” potrafi po kilku cięciach zmniejszyć średnicę wyraźnie szybciej niż budżetowa „do stali”, ale w zamian nie dławi się w materiale i nie robi brązowego śladu na krawędzi. Przy pracy kątówką dużo bardziej opłaca się zużyć dwa krążki, które tną płynnie i chłodno, niż męczyć jeden twardy, który od połowy życia tylko ślizga się po metalowym „masie”.
Chłodzenie i rowki kompensacyjne w tarczach widia
Na wielu tarczach do aluminium widać wcięcia w kształcie łezek, fal, czasem z wypełnieniem z miedzi lub innego materiału. To nie ozdoba, tylko element walki z temperaturą i drganiami.
Rowki kompensacyjne i otwory chłodzące:
pozwalają rozszerzać się dyskowi przy nagrzaniu, bez efektu „bananowania” tarczy,
redukują drgania własne, co przekłada się na spokojniejsze cięcie i mniejsze grzanie,
ułatwiają odprowadzenie powietrza i drobnych wiórów od strefy cięcia.
Jeżeli tarcza do aluminium o większej średnicy (250–350 mm) nie ma żadnych nacięć ani otworów, a producent nie jest marką z pierwszej ligi, trzeba liczyć się z tym, że przy intensywniejszej pracy dysk szybciej zacznie bić. Biąca tarcza z kolei szlifuje bokiem rzazu zamiast tylko ciąć zębem – a to przepis na błyskawiczne grzanie.
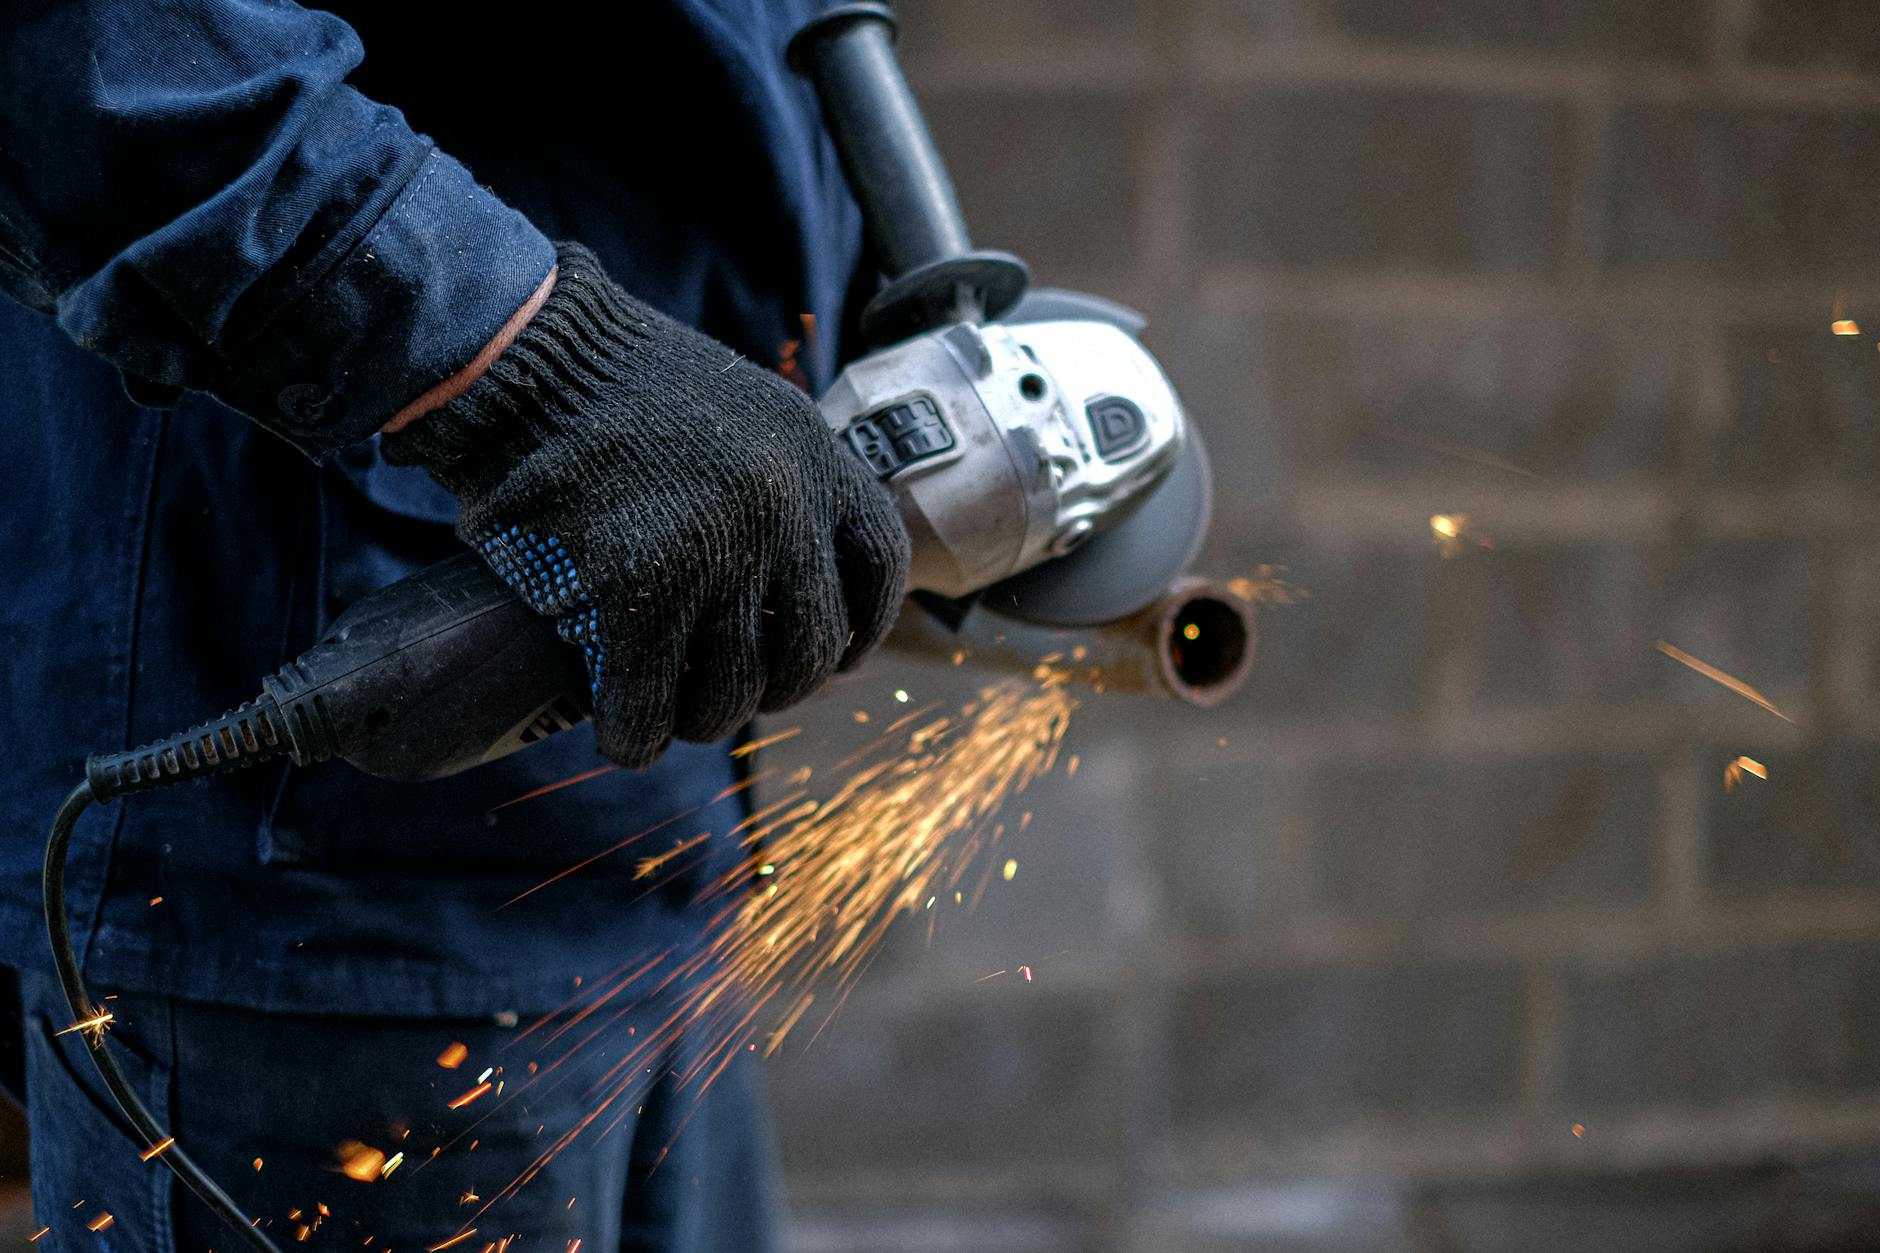
Źródło: Pexels | Autor: Anna Shvets
Tarcze ścierne do aluminium – kiedy mają sens i jak je dobrać
Kiedy zamiast piły wybrać kątówkę z tarczą ścierną
Mały garaż, brak ukośnicy, a na stole leży kilka profili, które trzeba skrócić „na wczoraj” – tu najczęściej ląduje szlifierka kątowa. Mimo że to nie jest idealne narzędzie do aluminium, w wielu warsztatach robi za „pierwszą pomoc”. Trzeba tylko wiedzieć, gdzie taką konfigurację stosować z głową.
Tarcza ścierna do aluminium ma sens, gdy:
tniemy okazjonalnie, a zakup dedykowanej tarczy widia i piły nie ma ekonomicznego sensu,
materiał ma niewielki przekrój – cienkie kątowniki, płaskowniki, profile do konstrukcji pomocniczych,
precyzyjność nie musi być na poziomie „do montażu na gotowo” – i tak planujemy szlifowanie, dopasowanie, spawanie,
mamy dostęp z jednej strony, a kątówka jest po prostu najwygodniejsza do podejścia.
Jeśli priorytetem jest idealnie prostopadłe cięcie, gotowe „z piły” do skręcenia złączkami systemowymi, kątówka z tarczą ścierną będzie zawsze ustępować tarczy zębatej w ukośnicy czy pilarce prowadzonej po szynie.
Jak rozpoznać dobrą tarczę ścierną do aluminium
Na półce sklepowej wszystkie krążki wyglądają podobnie, różni się nadruk i cena. Przy aluminium kilka cech od razu zawęża wybór:
wyraźne oznaczenie materiału – „Alu”, „NF”, „Non-ferrous”, piktogram profilu aluminiowego; brak takiej informacji zwykle oznacza tarczę do stali,
niższa twardość oznaczona literą (np. G, H, I zamiast K, L, M – różne systemy, ale tendencja ta sama),
grubość w zakresie 1,6–2,0 mm dla typowych średnic 115–125 mm – kompromis między tempem cięcia a sztywnością,
spoiwo z dodatkami – często opisane w katalogu producenta, nie zawsze na samym krążku; marki, które uczciwie deklarują przeznaczenie „do aluminium”, zwykle mają tę informację jasną.
Krążki bez nazwy, w paczkach po 10–20 sztuk za ułamek ceny markowego produktu, sprawdzają się przy stali (gdzie wiele wybaczają), natomiast przy aluminium ich twarde spoiwo i brak dodatków antyprzywierających kończą się natychmiastowym „zachatowaniem” tarczy. W praktyce – tanio kupione, drogo zużyte nerwy.
Technika cięcia kątówką, która ogranicza zapychanie
Nawet najlepsza tarcza ścierna podda się, jeśli będzie używana jak węgielnica do betonu. Aluminium wymaga lekkiej ręki i obserwowania, co dzieje się w rzazie.
Kilka zasad z praktyki:
prowadź krążek po linii, a nie „pływaj” w przód i tył – każde zboczenie z toru to dodatkowe tarcie bokiem,
nie dociskaj „na siłę”, tylko trzymaj stały, umiarkowany posuw – gdy obroty zaczynają wyraźnie spadać, to znak, że przesadzasz,
co kilka cięć daj tarczy chwilę pracy „na pusto” przy krawędzi – lekkie przyłożenie do miękkiego skrawania (np. kawałek stali) potrafi zedrzeć przyklejone wióry alu,
unikaj wcinania się „z rogu” profilu pod dużym kątem; lepiej delikatnie naciąć materiał po obrysie, a potem wejść na pełną głębokość.
Gdy w trakcie cięcia pojawia się jasny, ciągnący się wiór przyklejający się do lica tarczy, od razu odpuść docisk. To moment, w którym zamiast ścierać aluminium, zaczynasz je wygładzać i rozmazujesz je po krążku.
Najczęstsze błędy przy tarczach ściernych do aluminium
Kilka powtarzalnych potknięć widocznych niemal w każdym warsztacie:
używanie tej samej tarczy do stali i alu – po kilku cięciach aluminium tarcza jest już zanieczyszczona i późniejsze cięcie stali też jest gorsze; do alu opłaca się mieć osobny zestaw krążków,
przegrzewanie materiału – iskier przy aluminium jest mało, więc trudniej „na oko” ocenić przegrzanie; dobrym wskaźnikiem jest dotyk: jeśli profil po krótkim cięciu parzy, tempo było zbyt agresywne,
cięcie bardzo grubych przekrojów w jednym przejściu – krążek robi się czerwony i zaczyna zjeżdżać w bok; przy większych przekrojach lepiej jest wykonywać kilka płytkich nacięć, niż walczyć na raz z pełną grubością,
odrzucanie okularów i osłon, bo „aluminium nie iskrzy” – przy miękkim metalu odprysk z tarczy lub zaciągnięty wałek alu działa na oko tak samo bezlitośnie jak odprysk stali.
Jeżeli krążek po kilku cięciach wygląda tak, jakby ktoś go „zalutował” aluminium, nie ratuj go na siłę – to znak, że albo jest zbyt twardy, albo technika cięcia całkowicie mu nie sprzyja. Tak „zaklejona” tarcza staje się wręcz niebezpieczna.
Tarcze zębowe (widia) do aluminium – precyzja i szybkość bez przypaleń
Dlaczego widia do aluminium to inna bajka niż tarcza do drewna
Na pierwszy rzut oka dwie tarcze wyglądają podobnie: okrągły dysk, węglikowe zęby, podobna średnica. Różnice wychodzą dopiero przy pierwszym cięciu – tarcza do drewna na aluminium zachowuje się jak nożyk tapicerski w plastelinie.
Tarcze widia do aluminium odróżniają:
inna mieszanka węglika – twardsza, bardziej odporna na ścieranie w kontakcie z metalem,
szlachetniejsze lutowanie płytek (często srebro lub wysokotemperaturowe spoiwa) – dobrze znoszą ciągłe nagrzewanie i chłodzenie,
profil zęba przygotowany do metalu: często naprzemienne fazowanie (trapezoidalno-płaski, TCG) lub inne warianty z wyraźnym łamaniem wióra,
mniejszy lub zerowy kąt natarcia, dzięki czemu tarcza nie „wciąga” się agresywnie w profil.
Dobór liczby zębów i geometrii pod konkretną robotę
Klient przynosi partię profili fasadowych: cienkościenne, lakierowane proszkowo, wszystko ma pasować „z piły” do złączek. Pierwsze dwa cięcia robione tarczą „od drewna” kończą się poszarpaną krawędzią i odpryskami lakieru. Tu dopiero wychodzi, jak bardzo liczba zębów i geometria potrafią uratować albo zepsuć robotę.
Przy aluminium nie ma jednej „złotej” tarczy na wszystko. Dobierając widie, trzeba odnieść się do trzech rzeczy: grubości ścianki, wymaganej jakości cięcia i mocy maszyny.
Orientacyjnie:
duże średnice (300–350 mm) do ukośnic i pił stołowych:
do profili cienkościennych – 80–96 zębów, geometria TCG lub naprzemiennie fazowana (ATB/TCG),
do płaskowników, masywniejszych kształtowników – 60–72 zęby, większe przestrzenie na wióry.
średnice 210–255 mm (typowe do mniejszych ukośnic):
profile okienne, systemowe – 60–80 zębów, TCG,
uniwersalne prace w alu i tworzywach – 48–60 zębów z lekko dodatnim kątem natarcia.
małe średnice 160–190 mm (pilarki ręczne, zagłębiarki):
cięższe przekroje – 32–40 zębów z wyraźnymi kieszeniami na wióry.
Zbyt gęsto uzębiona tarcza na słabszej maszynie będzie dusić silnik, grzać się i „polerować” aluminium, zamiast je ciąć. Z kolei zbyt rzadka przy cienkościennym profilu zostawi wyraźne ślady pojedynczych zębów i poszarpie krawędź. Dobrze dobrana liczba zębów sprawia, że wiór jest krótki, łatwo się łamie i ma gdzie uciec z rzazu – a to najszybsza droga do chłodnej tarczy.
Prędkość obrotowa i posuw – kiedy „za szybko” szkodzi
Na budowie często słychać: „daj na maksa, będzie szybciej”. Przy aluminium i widii takie podejście kończy się kłębami dymku z emalii i dźwiękiem piły, która zaczyna śpiewać zamiast ciąć.
Producenci tarcz podają dwa kluczowe parametry: maksymalną prędkość obrotową (rpm) i zalecaną prędkość skrawania (Vc). Przy aluminium zwykle dobrze sprawdza się zakres Vc ok. 60–80 m/s, ale konkretną wartość warto wziąć z katalogu. W praktyce amatorskiej najważniejsze jest, by:
nie przekraczać maksymalnych obrotów nadrukowanych na tarczy,
unikać pracy przy bardzo niskich obrotach z dużym dociskiem – wtedy ząb zamiast ciąć, szoruje po metalu.
Drugi element to posuw ręki lub suwaka ukośnicy. Zbyt agresywny nacisk przy miękkim aluminium powoduje, że wiór robi się gruby, pcha się przed ząb i zaczyna się kleić. Za wolny posuw przy wysokich obrotach kończy się natomiast przegrzaniem krawędzi cięcia i samej tarczy.
Dobrym punktem odniesienia jest dźwięk i opór na ręce: piła powinna „przegryzać” profil równomiernie, bez wyraźnego dławienia obrotów. Jeśli słychać wycie i czuć wibracje, a profil robi się ciepły już po jednym cięciu, tempo jest nieadekwatne do geometrii tarczy i przekroju materiału.
Technika cięcia tarczą widia, która trzyma temperaturę w ryzach
W wielu warsztatach piła do aluminium dostaje dokładnie taki sam „serwis ręki”, jak piła do drewna – szybki zamach, mocny docisk, do końca oporu. Aluminium jednak inaczej reaguje na błąd w technice, bo odwdzięcza się zapychaniem i wyciem tarczy.
Przy cięciu widia do alu dobrze sprawdza się kilka nawyków:
pełne obroty przed wejściem w materiał – tarcza musi się rozkręcić, zanim dotknie profilu; wrzynanie się na półobrotach zwiększa szanse na szarpnięcie i przyklejenie pierwszych wiórów,
cięcie płynnym ruchem – bez zatrzymywania się w połowie profilu; każde „stanięcie” w rzazie to lokalny skok temperatury i szansa na przyklejenie wióra do zęba,
podpieranie profilu jak najbliżej miejsca cięcia – minimalizuje drgania, które dodatkowo podgrzewają zęby i niszczą krawędź tnącą,
unikanie „korygowania” cięcia w trakcie – jeśli profil został źle ustawiony, lepiej wykonać drugie, delikatne przejście, niż dociskać tarczę bokiem.
Przy piłach ukośnych dobrą praktyką jest także lekkie „docięcie” po wyjściu z profilu, już w powietrzu – krótkie przytrzymanie tarczy w pełnych obrotach pozwala zrzucić część wiórów z kieszeni zębów. W lekkiej produkcji seryjnej przekłada się to na dłuższą pracę bez konieczności czyszczenia tarczy.
Chłodzenie i smarowanie przy cięciu aluminium tarczą zębatą
W większych zakładach piły do aluminium pracują niemal zawsze z mgłą olejową lub chłodziwem. W garażu zwykle jest tylko kompresor, odkurzacz i ewentualnie spray techniczny na półce. Mimo tego da się sporo poprawić w temacie temperatury.
Podstawowe warianty, w zależności od warunków pracy:
mgła olejowa (system MQL) – najlepszy kompromis przy stałej pracy, cienka warstwa oleju trafia w strefę cięcia i:
ogranicza przywieranie wiórów do zębów,
obniża temperaturę krawędzi,
poprawia jakość cięcia powłok (anoda, lakier).
lokalne smarowanie sprayem – przy pracy dorywczej wystarczy lekko przesmarować linię cięcia lub samą tarczę:
nie wolno przesadzić – kąpiąc tarczę w oleju, łatwo zabrudzić cały warsztat i osłony,
najlepiej używać środków przeznaczonych do aluminium, nie uniwersalnych penetrantów.
dmuchawa / odciąg wiórów – sama wymuszona cyrkulacja powietrza przy tarczy poprawia odprowadzanie ciepła i wyrzucanie wiórów z rzazu.
Przy ręcznych piłach zagłębiarkowych pracujących w alu często wystarczy dobry odciąg wiórów i okazjonalne spryskanie tarczy środkiem typu „suchy” smar. Profil i tarcza pozostają czystsze, a ryzyko zapchania międzyzębia wyraźnie spada.
Najczęstsze grzechy przy tarczach widia do aluminium
W dobrze działającym warsztacie tarcza do alu potrafi zrobić tysiące czystych cięć. W źle – po tygodniu ląduje w koszu, mimo że fizycznie „jeszcze jest”. Kilka zachowań, które skracają jej życie i dokładają grzania:
cięcie stali tą samą tarczą – nawet „na chwilę”; węglik i kąt natarcia dobrane są pod miękki metal, a stal wykańcza ostre krawędzie zębów,
przeszlifowywanie bokiem – używanie tarczy jak tarczy szlifierskiej do „dopolerowania” krawędzi; boczne obciążenia lubią prostować nie tylko dysk, ale i zęby,
brak czyszczenia zębów – gdy widać szare, przyklejone „kożuchy” aluminium, a tarcza nadal idzie do materiału; taki nalot działa jak hamulec i grzałka w jednym,
regeneracja u niewyspecjalizowanego ostrzarza – zmiana geometrii zęba na „jak do drewna” sprawia, że tarcza zaczyna się zachowywać jak zwykły dysk stolarski i szybko się zapycha.
Jeśli tarcza zaczyna wyraźnie zostawiać przypalenia lub „łuskę” na krawędzi, a profil jest poprawnie zamocowany i cięcie odbywa się bez przesadnego docisku, warto ją zdjąć i obejrzeć z bliska. Często wystarczy usunąć przyklejone aluminium i oddać tarczę do ostrzenia do serwisu znającego geometrię do metali nieżelaznych, zamiast od razu kupować nową.
Konserwacja i przechowywanie tarcz do aluminium
W niejednym warsztacie tarcze po pracy lądują luzem na półce, opierają się o ścianę albo leżą w szufladzie między ściskami. Na stali uchodzi to jeszcze płazem, ale przy widii do aluminium każdy nadkruszony ząb lub wygięty dysk szybko odbija się na jakości cięcia i temperaturze.
Kilka prostych zasad, które realnie wydłużają życie tarczy:
pionowe przechowywanie na wieszaku lub w dedykowanych slotach – dysk nie wygina się pod własnym ciężarem i nie obija się o inne tarcze,
ochrona zębów – oryginalne kołnierze z tworzywa lub proste nakładki z płyty/pianki między tarczami; ważne, by widiowe krawędzie nie stykały się ze stalą ani innymi twardymi elementami,
regularne czyszczenie z nalotu alu – specjalne płyny do czyszczenia tarcz, benzyna ekstrakcyjna lub dedykowane preparaty; moczenie całego dysku w agresywnych rozpuszczalnikach bez kontroli może zaszkodzić lutowi,
kontrola bicia – jeśli piła zaczyna „tańczyć”, a na materiale widać falowanie, lepiej zdjąć tarczę i sprawdzić bicie na czystym kołnierzu; dalsza praca rozhuśtanym dyskiem to prosta droga do grzania i potencjalnej awarii.
W praktyce warsztatowej nie chodzi tylko o samą tarczę, ale o cały „ekosystem”: czyste kołnierze, sprawna blokada wrzeciona, sztywne prowadnice. Dopiero wtedy nawet wymagające profile aluminiowe dają się ciąć szybko, bez nadmiernego grzania, a tarcza zamiast się zapychać, równomiernie się zużywa.
Najczęściej zadawane pytania (FAQ)
Jaka tarcza do cięcia aluminium szlifierką kątową, żeby się nie zapychała?
Scenariusz jest typowy: kątówka ta sama, ręka ta sama, tylko materiał zmieniony na aluminium – i po minucie masz srebrną, śliską „patelnię” zamiast tarczy. To znak, że używasz klasycznej tarczy do stali, z twardym spoiwem, które nie radzi sobie z miękkim, lepkim metalem.
Do aluminium szukaj tarcz ściernych z miękkim spoiwem, oznaczonych jako „Alu”, „Non-ferrous” lub „do metali nieżelaznych”. Takie krążki szybciej się wykruszają, dzięki czemu same się „oczyszczają” z przyklejonych wiórów. W praktyce tarcza zużyje się trochę szybciej, ale zamiast ślizgać się po profilu, będzie stabilnie ciąć bez duszenia szlifierki.
Czy można ciąć aluminium zwykłą tarczą do metalu lub do stali?
Na krótkim kawałku „da się”, ale efekt jest jak jazda z zaciągniętym ręcznym – niby jedziesz, ale wszystko się męczy. Tarcza do stali ma zbyt twarde spoiwo i ziarno, które aluminium szybko zalepia, tworząc gładką skorupę metalu na krawędzi roboczej.
Skutek to brak cięcia, tylko tarcie, rosnąca temperatura, falowanie tarczy i ryzyko jej pęknięcia. Do dłuższej, powtarzalnej pracy używaj wyłącznie tarcz opisanych jako dedykowane do aluminium lub metali nieżelaznych – inaczej tarczę „zajeździsz” w kilka minut, a krawędź elementu będzie poszarpana.
Jaką tarczę do piły stołowej lub ukośnicy wybrać do aluminium?
W warsztacie często wygląda to tak: ktoś zakłada tarczę od drewna na ukośnicę, przecina profil aluminium – pierwsze cięcie jakoś idzie, a przy trzecim zaczyna szarpać, dymić i zostawiać wałki zaciągniętego metalu. Problem leży w geometrii zęba i składzie płytki.
Do aluminium stosuj tarcze z zębami z węglika spiekanego (widia), wyraźnie oznaczone do metali nieżelaznych. Szukaj: mniejszego, dodatniego lub zerowego kąta natarcia, większej liczby zębów, grubszych płytek węglikowych oraz rowków kompensacyjnych i otworów chłodzących. Tego typu tarcza stabilnie odprowadza wiór, mniej się nagrzewa i nie ciągnie materiału tak agresywnie jak tarcza do drewna.
Dlaczego tarcza do aluminium się grzeje i faluje podczas cięcia?
Często zaczyna się niewinnie: cięcie idzie coraz ciężej, iskrzenie maleje, pojawia się zapach przegrzanej żywicy, a tarcza zaczyna „pływać” w rzazie. To sygnał, że zamiast ciąć, pracuje głównie tarcie pomiędzy narostem aluminium na tarczy a ciętym profilem.
Gdy wióry nie mają jak się oderwać, ciepło nie ucieka z nimi, tylko kumuluje się w krążku. Tarcza się rozgrzewa, odkształca, pojawia się falowanie, a przy piłach tarczowych – bicie i ryzyko zakleszczenia. Rozwiązaniem jest: właściwy typ tarczy (miękkie spoiwo lub odpowiednia widia), odpowiednie obroty i umiarkowany docisk zamiast „wciskania na siłę”.
Jak ustawić obroty i docisk przy cięciu aluminium, żeby nie palić tarczy?
Typowy błąd to cięcie aluminium „tak samo jak stali” – pełne obroty, mocny docisk, szybkie pchnięcie. Wtedy wióry od razu robią się półpłynne, kleją się do zębów, temperatura rośnie, a tarcza zaczyna się męczyć.
Bezpieczniejszy schemat to: obroty dobrane do zaleceń producenta tarczy (często niższe niż przy drewnie), spokojne, jednostajne podawanie materiału i wyczuwalny, ale nie brutalny docisk. Lepiej poświęcić sekundę dłużej na jedno cięcie, niż tracić czas na odklejanie aluminium z tarczy i prostowanie przypalonych profili.
Czy tarcza do drewna z widią nadaje się do cięcia aluminium?
W niejednym garażu tak to wygląda: „mam ostrą widię do desek, to przetnę nią też kątownik alu”. Czasem się uda, ale częściej skończy się poszarpaną krawędzią, przegrzaniem i szybszym stępieniem zębów. Tarcze do drewna mają zwykle bardzo agresywny, dodatni kąt natarcia, który chętnie „wciąga” miękki metal.
Jeżeli producent wyraźnie dopuszcza cięcie aluminium daną tarczą, można z niej korzystać, trzymając się zaleceń co do prędkości i grubości materiału. Jeśli nie ma takiej informacji, lepiej użyć tarczy przeznaczonej typowo do aluminium – ma spokojniejszą geometrię zęba i specjalny skład węglika, który lepiej znosi miękki, lepki wiór.
Co zrobić, gdy tarcza do aluminium już się zapchała aluminium?
Najczęstszy odruch to docisnąć mocniej, „żeby się przebiło” – i właśnie wtedy tarcza zaczyna się palić, a materiał przykleja się jeszcze bardziej. Zapychanie to sygnał, że narzędzie albo parametry są źle dobrane i samo „dokręcanie” nic nie da.
W praktyce masz trzy kroki: przerwij pracę i poczekaj aż tarcza ostygnie, oczyść powierzchnię (często pomaga delikatne „przestruganie” tarczy o kawałek twardej stali lub specjalną gumę do czyszczenia ściernic), a przy kolejnym cięciu zmniejsz docisk i skoryguj obroty. Jeśli tarcza do stali zapchała się przy pierwszych cięciach aluminium – potraktuj to jako sygnał, że czas kupić wersję dedykowaną do metali nieżelaznych.
Bardzo przydatny artykuł! Cieszę się, że dowiedziałem się jak dobrać odpowiednią tarczę do cięcia aluminium, aby uniknąć problemów z zapyleniem się i przegrzewaniem. Bardzo pomocne były wskazówki dotyczące rodzaju ostrza i prędkości obrotowej. Jednakże, brakuje mi bardziej szczegółowych informacji na temat konkretnych modeli tarcz dostępnych na rynku i ich porównania pod kątem skuteczności w cięciu aluminium. Byłoby to bardzo przydatne dla osób rozpoczynających swoją przygodę z obróbką metalu.




Bardzo przydatny artykuł! Cieszę się, że dowiedziałem się jak dobrać odpowiednią tarczę do cięcia aluminium, aby uniknąć problemów z zapyleniem się i przegrzewaniem. Bardzo pomocne były wskazówki dotyczące rodzaju ostrza i prędkości obrotowej. Jednakże, brakuje mi bardziej szczegółowych informacji na temat konkretnych modeli tarcz dostępnych na rynku i ich porównania pod kątem skuteczności w cięciu aluminium. Byłoby to bardzo przydatne dla osób rozpoczynających swoją przygodę z obróbką metalu.
Możliwość dodawania komentarzy nie jest dostępna.