Dlaczego tarcza szarpie i pali deski – scenka z warsztatu
Typowy „pierwszy kontakt” z tanią tarczą
Warsztat w garażu, świeżo kupiona pilarka i jeszcze świeższa paczka tanich tarcz „do drewna – uniwersalne”. Pierwsze cięcie sosnowej deski: narzędzie wyje, deska drży, krawędź cała postrzępiona, a na końcu pojawia się brunatny ślad przypalenia. Brzmi znajomo? To klasyczny efekt połączenia złej tarczy, złych ustawień i zbyt agresywnego prowadzenia.
Większość osób obwinia wtedy drewno („tak już ma”, „sosna zawsze się strzępi” albo „dąb zawsze się pali”). W praktyce w ponad 80% przypadków winna jest nie deska, tylko źle dobrana tarcza do drewna, błędny kierunek cięcia (wzdłużne vs poprzeczne) oraz technika prowadzenia.
Błędny dobór tarczy do materiału i kierunku cięcia
Najczęstszy scenariusz: jedna tarcza ma służyć do wszystkiego – przycinania kantówek, cięcia paneli, płyt meblowych i jeszcze czasem aluminium. Do tego bardzo ogólny opis na opakowaniu i brak informacji, czy tarcza jest przeznaczona do cięć wzdłużnych, poprzecznych czy płyt. Taka „uniwersalność” zawsze kończy się kompromisem, a często po prostu kiepską jakością cięcia.
Przykłady typowych pomyłek:
- Za dużo zębów do cięcia wzdłużnego – tarcza się „dusi”, wióry nie mają gdzie uciec, szybko rośnie temperatura, pojawiają się przypalenia.
- Za mało zębów do cięć poprzecznych i płyt – włókna są bardziej szarpane niż cięte, krawędź „postrzępiona jak po siekierze”.
- Zły kąt natarcia do materiału – np. tarcza z dużym dodatnim kątem natarcia użyta na pile ukośnej do laminatu powoduje wyrywanie i odrywanie okleiny.
Do tego dochodzi jeszcze twardość materiału. Tarcza, która jako tako poradziła sobie z sosną, w dębie zaczyna nagle zostawiać ciemne ślady, a silnik wyraźnie się męczy. To znak, że geometria zęba nie jest dopasowana do danego zadania.
Zbyt agresywne prowadzenie i za szybkie tempo posuwu
Nawet dobra tarcza do pilarki nie wybacza błędów operatora. Zbyt szybkie pchanie materiału, szarpanie rękami, brak stabilnego podparcia – to prosty przepis na poszarpaną krawędź i nagrzewanie się tarczy. Gdy wiór nie zdąży się dobrze odciąć i odprowadzić, zaczyna się klinować i tarcie błyskawicznie rośnie.
Typowe objawy zbyt agresywnego posuwu:
- silnik wyraźnie zwalnia i „buczy” pod obciążeniem,
- czuć opór na rękach, jakby deska nie chciała „wjechać” w tarczę,
- na spodzie deski pojawiają się większe wyrwania i strzępienie,
- wióry są grube, nierówne, a czasem przypalone.
Z drugiej strony zbyt wolne cięcie też nie jest dobre. Jeśli trzymasz deskę długo w kontakcie z zębami, tarcza „mieli” jedno miejsce, zamiast sprawnie je przeciąć. Ciepło nie ma jak się rozproszyć i na krawędziach pojawiają się przybrązowienia lub nawet czarne przypalenia, szczególnie w drewnie twardym i suchym.
Złe ustawienie narzędzia i stan techniczny pilarki
Nawet najlepsza tarcza do drewna będzie szarpać, jeśli pilarka jest źle ustawiona. Kilka kluczowych kwestii robi ogromną różnicę:
- Głębokość wysunięcia tarczy – zbyt głęboko wysunięta tarcza (np. na pile stołowej) pracuje pod innym kątem, ma większy kontakt z materiałem i bardziej ciągnie w górę, co sprzyja wyrwaniom.
- Równoległość prowadnicy do tarczy – jeśli prowadnica nie jest równoległa do tarczy, materiał jest „skręcany”, tarcza zaczyna klinować i przegrzewa się.
- Luz na łożyskach i bicie boczne tarczy – zużyte łożyska, krzywo dokręcona tarcza lub tania, krzywa piła tarczowa powodują, że zęby tną „zygzakiem”, szarpią krawędź i generują ciepło.
Dochodzi jeszcze stan samej tarczy: żywica i brud na zębach, stępione krawędzie, drobne wyszczerbienia węglika. Taka tarcza zamiast ciąć zaczyna pocierać, a to prosta droga do dymu i przypalonych desek.
Mini-wniosek: skąd naprawdę biorą się problemy
Większość problemów z szarpaniem i przypalaniem desek nie wynika ani z „trudnego drewna”, ani z konieczności kupowania superdrogich profesjonalnych tarcz. Źródło kłopotów to zwykle zły zestaw: tarcza – narzędzie – operator. Dopiero gdy te trzy elementy zaczynają ze sobą współpracować, deska zamiast śmierdzieć spalenizną, pachnie świeżo przeciętym drewnem, a krawędź jest czysta i równa.
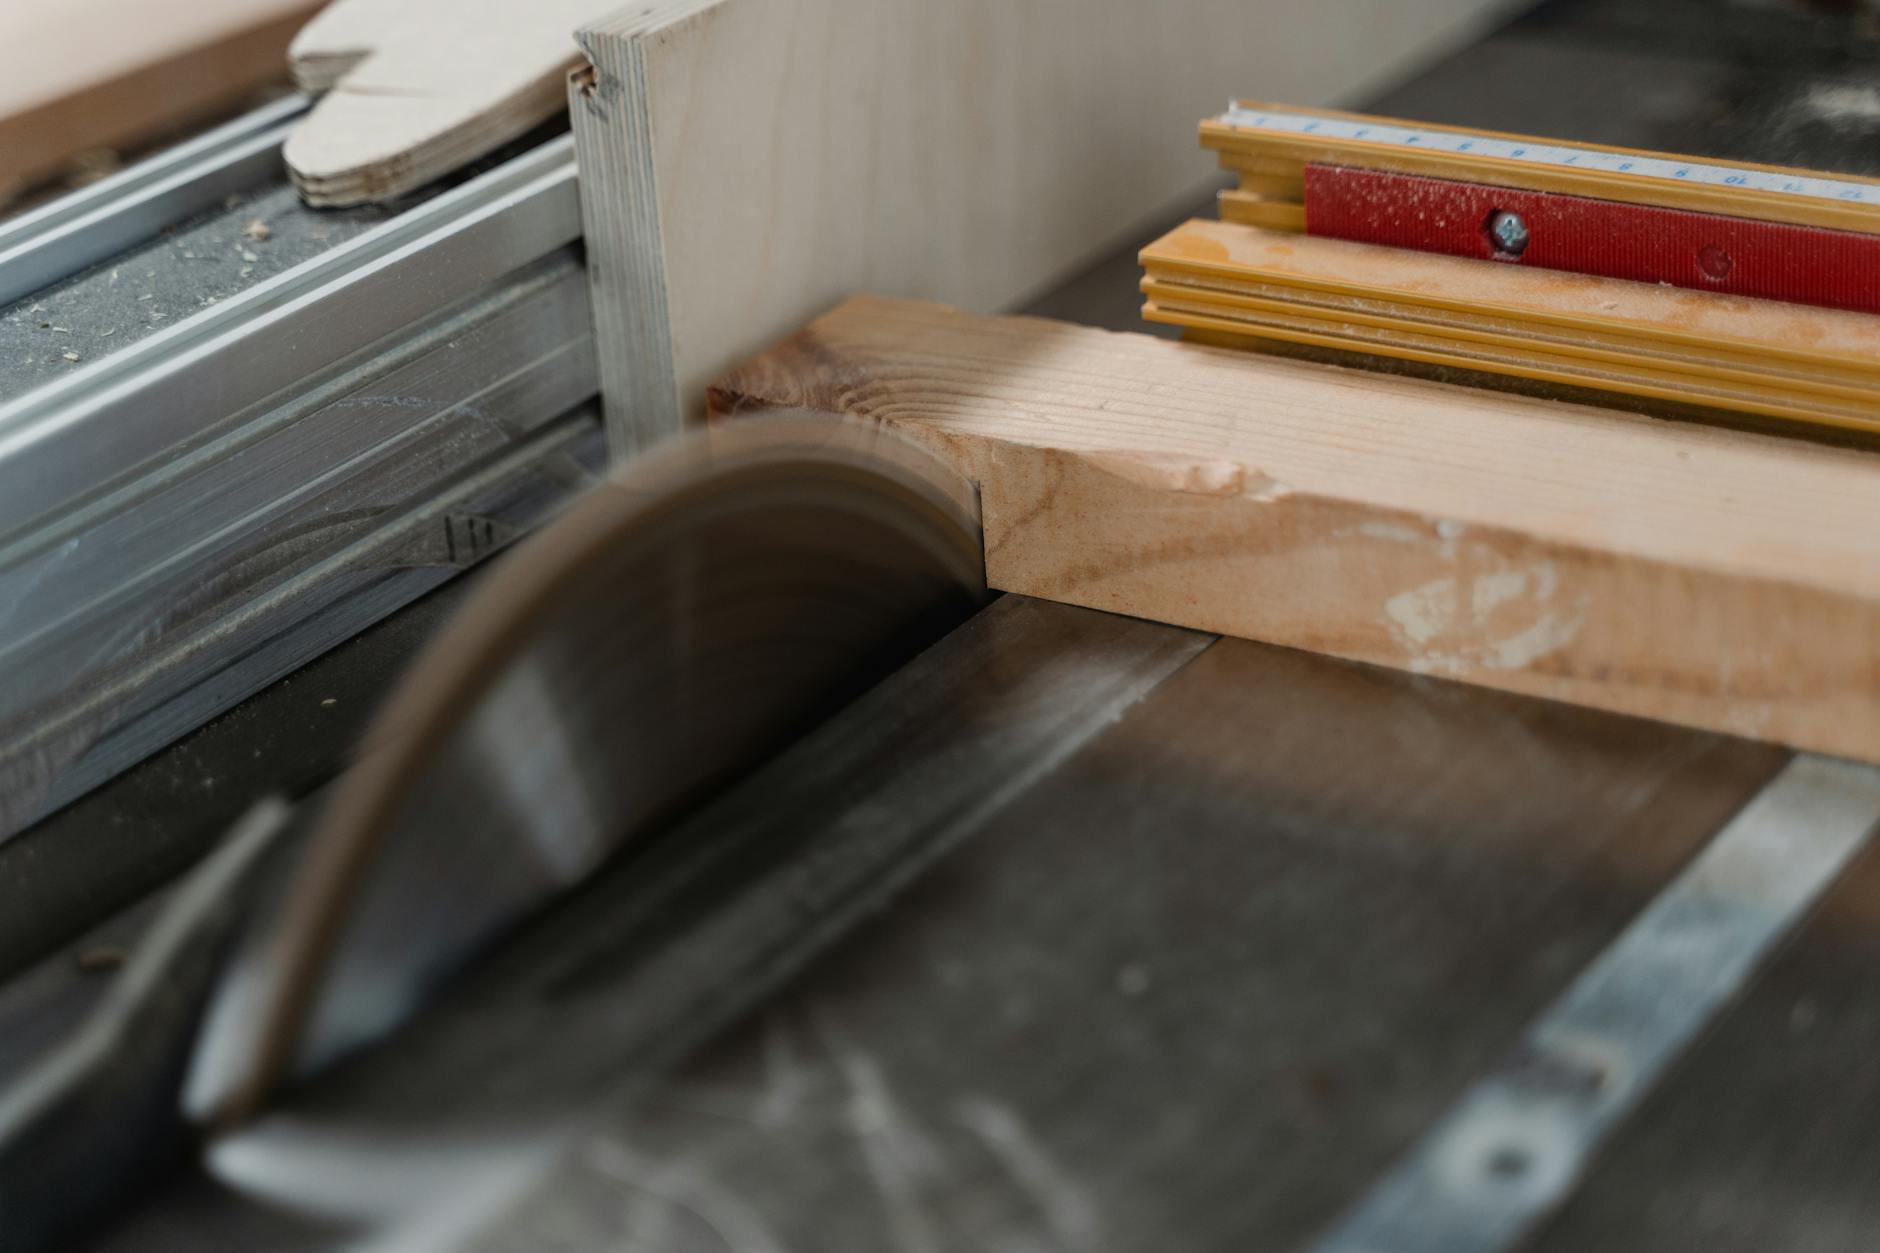
Podstawy: jak działa tarcza do drewna i co wpływa na cięcie
Geometria zęba w pigułce
Tarcza do drewna jest zestawem miniaturowych noży, a nie krążącą siekierą. Każdy ząb wykonuje powtarzalny ruch: wchodzi w materiał, odcina drobny wiór, odprowadza go z rzazu i wychodzi. Od tego, jak ten ząb jest zbudowany, zależy, czy drewno będzie elegancko skrawane, czy brutalnie szarpane.
Podstawowe elementy geometrii zęba:
- krawędź tnąca – to nią ząb wgryza się w drewno, może być prosta, naprzemiennie skośna (ATB) lub z dodatkowym „ząbkiem” (TCG),
- kąt natarcia – określa, czy ząb jest „pochylony do przodu” (dodatni), „do tyłu” (ujemny), czy ustawiony niemal pionowo,
- wysokość i szerokość zęba – wpływają na ilość zbieranego materiału w jednym przejściu,
- rozwarcie / poszerzenie zębów – w tarczach stalowych zęby są odginane na boki, w tarczach z węglikiem szerokość rzazu nadaje lutowany węglik.
Im bardziej precyzyjnie dobrana geometria do rodzaju cięcia, tym mniejsze ryzyko szarpania i przypaleń. Przykładowo drobne, naprzemiennie skośne zęby ładnie podcinają włókna przy cięciach poprzecznych, a proste, wyższe zęby FTG sprawnie wyrzucają długie wióry przy cięciach wzdłużnych.
Cięcie, skrawanie a „rąbanie” włókien – skąd biorą się wyrwania
Drewno ma włókna, które zachowują się trochę jak pęk cienkich rurek ułożonych równolegle. Jeśli ząb tarczy jest ostry i dobrze ustawiony, odcina włókna równo, zostawiając gładką krawędź. Gdy jest stępiony lub ma złą geometrię, zaczyna rwać włókna zamiast je skrawać.
Do największych wyrwań dochodzi zwykle:
- przy wyjściu z materiału (spód deski na pile stołowej, górna krawędź przy ukośnicy),
- wzdłuż słojów przy twardym drewnie, gdy tarcza ma za mało zębów,
- na laminatach i fornirach, gdy brak odpowiedniego podcięcia lub tarczy do płyt.
Jeśli tarcza „pracuje jak siekiera” – uderza w włókna grubym, tępym zębem – drewno zaczyna się wyrywać przed linią cięcia. To widać szczególnie na końcach listew, przy docinaniu cokołów, ram i fornirowanych elementów. Rozwiązaniem jest dobór właściwej geometrii zęba i liczby zębów oraz stabilne podparcie materiału (np. „doklejanie” desek od spodu listwą podporową).
Rola zębów: liczba, kształt, podcięcie, węglik vs stal
Każdy ząb to mały nóż – im jest ich więcej, tym więcej drobnych nacięć powstaje w jednym obrocie. Duża liczba zębów oznacza:
- gładszą powierzchnię cięcia,
- mniejsze wyrwania przy cięciu poprzecznym i płytach,
- ale jednocześnie mniejsze miejsca na wióry (tzw. kieszenie wiórowe) i większe ryzyko przegrzewania przy cięciu wzdłużnym.
Mała liczba zębów (np. 18–24 w tarczy 190–250 mm) daje odwrotny efekt: wiór jest grubszy, łatwo się wyrzuca, pilarka jest mniej obciążona, ale krawędź jest bardziej zgrubna. Dlatego do cięć wzdłużnych kantówek i desek konstrukcyjnych używa się tarcz z mniejszą liczbą prostych zębów, a do precyzyjnych cięć poprzecznych i płyt – tarcz z licznymi, drobnymi zębami ATB lub TCG.
Kwestia materiału zęba:
- tarcze stalowe – szybsze tępnienie, większe zużycie, ale czasem lepsze do drewna bardzo mokrego (łatwiej je oczyścić i naostrzyć),
- tarcze z zębami z węglika spiekanego (HM, HW) – znacznie wyższa trwałość, dłużej trzymają ostrość, lepiej zachowują geometrię, co bezpośrednio przekłada się na mniejsze przypalenia.
Do precyzyjnego cięcia desek, płyt i elementów meblowych praktycznie standardem jest węglik spiekany. Stalowe tarcze zostają głównie w zastosowaniach zgrubnych, przy cięciu drewna opałowego lub tam, gdzie tarcza często trafia na zanieczyszczenia (piasek, gwoździe).
Szerokość rzazu i grubość tarczy a jakość cięcia
Rzaz to szerokość śladu pozostawionego przez tarczę w materiale. Zależy od grubości samej tarczy i szerokości zębów. Ma to wpływ na kilka ważnych aspektów:
- obciążenie silnika – szerszy rzaz to więcej materiału do usunięcia, pilarka pracuje ciężej,
- stabilność tarczy – grubsza tarcza jest sztywniejsza, mniej się wygina, lepiej trzyma linię,
- dokładność wymiarowa – węższy rzaz to mniejsza strata materiału i często czystsze cięcie przy delikatnych operacjach.
Cienkie tarcze (thin kerf) świetnie sprawdzają się w ręcznych pilarkach, gdzie moc silnika jest ograniczona. Pozwalają ciąć szybciej i lżej, ale mają jedną wadę: są bardziej wrażliwe na bicie i ugięcia. Przy złej technice prowadzenia (skręcanie, klinowanie) zaczynają „falować”, co prowadzi do falistego cięcia i lokalnych przypaleń.
W tarczach do stacjonarnych pilarek stołowych często stosuje się nieco grubsze korpusy, żeby zapewnić stabilność przy długich cięciach. Rzaz jest większy, ale krawędź bardziej powtarzalna i równoległa, szczególnie przy długich deskach i elementach konstrukcyjnych.
Temperatura i odprowadzanie wiórów – główne źródło przypaleń
Przypalone krawędzie po cięciu drewna to niemal zawsze efekt nadmiernego ciepła w strefie cięcia. Ciepło powstaje z tarcia: między zębem a drewnem, między bokiem tarczy a ściankami rzazu oraz z powodu ślizgania się stępionych krawędzi zamiast ich cięcia.
Kluczowe czynniki, które podnoszą temperaturę:
- brak miejsca na wiór – w tarczach z bardzo dużą liczbą zębów wiór nie jest dobrze odprowadzany, zaczyna się klinować, a to zwiększa tarcie,
- brud i żywica na zębach – powiększają rzeczywistą grubość zęba i powierzchnię styku z drewnem, co szczególnie w sośnie i świerku prowadzi do przypaleń,
- zbyt wolny posuw przy twardym drewnie – tarcza zbyt długo „mieli” to samo miejsce.
W lepszych tarczach stosuje się szczeliny kompensacyjne i nacięcia w korpusie, które pomagają w chłodzeniu i redukowaniu naprężeń cieplnych. Jednak nawet najlepszy projekt tarczy nie poradzi sobie z długą, duszącą pilarkę pracą i brakiem czyszczenia zębów.
Mini-wniosek: tarcza jest „nożem”, nie siekierą
Gdy traktuje się tarczę jak zestaw ostrych noży, zaczyna być jasne, dlaczego ostrość, geometria, liczba zębów i odprowadzanie wiórów są tak ważne. Dobrze dobrana tarcza do drewna, ostro prowadzona i regularnie czyszczona, tnie lekko, bez walki z materiałem. Wtedy cięcie jest przewidywalne, a krawędź czysta – bez szarpania i bez przypaleń.
Rodzaje drewna i materiałów drewnopochodnych – co, czym i jak ciąć
Lite drewno miękkie: sosna, świerk i spółka
Lite drewno miękkie: sosna, świerk i spółka – jak nie utopić tarczy w żywicy
Po godzinie cięcia sosnowych łat stół pilarki bywa cały w żółtej mazi, a tarcza wygląda jak oblepiona miodem. Cięcie idzie coraz ciężej, krawędzie ciemnieją, a pilarka zaczyna pachnieć nie jak stolarnię, tylko jak przypalona kuchnia. To klasyczny scenariusz przy źle dobranej tarczy do miękkiego, żywicznego drewna.
Przy sośnie, świerku, jodle i innych miękkich gatunkach najważniejsze są dwa elementy: sprawne wyrzucanie wiórów i odporność na zaklejanie żywicą. Sprawdza się tu:
- tarcza z mniejszą liczbą zębów (np. 18–24 zęby dla 190–250 mm) o prostym szlifie FTG lub mieszanym FTG/ATB – cięcie wzdłużne jest lekkie, pilarka nie „dusi się” w grubym wiórze,
- szersze kieszenie wiórowe – każdy ząb ma miejsce, by zabrać i wyrzucić dłuższe, miękkie wióry sosnowe, zamiast je tylko mielić.
Przy cięciach poprzecznych listew czy boazerii można użyć tarczy z nieco większą liczbą zębów (np. 40–48), ale nadal nie przesadnie gęstej. Zbyt „delikatna” tarcza do płyt, z bardzo drobnymi zębami, w miękkim drewnie szybko się zaklei i zacznie palić, zamiast ciąć.
Mini-wniosek: do sosny i świerka lepsza jest tarcza, która swobodnie wyrzuca wiór i nie „drapie” żywicy, niż supergęsta tarcza „do laminatu”. Lekko zgrubniejsza krawędź jest niczym w porównaniu z przypaleniami i zaklejoną tarczą.
Lite drewno twarde: dąb, buk, jesion – kiedy tarcza przegrywa z włóknem
Przy pierwszym poważniejszym kontakcie z dębem wiele uniwersalnych tarcz zaczyna „śpiewać”, a pilarka gwałtownie zwalnia. Wystarczy lekko zwolnić posuw i na krawędzi od razu pojawia się brązowy ślad. Twarde drewno bez litości obnaża braki w jakości tarczy – i w technice.
Do dębu, buku, jesionu, akacji i podobnych gatunków najlepiej dobrać tarczę, która łączy precyzyjne skrawanie z kontrolą temperatury:
- do cięć wzdłużnych – tarcza o średniej liczbie zębów (np. 24–30 dla 190–250 mm), z ostrymi, wyraźnie zaznaczonymi zębami FTG lub mieszanymi FTG/ATB,
- do cięć poprzecznych i precyzyjnych – tarcza z większą liczbą drobnych zębów ATB (np. 40–60), ale przy zachowaniu rozsądnych kieszeni wiórowych i dobrej jakości węglika.
Twarde drewno „lubi” ostry ząb – byle stępienie natychmiast zwiększa siłę potrzebną do cięcia i generuje ciepło. Dlatego przy dębie czy buku ostrzenie tarczy ma dużo większy wpływ na brak przypaleń niż sama marka czy cena. Nawet średnia tarcza, ale świeżo naostrzona, potrafi ciąć twarde drewno bez dymu.
Mini-wniosek: przy twardym drewnie pierwszym „filtrem” wyboru tarczy powinna być jakość węglika i możliwość wielokrotnego ostrzenia, a dopiero potem liczba zębów czy kolor powłoki.
Drewno mokre, surowe, konstrukcyjne – tarcza „do zadań brudnych”
Cięcie mokrych krokwi czy świeżego bala to zupełnie inna bajka niż docinanie listew meblowych. W drewnie, które dopiero wyszło z tartaku, pełno jest wody, piasku, czasem kory i resztek gwoździ z desek paletowych. Każdy taki „smaczek” w kilka minut potrafi wykończyć drogi zestaw do precyzyjnego cięcia.
Do zgrubnych cięć na budowie lepiej używać tarczy roboczej, którą nie będzie szkoda:
- może to być tarcza stalowa lub prosta węglikowa z małą liczbą prostych zębów (do 24 zębów),
- ważne, by miała szerszy rzaz i solidny korpus – łatwiej zniesie klinowanie w mokrym drewnie i przypadkowy skręt ręcznej pilarki,
- brak wyrafinowanej geometrii zębów jest tu zaletą – łatwiej taką tarczę oczyścić i ewentualnie „podciągnąć” na ostrzałce.
Przy świeżym drewnie konstrukcyjnym przypalenia pojawiają się rzadziej, ale za to częściej dochodzi do zatrzymań tarczy w rzazie. Słaby silnik, wąski rzaz i mokry materiał to gotowy przepis na zakleszczenie i przypalone boki rzazu, nawet jeśli sama krawędź nie jest osmalona.
Mini-wniosek: do mokrego, brudnego drewna używa się tarczy „roboczej”, a nie tej samej, którą docina się fronty meblowe. Dzięki temu precyzyjna tarcza zachowuje ostrość, a cięcia konstrukcyjne idą szybko i bez stresu.
Płyta wiórowa, MDF, OSB – kiedy drewno zachowuje się jak papier ścierny
Kto pierwszy raz przeciął zwykłą tarczą surową płytę wiórową, często jest zaskoczony, jak szybko krawędzie stają się tępe, a lakierowana płyta zaczyna się strzępić. Wiór, kleje i twarde wtrącenia działają na zęby tarczy jak drobny papier ścierny.
Do płyt drewnopochodnych sprawdza się kilka prostych zasad:
- duża liczba zębów – w tarczach 190–250 mm zwykle 40–60, przy panelówkach i pilarkach formatowych nawet powyżej 60,
- geometria ATB lub TCG – skośne, naprzemienne zęby ATB podcinają włókna i laminat, zęby TCG (trapezowo-płaskie) dobrze radzą sobie z twardą, klejoną strukturą,
- twardy węglik – dobre tarcze do płyt mają węglik o zwiększonej odporności na ścieranie, wtedy wolniej się tępią.
Przy płytach laminowanych dużą różnicę robi technika cięcia. Nawet najlepsza tarcza zacznie „strzępić” spód płyty, jeśli materiał będzie źle podparty albo cięcie pójdzie „pod włos” dekoru. Często pomaga:
- doklejona od spodu listwa podporowa lub użycie wózka z podparciem na całej szerokości,
- cięcie w dwóch przejściach: podcięcie na 1–2 mm, potem pełne cięcie.
Mini-wniosek: płyta wiórowa czy MDF wymagają tarczy „do płyt”, a nie uniwersalnej do drewna litego. Mniejsza liczba zębów to tu szybka droga do wyrwań i tępej krawędzi po kilku arkuszach.
Sklejka, fornir, płyty fornirowane – jak nie zniszczyć drogiej okleiny
Sklejka potrafi być zdradliwa. Z zewnątrz wygląda jak deska, a w środku kryje naprzemienne warstwy o różnej twardości i kierunku włókien. Do tego cienka okleina na wierzchu potrafi odprysnąć przy byle złym zębie. Podobnie płyty fornirowane – jeden nieudany przejazd i na krawędzi pojawia się „ząbkowana” linia zamiast równych słojów.
Do sklejki i forniru najlepiej sprawdzają się:
- tarcze z dużą liczbą drobnych zębów ATB – dużo małych nacięć zamiast kilku agresywnych „gryzów”,
- w przypadku grubszej sklejki i intensywnej pracy – geometria TCG, która lepiej znosi zmienny opór przy przechodzeniu przez kolejne warstwy.
Przy cięciu forniru układ włókien wierzchniej warstwy ma ogromne znaczenie. Jeśli ciągnie się tarczę „pod włókno” cienkiej okleiny, zęby łatwiej podważają ją przed linią cięcia. Pomaga wtedy:
- minimalne zmniejszenie wysunięcia tarczy ponad materiał – ząb ma krótszą dźwignię do wyrywania okleiny,
- dodatkowe podparcie od strony wyjścia tarczy – listwa dociskająca, taśma malarska lub taśma pakowa na linii cięcia.
Mini-wniosek: przy sklejce i fornirze kluczowy jest spokojny, drobny „ataku” zęba oraz solidne podparcie okleiny. Agresywna tarcza wzdłużna potnie wszystko, ale zostawi efekt jak po przejechaniu krawędzi tarnikiem.
Egzotyki, kompozyty, płyty z dodatkami – gdy drewno nie jest tylko drewnem
Deski tarasowe z dodatkiem plastiku (WPC), egzotyczne gatunki na elewacje, sklejki okrętowe z twardymi klejami – wszystko to potrafi błyskawicznie „zjeść” przeciętną tarczę. Z pozoru to drewno, ale pod zębem zachowuje się bardziej jak twardy, drobnoziarnisty kompozyt.
W takich przypadkach dobrze sprawdzają się tarcze:
- z węglikiem o podwyższonej twardości i geometrią TCG – mniej agresywnie wchodzi w materiał, ale lepiej znosi twarde wtrącenia,
- o średniej liczbie zębów – zbyt drobne zęby szybciej się tępią, zbyt małe ich zagęszczenie zostawia szorstką krawędź.
Przy desce kompozytowej czy bardzo twardych egzotykach miarą dobrego doboru tarczy jest to, jak długo utrzymuje ona akceptowalną jakość cięcia, a nie tylko to, czy „da się przeciąć”. Jeśli krawędź po kilku metrach tarasówki zaczyna się topić, a ząb zostawia smugi, to sygnał, że materiał i geometria zęba się nie lubią.
Mini-wniosek: egzotyki i kompozyty wymagają tarcz „z wyższej półki” pod względem węglika i geometrii. Oszczędność na tarczy kończy się często wymianą całego kompletu po jednym weekendzie pracy.
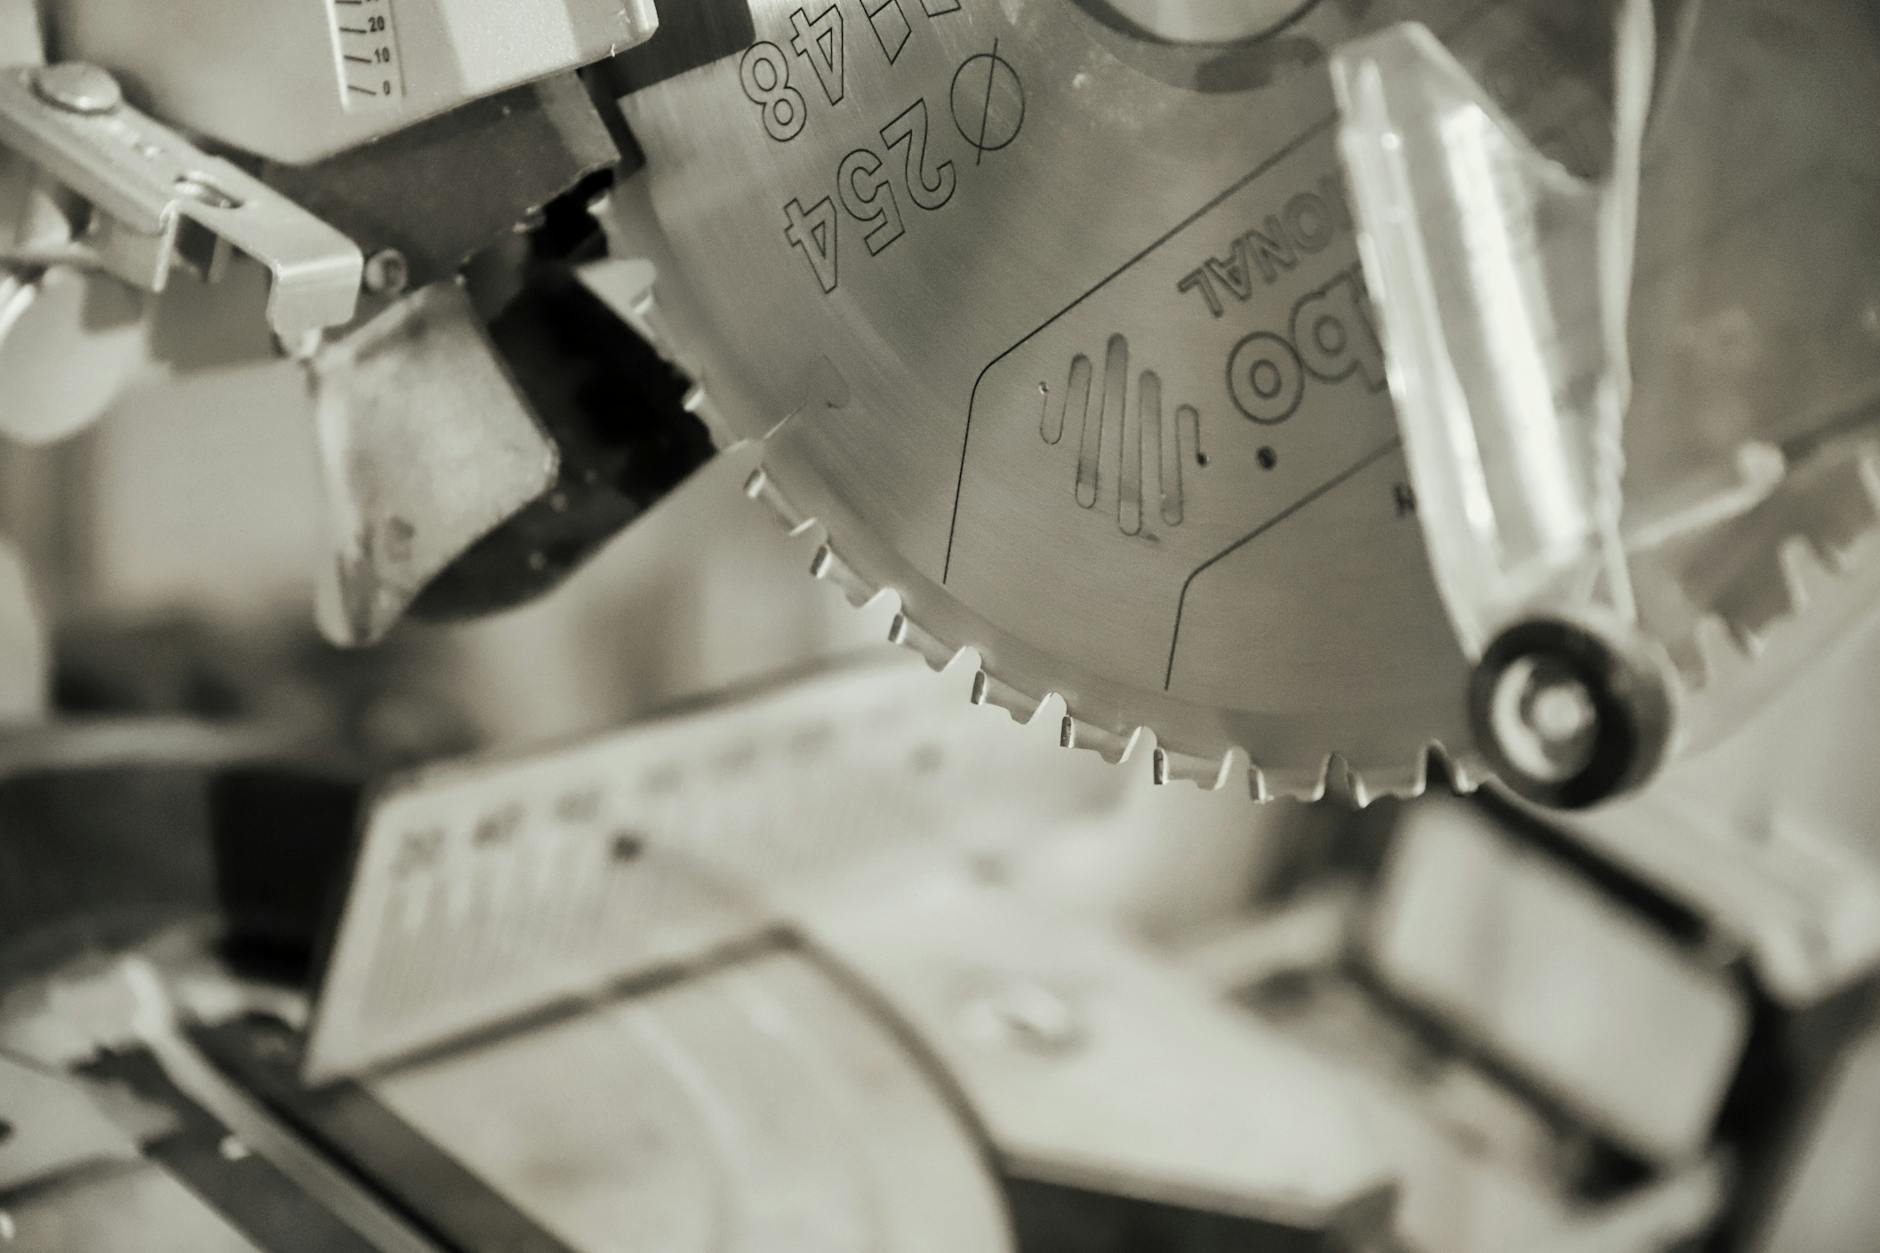
Kluczowe parametry tarczy do drewna – co naprawdę robi różnicę
Średnica tarczy a charakter pracy – nie każda większa jest lepsza
W warsztacie często pojawia się pokusa: „założę większą tarczę, to będę ciął głębiej”. Tymczasem większa średnica to nie tylko większa głębokość cięcia, ale też wyraźnie wyższa prędkość liniowa zębów. A z tym idą w parze większe siły, większe rozgrzewanie się zębów i większe wymagania wobec sztywności korpusu.
Średnicę tarczy dobiera się przede wszystkim do:
- możliwości pilarki – producent zawsze podaje maksymalną średnicę, której nie wolno przekraczać,
- typowych zadań – jeśli większość cięć to deski 20–40 mm, nie ma sensu montować maksymalnej tarczy tylko po to, by mieć teoretyczne 75 mm głębokości cięcia.
Kiedy tarcza jest zbyt duża względem mocy silnika i sztywności całej maszyny, zaczyna się przeciąganie i przegrzewanie cięcia. Wydaje się, że „idzie”, ale krawędź ciemnieje, a tarcza po kilku minutach jest gorąca jak patelnia. Często lepiej jest pracować tarczą o oczko mniejszą, ale sztywniejszą i z lepiej dobraną liczbą zębów.
Mini-wniosek: średnica tarczy nie powinna być wybierana „pod kreskę” możliwości pilarki. Komfort cięcia i temperatura mówią więcej, niż maksymalna głębokość z katalogu.
Prędkość obrotowa i posuw – duet, który decyduje o przypaleniach
Dwie identyczne tarcze na dwóch różnych pilarkach mogą dać zupełnie inne efekty. Jedna tnie czysto, druga pali, chociaż średnica i liczba zębów są takie same. Różnica często leży w prędkości obrotowej i posuwie.
Przy stałej prędkości obrotowej każdy ząb ma określony czas kontaktu z drewnem. Jeśli posuw jest zbyt wolny, ząb za długo „mieli” jedno miejsce, pojawia się tarcie i ciepło. Jeśli jest zbyt szybki, pilarka zaczyna się dusić, a ząb nie nadąża skrawać wióra – zamiast cięcia pojawia się szarpanie.
W praktyce:
- przy twardym drewnie i dużej liczbie zębów posuw musi być wyraźnie spokojniejszy, ale nadal zdecydowany,
- przy cięciu wzdłużnym miękkiego drewna z tarczą o małej liczbie zębów można pozwolić sobie na szybszy posuw, co wręcz pomaga zmniejszyć nagrzewanie.
Jeśli pojawiają się lekkie ślady przypaleń, a tarcza jest ostra i czysta, pierwszym eksperymentem powinno być zmienienie tempa posuwu, a dopiero potem szukanie winy w samej tarczy.
Liczba zębów – gdzie kończy się „uniwersalna” tarcza
Scenka z warsztatu: ktoś zakłada na ręczną pilarkę tarczę z drobnymi zębami „do wykańczania” i próbuje podzielić nią mokre kantówki na więźbę. Pierwsze cięcie jeszcze jakoś idzie, przy trzecim pilarka jęczy, dymi, a na desce zostaje ciemny ślad po zwolnieniu posuwu. Winny nie jest ani silnik, ani samo drewno, tylko liczba zębów kompletnie niepasująca do zadania.
Liczba zębów jest jednym z głównych „pokręteł” wpływających na charakter pracy tarczy. Prosto mówiąc: im więcej zębów, tym delikatniejsze cięcie, mniejszy wiór, ale większe obciążenie na każdy obrót. Im zębów mniej, tym agresywniej tarcza zjada materiał, ale ślad po cięciu jest bardziej „roboczy”.
Najczęściej stosuje się kilka podstawowych zakresów:
- mało zębów (12–24 przy średnicach 160–250 mm) – tarcze typowo wzdłużne, szybkie rozcinanie desek, kantówek,
- średnia liczba zębów (30–40) – tarcze ogólnego przeznaczenia, kompromis między szybkością a jakością,
- dużo zębów (48–60 i więcej) – tarcze do cięcia poprzecznego, płyt, fornirów, gdzie liczy się gładkość i minimalna ilość wyrwań.
Gdy tarcza ma zbyt dużo zębów do danego materiału, pojawia się kilka zjawisk naraz: wiór nie ma gdzie się zmieścić, zęby zaczynają go rozcierać po ściankach rzazu, drewno się grzeje, a każdy drobny błąd w posuwie kończy się osmaleniem. Przy tarczy zbyt „rzadkiej” cięcie jest szybkie, ale krawędź może być poszarpana, szczególnie przy twardych, suchych gatunkach czy płytach.
Mini-wniosek: jeśli deski zaczynają się palić przy cięciu wzdłużnym, a pilarka nie jest przeciążona, często wystarczy pójść w stronę tarczy z mniejszą liczbą zębów zamiast uparcie szukać „jeszcze drobniejszej do precyzji”.
Szerokość rzazu i grubość korpusu – cienka nie zawsze znaczy lepsza
Na półce w markecie dwie tarcze: jedna „cienka jak żyletka z laserowymi nacięciami”, druga bardziej masywna, o wyraźnie grubszym korpusie. Ręka od razu idzie po cieńszą – „będzie lżej, mniej drewna do wybrania, pilarka podziękuje”. Po kilku przekrojach w twardym dębie okazuje się jednak, że tarcza zaczyna lekko „wężykować”, a krawędź ma delikatne fale.
Szerokość rzazu (kerf) to dystans między skrajnymi punktami zęba – realna szerokość cięcia. Grubość korpusu to natomiast miara tego, jak sztywna jest sama tarcza. Między jednym a drugim powinna istnieć rozsądna różnica: zęby zwykle wystają trochę poza korpus, co zmniejsza tarcie, ale jeśli korpus jest zbyt cienki względem średnicy i zadania, tarcza traci stabilność.
Cienki rzaz ma swoje plusy:
- mniejszy opór podczas cięcia – ważne przy słabszych pilarkach akumulatorowych i ręcznych,
- mniej odpadu – przy cięciach z drogich fornirów czy egzotyków każdy milimetr ma znaczenie.
Ma też jednak swoje ograniczenia. Przy długich, głębokich cięciach w twardym drewnie, zwłaszcza na pilarkach stołowych z nieidealnie ustawionym prowadzeniem, zbyt cienka tarcza potrafi zacząć „tańczyć” w rzazie. Drobne odchylenie materiału od przykładnicy lub niewielkie uderzenie bokiem deski i korpus się ugina. Efekt to delikatne fale na krawędzi, czasem lekko poszerzony, poszarpany odcinek.
Przy typowych zastosowaniach warsztatowych sprawdza się prosty podział:
- pilarki akumulatorowe, małe ręczne – tarcze o węższym rzazie, ale nie ekstremalnie cienkie,
- pilarki stołowe, formatówki – standardowy lub pełniejszy rzaz, szczególnie przy pełnym wykorzystaniu głębokości cięcia.
Mini-wniosek: jeśli deski przy głębokim cięciu zaczynają lekko falować, a tarcza nie jest tępa, to niekoniecznie wina prowadnicy. Czasem potrzeba po prostu nieco „mięsa” w korpusie tarczy, nawet kosztem szerszego rzazu.
Geometria zęba – ATB, FTG, TCG i inne skróty, które wpływają na szarpanie
Na opakowaniu dwie tarcze o tej samej średnicy i liczbie zębów. Jedna ma opis „ATB 15°”, druga „FTG”, przy trzeciej pojawia się „TCG”. Ktoś, kto dobiera tarczę tylko po średnicy i ilości zębów, nie zauważa problemu – dopiero pierwsze cięcia w laminacie albo twardym buku pokazują, że coś tu nie gra.
Najprostszy podział geometrii zębów wygląda tak:
- FTG (Flat Top Grind) – ząb płaski, „strugający” wiór jak dłuto, świetny do szybkiego cięcia wzdłużnego w miękkim drewnie, ale potrafi zostawić wyraźniejszy ślad na krawędzi przy cięciu poprzecznym,
- ATB (Alternate Top Bevel) – zęby szlifowane skośnie na przemian w lewo i prawo, „podcinają” włókna, dają czystsze krawędzie przy cięciach poprzecznych i w płytach,
- TCG (Triple Chip Grind) – ząb naprzemiennie trapezowy i płaski, zaprojektowany do trudnych materiałów: płyt, kompozytów, aluminium, twardych egzotyków.
Do desek konstrukcyjnych i prostego rozkroju wzdłuż włókien najczęściej wystarcza tarcza z zębami FTG lub mieszanką FTG/ATB. Atutem jest tempo pracy i odporność zębów na przypadkowy gwóźdź czy piasek przy krawędzi. Tam, gdzie liczy się powierzchnia cięcia – fronty meblowe, widoczny blat, fornirowana półka – dominuje ATB, czasem z większym kątem natarcia, by ząb łagodniej „wcinał się” w laminat.
TCG sprawdza się wtedy, gdy klasyczne ATB zaczyna się poddawać: pękają węgliki na twardych wtrąceniach, krawędź szybko matowieje, albo pojawia się topienie się laminatu od wysokiej temperatury. Ząb trapezowy ma większą powierzchnię styku i półokrągłe krawędzie, co lepiej znosi mocne obciążenia miejscowe.
Mini-wniosek: jeśli tarcza o „ładnych parametrach” szarpie laminat albo zostawia wyrwania na sklejce, problem leży często nie w liczbie zębów, lecz w nieodpowiedniej geometrii – zbyt „wzdłużnej” dla danego zadania.
Kąt natarcia (hook angle) – agresja zęba a komfort cięcia
Dwóch stolarzy testuje tę samą pilarkę z różnymi tarczami. Przy pierwszej pilarka „ciągnie” deskę do przodu, trzeba ją trzymać zdecydowanie, ale cięcie idzie szybko. Przy drugiej materiał leży jak przyklejony, prowadzenie jest spokojne, za to tempo wyraźnie mniejsze. Klucz tkwi w kącie natarcia zębów.
Kąt natarcia to pochylenie przedniej krawędzi zęba względem promienia tarczy. Dodatni kąt (zęb „pochylony do przodu”) sprawia, że tarcza agresywniej wgryza się w materiał, ujemny lub zerowy – że bardziej go „skrobie”.
Najczęściej spotyka się:
- dodatni kąt natarcia (np. +10° do +20°) – szybkie cięcie, dobra wydajność przy wzdłużnym cięciu desek, ale większa skłonność do „wciągania” materiału i szarpania przy delikatnych okleinach,
- kąt bliski zera – kompromis między agresją a kontrolą, uniwersalne tarcze do różnych zadań,
- ujemny kąt natarcia – stosowany często w tarczach do ukośnic, pilarek panelowych i materiałów trudnych; zmniejsza skłonność do wyrywania materiału i do „pchania” deski.
Przy pilarkach ręcznych i stołowych do prac konstrukcyjnych dominują tarcze z dodatnim kątem natarcia. Gdy jednak pojawiają się lekkie „kopniaki” przy wejściu w materiał, szarpanie przy wyjściu albo trudność w utrzymaniu linii na drobnych, delikatnych listwach, pomaga przejście na tarczę o mniejszym, a czasem nawet ujemnym kącie.
Mini-wniosek: gdy deska jest „podrywana” przez tarczę, a cięcie zaczyna się nerwowo, zwykle sensowniejszym krokiem jest zmiana kąta natarcia na spokojniejszy, zamiast szukania ratunku w kolejnej warstwie taśmy malarskiej.
Moc i charakterystyka pilarki – ta sama tarcza, inne efekty
Jedna tarcza 40-zębowa na pilarki: akumulatorową 18 V i dużą stołową z silnikiem indukcyjnym. Na pierwszej – lekkie przypalenia przy twardszej sośnie i konieczność bardzo spokojnego posuwu. Na drugiej – to samo drewno tnie się bez śladu przydymienia, nawet przy mocniejszym dociśnięciu. To nie magia tarczy, tylko różnica w dostępnej mocy i stabilności obrotów.
Słabsze pilarki, szczególnie akumulatorowe, mają tendencję do spadku obrotów przy większym obciążeniu. W połączeniu z tarczą o dużej liczbie zębów i szerokim rzazie powstaje idealny scenariusz na przypalenia: ząb porusza się wolniej, ma więcej czasu na tarcie, a wiór gorzej się wyrzuca z rzazu.
Przy doborze tarczy trzeba więc brać pod uwagę nie tylko materiał, ale i to, jakim napędem się dysponuje:
- pilarki akumulatorowe i małe ręczne – raczej węższy rzaz, rozsądna liczba zębów (nie „na maksa”), geometria ułatwiająca wyrzut wióra,
- pilarki stołowe i formatówki – można pozwolić sobie na pełniejsze tarcze, większą liczbę zębów i geometrię nastawioną na jakość, nie tylko na lekkość cięcia.
Przy niedostatku mocy warto też spojrzeć na technikę: zbyt szybkie dociśnięcie materiału powoduje spadek obrotów, a wtedy nawet dobra tarcza zaczyna zostawiać ślady. Lepsze efekty daje utrzymywanie stabilnych, możliwie wysokich obrotów kosztem nieco wolniejszego posuwu, niż siłowanie się z maszyną przy każdym centymetrze.
Mini-wniosek: jeśli ta sama tarcza na mocnej maszynie tnie czysto, a na słabszej pali, pierwszym podejrzanym jest zestaw: moc + szerokość rzazu + liczba zębów, a nie jakość samej tarczy.
Stabilizacja i tłumienie drgań – nacięcia, podkładki, prowadzenie
Podczas długiego cięcia wzdłużnego w twardym drewnie tarcza zaczyna wydawać wysoki, „śpiewający” dźwięk, którego wcześniej nie było. Po chwili na desce pojawiają się delikatne „zębate” ślady boczne, a przy kolejnym przejeździe trzeba mocniej dociskać materiał do prowadnicy. To sygnał, że zwiększyły się drgania tarczy.
Producenci walczą z tym na kilka sposobów. W nowoczesnych tarczach widać:
- nacięcia kompensacyjne w korpusie – wycinane laserowo, czasem wypełnione miedzią lub innym materiałem tłumiącym,
- specjalne frezy i otwory, które pozwalają na kontrolowane rozszerzanie się korpusu przy nagrzaniu, bez nadmiernego „bicia” na boki.
Sama tarcza to jednak nie wszystko. Jej zachowanie w dużym stopniu zależy od:
- stanu flansz (podkładek mocujących) – zabrudzone żywicą, nierówne lub zdeformowane powodują bicie promieniowe,
- czystości piasty – cienka warstwa brudu czy rdzy potrafi ustawić tarczę z lekkim przechyleniem, co mści się przy precyzyjnych cięciach.
Tarcza, która pracuje „na brudzie”, nagrzewa się nierównomiernie, a każdy drobny luz przekłada się na mikroskopijne ruchy bokiem w rzazie. Przy twardszych gatunkach drewna objawia się to jako lekkie falowanie krawędzi, szorstkość boków cięcia i tendencja do drobnych przypaleń w miejscach, gdzie ząb zaciera się o ściankę.
Mini-wniosek: nawet najlepsza tarcza z zaawansowanymi nacięciami nie uratuje sytuacji, jeśli jest ściśnięta między krzywymi, zabrudzonymi flanszami. Stabilność mocowania ma bezpośredni wpływ na to, czy deska będzie czysta, czy nadpalona na przerywanych odcinkach.
Tarcza do cięcia wzdłużnego vs poprzecznego – czym się różnią i kiedy którą wybrać
Cięcie wzdłużne – gdy ząb walczy z włóknem „po długości”
Najczęściej zadawane pytania (FAQ)
Dlaczego tarcza do drewna szarpie deskę przy cięciu?
Deska jedzie, pilarka wyje, a krawędź wygląda jak po przejściu siekiery – to typowy efekt połączenia złej tarczy i złej techniki. Najczęściej tarcza ma zbyt mało zębów do cięcia poprzecznego albo nieodpowiednią geometrię (np. proste, „agresywne” zęby zamiast drobnych, skośnych ATB).
Do szarpania dokłada się też tępy ząb, bicie tarczy, brud i żywica na krawędziach tnących oraz źle ustawiona prowadnica, która „skręca” materiał. Jeśli dodatkowo mocno pchasz deskę, wiór nie zdąży się odciąć – włókna są wyrywane, a nie cięte.
Skąd biorą się przypalenia desek przy cięciu tarczą?
Gdy na końcu cięcia pojawia się brązowy ślad, a w nos uderza zapach spalenizny, to znak, że tarcza zamiast ciąć – trze o drewno. Powód najczęściej jest prosty: za dużo zębów do cięcia wzdłużnego, za wolne prowadzenie materiału albo stępione krawędzie, które „szorują” po drewnie.
Przypalenia nasilają się w twardych, suchych gatunkach (np. dąb), przy brudnej tarczy oblepionej żywicą oraz gdy prowadnica nie jest równoległa do tarczy i deska się klinuje. Mini-wniosek: im gorzej odprowadzony wiór i im dłużej drewno „siedzi” w rzazie, tym szybciej pojawia się brązowy ślad.
Jaką tarczę wybrać do cięcia wzdłużnego, a jaką do poprzecznego w drewnie?
Jeśli rozcinasz długie deski wzdłuż słojów, pilarka lubi tarczę z mniejszą liczbą prostych zębów (np. FTG, ok. 18–24 zęby przy średnicy 190–250 mm). Taka geometria robi grubszy wiór, łatwo go wyrzuca, pilarka mniej się męczy i ryzyko przypaleń spada.
Do cięć poprzecznych, docinania listew, cokołów czy elementów meblowych lepiej sprawdza się tarcza z dużą liczbą drobnych, naprzemiennie skośnych zębów (ATB). Więcej zębów = drobniejsze „nacięcia” = gładsza krawędź i mniej wyrwań, ale za to wolniejszy posuw i większa wrażliwość na przegrzewanie przy długich cięciach wzdłużnych.
Uniwersalna tarcza do drewna – czy da się jedną tarczą ciąć wszystko bez szarpania?
Każdy kiedyś kupił „uniwersalną” tarczę z nadzieją, że zrobi wszystko – od kantówki po laminat. Efekt zwykle jest taki, że da się przeciąć każdy materiał, ale jakość krawędzi gdzieś po drodze znika: deski są postrzępione, a płyta okleinowana ma wyrwania na wierzchu lub spodzie.
Jeśli naprawdę musisz mieć jedną tarczę, szukaj kompromisu: średnia liczba zębów (np. 40–48 przy 190–250 mm), zęby ATB, dodatni kąt natarcia, węglik spiekany. Taka tarcza będzie „wystarczająco dobra” do większości cięć w drewnie litego i prostych cięć w płytach, ale do idealnych krawędzi w laminacie lub szybkiego długiego cięcia wzdłużnego i tak przydadzą się wyspecjalizowane piły.
Jak ustawić pilarkę i tarczę, żeby nie wyrywało i nie paliło krawędzi?
Często wystarczy 10 minut z kluczem i kątownikiem, żeby różnica w cięciu była jak dzień do nocy. Sprawdź, czy prowadnica jest równoległa do tarczy, czy tarcza nie ma bicia bocznego i czy jest poprawnie dokręcona na czystym kołnierzu. Zużyte łożyska i luzy w prowadnicach powodują, że zęby „tańczą” w rzazie, szarpiąc krawędź.
Druga sprawa to wysokość tarczy nad materiałem. Na pile stołowej ustaw ząb tak, by wystawał tylko kilka milimetrów ponad deskę – wtedy ząb pracuje bardziej „w bok”, a mniej „w górę”, co ogranicza wyrwania. Do tego stabilne podparcie materiału, równy, płynny posuw bez szarpania i od razu jest mniej dymu, a więcej ładnych wiórów.
Co jest lepsze do drewna: tarcza stalowa czy z węglikiem spiekanym?
Przy domowym warsztacie scenariusz jest prosty: tarcza z zębami z węglika spiekanego (HM, HW) sprawdzi się w większości zastosowań lepiej. Dłużej trzyma ostrość, stabilnie utrzymuje geometrię zęba, dzięki czemu rzadziej szarpie i przypala, a pilarka pracuje lżej.
Tarcze stalowe mają sens głównie przy bardzo mokrym, „brudnym” drewnie, gdzie tarcza szybko się zapcha i zardzewieje – taką piłę łatwo odczyścić i naostrzyć domowymi sposobami. Jeśli zależy ci na gładkim cięciu w suchych deskach, płytach i typowym drewnie konstrukcyjnym, węglik to bezpieczniejszy wybór.
Jak prowadzć deskę, żeby tarcza nie szarpała i nie dymiła?
Obrazek z warsztatu: ktoś z całej siły pcha mokrą sosnę przez małą pilarkę, silnik prawie staje, a spod tarczy lecą grube, przypalone wióry. To klasyczny przykład zbyt agresywnego posuwu – wiór jest za gruby, nie ma jak wylecieć z rzazu, więc zaczyna się klinowanie i grzanie tarczy.
W praktyce najlepszy jest równy, średni posuw: na tyle szybki, żeby tarcza miała „co robić”, ale na tyle lekki, by silnik nie zwalniał pod obciążeniem. Jeśli czujesz, że deska zaczyna stawiać wyraźny opór albo słyszysz, jak obroty spadają, odpuść nacisk. Stabilne podparcie, pewny chwyt i brak szarpania rękami – to proste nawyki, które natychmiast poprawiają jakość cięcia.
Bibliografia
- PN-EN 847-1:2018-03 Narzędzia skrawające z napędem mechanicznym do obróbki drewna – Bezpieczeństwo – Część 1: Frezy i piły tarczowe. Polski Komitet Normalizacyjny (2018) – Wymagania bezpieczeństwa i geometrii narzędzi do drewna
- PN-EN 847-2:2018-03 Narzędzia skrawające z napędem mechanicznym do obróbki drewna – Bezpieczeństwo – Część 2: Piły tarczowe z węglikami spiekanymi. Polski Komitet Normalizacyjny (2018) – Norma dot. pił tarczowych z węglikiem, parametry i zastosowania
- Wood Handbook: Wood as an Engineering Material. United States Department of Agriculture Forest Service (2010) – Właściwości drewna, zachowanie włókien przy skrawaniu i cięciu
- Machinery’s Handbook. Industrial Press (2016) – Parametry skrawania, geometria zębów, wpływ posuwu i prędkości
- Circular Saws and Their Use. Leitz – Poradnik producenta o doborze tarcz, liczbie zębów i kątach natarcia
- Technical Handbook – Circular Saw Blades. Freud – Zależność między geometrią zęba, kierunkiem cięcia i jakością krawędzi
- Cutting Tool Materials and Tool Geometry. Sandvik Coromant – Charakterystyka węglików, wpływ ostrości i geometrii na proces cięcia


Bardzo ciekawy artykuł! Doceniam szczegółowe omówienie różnych rodzajów tarcz do drewna i porady dotyczące doboru odpowiedniej tarczy w zależności od rodzaju obrabianego drewna. To na pewno ułatwi wybór odpowiedniego narzędzia do prac stolarskich. Jednakże brakowało mi trochę informacji na temat konkretnych marek tarcz, które są polecane lub dobrze sprawdzają się w praktyce. Byłoby to przydatne w kontekście decyzji zakupowej. Mimo tego, artykuł jest wartościowy i polecam go wszystkim majsterkowiczom!
Możliwość dodawania komentarzy nie jest dostępna.